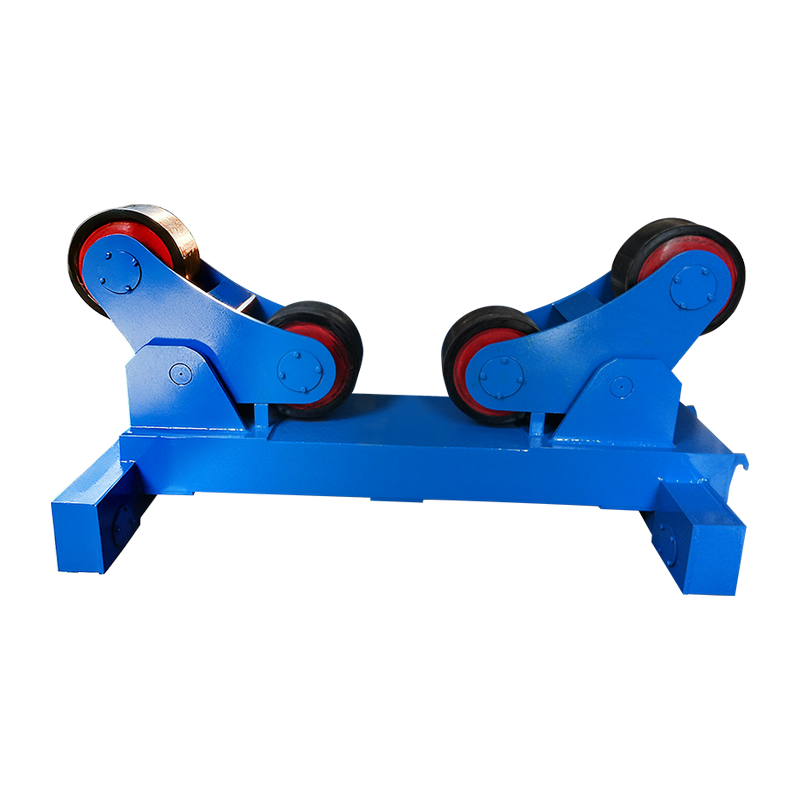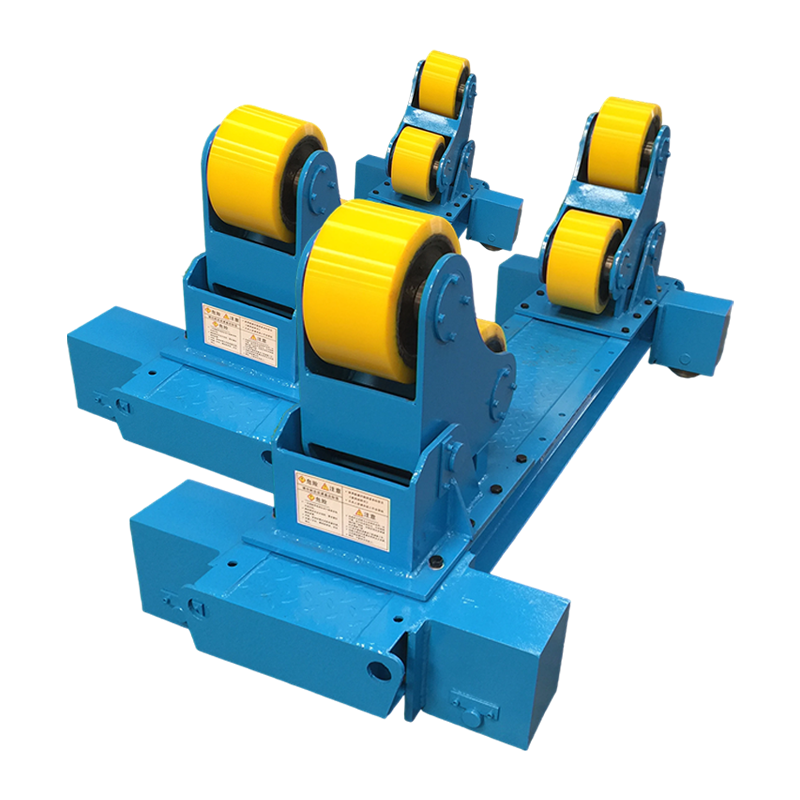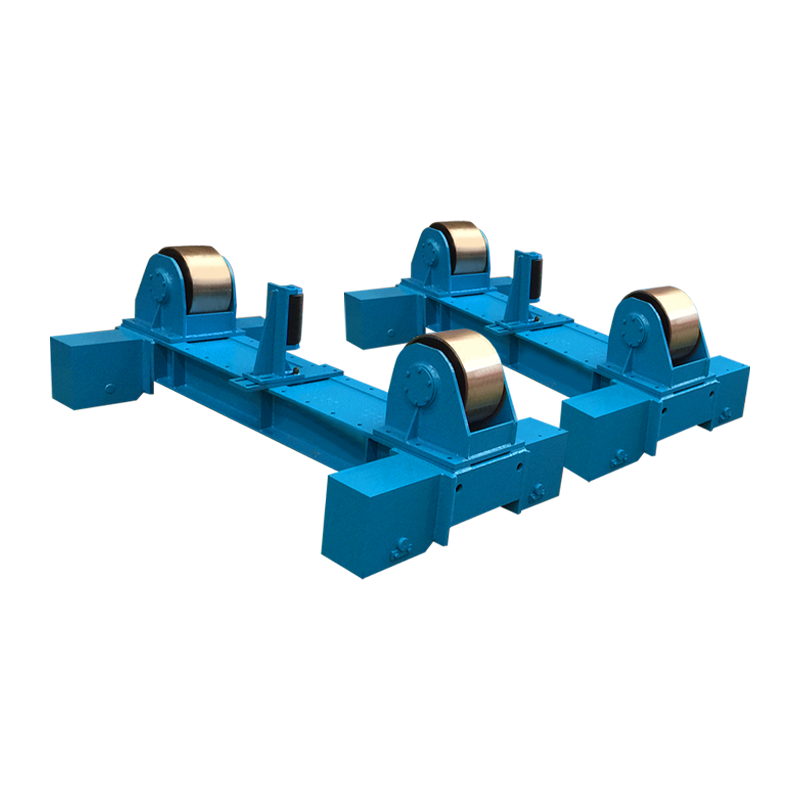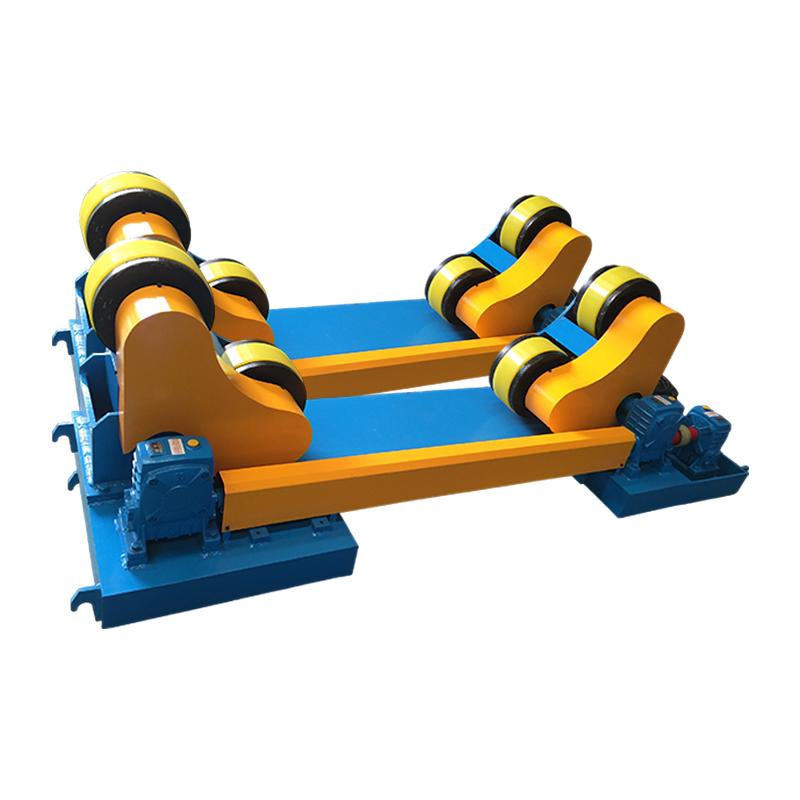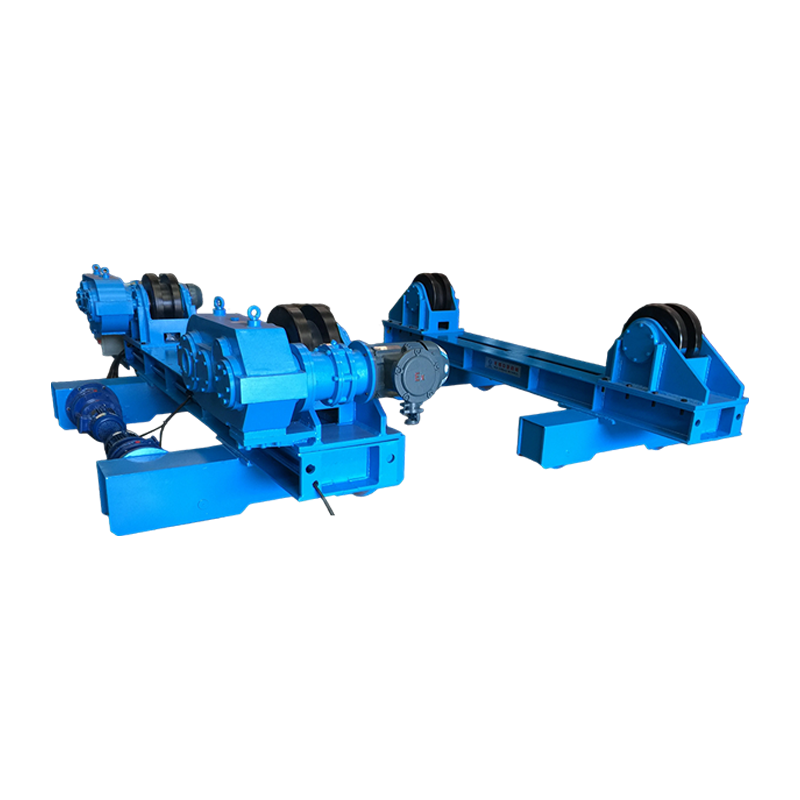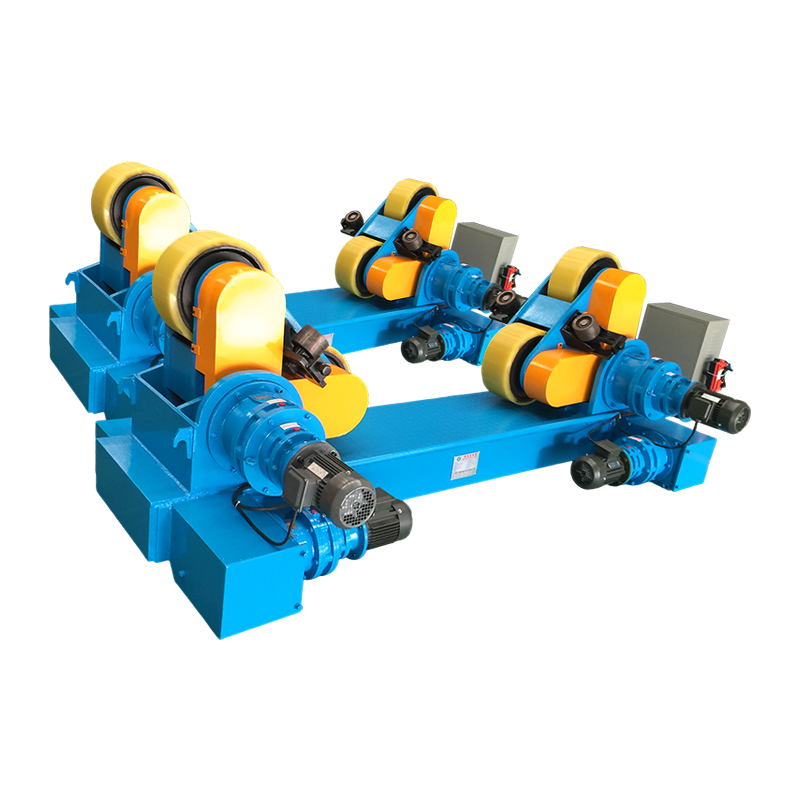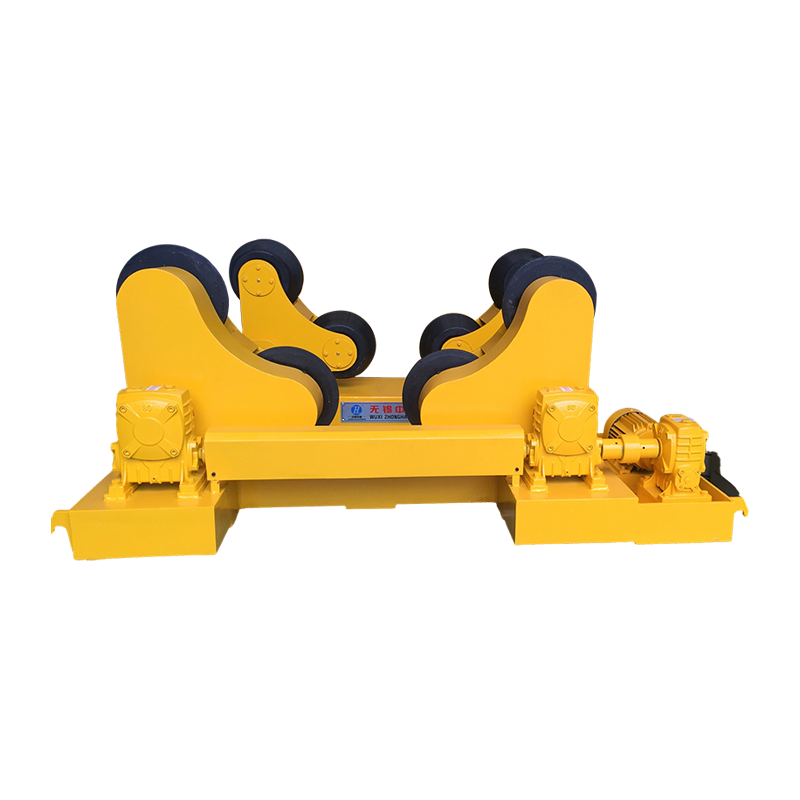
A svejse rotator er en industriel positioner, der understøtter og kontinuerligt roterer cylindriske eller runde emner - såsom rør, trykbeholdere, tanke og kedler - med en kontrolleret hastighed under svejseprocessen. Det forbedrer svejsekvaliteten og produktiviteten ved at aktivere automatisk periferisk svejsning i flad (1G) position , hvilket eliminerer behovet for en svejser til at flytte rundt om en stationær del. Det viser undersøgelser på tværs af tunge fabrikationsbutikker svejserotatorer reducerer manuel genplaceringstid med 40–60 % og forbedre perlekonsistensen sammenlignet med svejsning i fast position, samtidig med at svejsertrætheden reduceres på lange perifere sømme. For enhver fremstillingsfacilitet, der håndterer cylindriske svejsninger over 200 mm i diameter, a svejse rotator er en af de tilgængelige udstyrsinvesteringer med det højeste afkast.
Hvad er en svejserotator? Definition, komponenter og hvordan det virker
En svejserotator består af to eller flere rullesamlinger monteret på en stiv ramme, der vugger et cylindrisk emne og roterer det med en præcis kontrolleret hastighed, mens en svejsebrænder eller -hoved forbliver stationært over eller ved siden af samlingen. I stedet for at flytte svejseudstyret rundt om delen, flytter rotatoren delen forbi svejsepunktet - et grundlæggende skift i tilgang, der muliggør ensartet brændervinkel, ensartet rejsehastighed og ensartet varmetilførsel rundt om hele omkredsen.
De tre kernekomponenter i evt svejse rotator system er:
- Drivenhed: Indeholder de motoriserede ruller drevet af en elektrisk motor og gearkasse. Drivenheden styrer omdrejningshastigheden, der typisk strækker sig fra 0,1 til 1 RPM på industrimodeller, og er forbundet til en hastighedsregulator for præcis justering.
- Tomgangsenhed: En passiv rullesamling, der understøtter den fjerneste ende af emnet. Den følger rotationen drevet af drivenheden og kan justeres i bredden, så den kan tilpasses forskellige rør- eller kardiametre.
- Kontrolpanel / PLC: Styrer rotationshastighed, retning, start/stop, og i avancerede modeller synkronisering med svejsestrømkilden til fuldautomatiske periferiske svejsecyklusser.
Arbejdsemnet hviler i V-rillen eller den flade vugge, som dannes af valseparrene. Rullevinklen og afstanden bestemmer kontaktdiameterområdet, som rotatoren kan rumme. Mest standard industri svejse rotators håndtag diametre fra 100 mm til 3.500 mm , med kraftige modeller, der strækker sig til 6.000 mm og derover til fremstilling af store fartøjer.
Typer af svejserotatorer: Hvilket design passer til din applikation?
Der er fire hovedtyper af svejserotatorer , hver egnet til forskellige belastningskapaciteter, emnegeometrier og niveauer af automatisering. Valg af den forkerte type er den mest almindelige og dyre specifikationsfejl i fabrikationsforretningsopsætningen.
1. Konventionel svejserotator (ruller med fast vinkel)
Den konventionelle svejserotator bruger faste V-vinklede rullerammer og er den mest udbredte type i generel rør- og karfremstilling. Både driv- og tomgangsrammer sidder i en fast vinkel - typisk 30° eller 45° - hvilket skaber en stabil vugge til runde emner. Rulleafstanden justeres manuelt ved at skyde rammer langs en basisskinne for at ændre den understøttede diameter. Belastningskapacitet spænder fra 1 ton til over 3.000 tons per par. Dette design er det mest omkostningseffektive for faciliteter, der arbejder med ensartede, standard rørdiametre.
2. Selvjusterende svejserotator (selvjusterende ruller)
Selvjusterende svejserotatorer tilpasser automatisk deres rullevinkel til emnets diameter, hvilket eliminerer manuel rammeompositionering. Hver rullesamling bruger en drejelig ramme, der åbner eller lukker under vægten af emnet, og opretholder en optimal kontaktvinkel over et bredt diameterområde - typisk 150 mm til 3.000 mm — uden nogen manuel justering. Dette reducerer opsætningstiden dramatisk, når en butik håndterer forskellige rørstørrelser i løbet af dagen. Det selvjusterende design fordeler også belastningen mere jævnt over rulleoverfladen, hvilket reducerer lokalt rulleslid.
3. Drejeruller med tankhovedsvejsekapacitet
Kraftige drejevalser designet til fremstilling af trykbeholdere og lagertanke er bygget til at håndtere både den cylindriske skal og endehætte (hoved) svejseoperationer. Disse enheder har bredflade gummi- eller polyurethanruller, der giver en overflade, der ikke ødelægger færdige eller coatede fartøjer, og gear-reducerede drev, der er i stand til at opretholde meget langsomme, præcise rotationshastigheder - så lave som 0,01 RPM — til tykvæggede nedsænkede buesvejsninger (SAW).
4. Motoriseret svejserotor med CNC/PLC-integration
CNC-integrerede svejserotatorer synkroniserer emnets rotationshastighed direkte med svejsetrådens fremføringshastighed, bevægelseshastighed og strømkildeparametre til fuldautomatiske periferiske svejsegennemløb. Disse systemer bruges i højvolumen rørspolefremstilling, offshore platformkonstruktion og automatiseret trykbeholderfremstilling. Hastighed synkronisering nøjagtighed af ±0,5 % sikrer ensartet varmetilførsel pr. længdeenhed - kritisk for kode-kompatible svejsninger på trykklassificerede komponenter under ASME, EN 13480 eller ISO 15614 standarder.
Sammenlignet svejserotatortyper
| Type | Diameterområde | Belastningskapacitet | Opsætningstid | Automatiseringsniveau | Bedste applikation |
| Konventionel | 100 mm – 3.500 mm | 1 – 1.000 t | Manuel (10-20 min) | Grundlæggende | Standardrør, ensartede diametre |
| Selvjusterende | 150 mm – 3.000 mm | 1 – 300 t | Automatisk (<2 min) | Moderat | Rørspoler med blandet diameter |
| Kraftige drejeruller | 500 mm – 6.000 mm | 10 – 2.000 t | Manuel (varierer) | Grundlæggende to Moderate | Trykbeholdere, lagertanke |
| CNC/PLC integreret | 100 mm – 4.000 mm | 1 – 500 t | Programmeret (<5 min) | Fuld automatisering | Højvolumen, kode-kompatible svejsninger |
Billedtekst: Sammenligning af de fire primære svejserotatortyper på tværs af diameterområde, belastningskapacitet, opsætningstid, automatiseringsniveau og primær industriel anvendelse.
Nøglespecifikationer, der skal evalueres, når du vælger en svejserotator
Belastningskapacitet og diameterområde er de to specifikationer, der ikke kan forhandles — alle andre funktioner er sekundære, hvis rotatoren ikke sikkert kan understøtte arbejdsemnet i den påkrævede størrelse. Her er en struktureret guide til hver kritisk specifikation:
Belastningskapacitet
Angiv altid rotatorens belastningskapacitet ved minimum 1,25× den tungeste forventede emnevægt at give en sikkerhedsmargin og tage højde for dynamiske belastninger under acceleration og deceleration af rotation. Et fartøj, der vejer 8 tons, kræver en rotator, der er klassificeret til mindst 10 tons . Overbelastning af en svejserotator komprimerer rullerne ud over deres bæreevne, forårsager rammeafbøjning og risikerer katastrofal afrulning af emnet - en alvorlig sikkerhedsrisiko.
Rotationshastighedsområde
Rotationshastigheden skal tilpasses til svejseprocessen og emnets diameter for at opretholde den korrekte buevandringshastighed ved samlingen. Den nødvendige RPM beregnes som: Kørehastighed (mm/min) ÷ (π × diameter i mm) . For eksempel kræver svejsning af et rør med en diameter på 600 mm ved 400 mm/min kørehastighed ca 0,21 RPM . Nedsænket buesvejsning (SAW) på tykvæggede beholdere kan kræve så lidt som 0,03-0,08 RPM ; TIG rod passerer på tyndvægget rustfrit rør kan være nødvendigt 0,5-1,5 RPM .
Rulle materiale
Valg af rullemateriale påvirker direkte beskyttelsen af emnets overflade og rullens levetid. Stålruller er standard for ubelagte strukturelle stålrør og giver maksimal holdbarhed. Gummi- eller polyurethanbelagte ruller er påkrævet til coatede, malede eller polerede beholdere for at forhindre overfladeskader. Polyurethanruller giver også bedre greb på glatte overflader, hvilket reducerer slip - især vigtigt på tunge fartøjer, hvor drejningsmomentkravet er højt. Forvent at udskifte polyurethan rullebetræk hver 12-24 måneder i kontinuerlig produktionsbrug.
Svejsestrømsjording
Svejsestrøm må aldrig passere gennem rotatorrullelejerne — dette forårsager elektrolytisk grubetæring af lejer og hurtigt svigt. Rotatorer, der bruges med processer, der bærer høj strømstyrke (SAW ved f.eks. 600–1.200 A) skal have enten dedikerede jordingsbørster på rotatorrammen eller en separat svejsejordklemme, der er påsat direkte på emnet. Mange premium rotatorer inkluderer integrerede jordbørster som kommer i kontakt med emnets overflade og giver en returbane med lav modstand, der beskytter drevet og lejerne.
Anti-Drift / Axial Restraint
Cylindriske emner har tendens til at vandre aksialt (gå) langs rulleaksen under rotation — et fænomen forårsaget af mindre forskydning mellem driv- og tomgangsrullens midterlinjer. Højkvalitets rotatorer løser dette gennem justering af vinklet rulle (tåing i drivrullerne med 1–3°), automatisk anti-drift elektronisk kontrol eller mekaniske aksiale trykpuder. Ukontrolleret aksial drift flytter svejseforbindelsen væk fra brænderen, hvilket producerer off-center svejsninger og potentiel brænderkollision med emnets ende.
Svejserotator vs. svejsepositioner: Hvad er forskellen?
En svejserotor og en svejsepositioner manipulerer begge emner under svejsning, men de tjener fundamentalt forskellige geometrier og bevægelseskrav. Forvirring af de to fører til forkert anvendelse af udstyr - en positioner kan ikke erstatte en rotator til lange cylindriske beholdere, og en rotator kan ikke erstatte en positioner til flangede eller asymmetriske samlinger.
| Attribut | Svejse rotator | Svejsepositioner |
| Primær bevægelse | Kontinuerlig rotation om vandret akse | Tilt rotation om fast spændepatron/bord |
| Emneform | Kun cylindrisk/rund | Enhver form (flanger, beslag, rammer) |
| Svejsefugetype | Omkreds (omkreds) sømme | Alle ledtyper (filet, numse, kompleks) |
| Max arbejdsstykkelængde | Ubegrænset (flere tomgangsenheder) | Begrænset af spændepatronens udhængskapacitet |
| Typisk belastningsområde | 1 – 3.000 tons | 0,03 – 100 tons |
| Opsætning til lange fartøjer | Tilføj tomgangsenheder - ingen længdebegrænsning | Upraktisk ud over ~3 m udhæng |
| Svejseposition opnået | Flad / 1G (omkreds) | Flad, vandret eller overhead efter behov |
Billedtekst: Side-om-side-sammenligning af svejserotatorer og svejsepositionere på tværs af syv attributter for at tydeliggøre korrekt udstyrsvalg baseret på emnegeometri og samlingstype.
Industrier og applikationer, der er afhængige af svejserotatorer
Svejserotorer er uundværlige på tværs af enhver industri, der fremstiller cylindrisk trykbærende, strukturelt eller procesudstyr. Deres anvendelseshastighed korrelerer direkte med kardiameteren - over 300 mm diameter bliver manuel periferisk svejsning langsom, inkonsekvent og ergonomisk belastende nok til, at rotator ROI typisk opnås inden for 6-18 måneder efter produktionsbrug.
- Olie og gas: Rørledningsomkredssvejsninger, fabrikation af stigrør, undersøiske manifoldspoler og LNG-tankskalsvejsning. Rotatorer understøtter dykket lysbuesvejsning på vægtykkelser fra 10 mm til 80 mm på trykklassificerede rør under API 1104 og ASME B31.4 standarder.
- Fremstilling af trykbeholdere: ASME Sektion VIII og PED-kompatible beholdere - reaktorer, varmevekslere, kondensatorer, separatorer - kræver alle kontrollerede perifere svejsegennemløb. Rotatorer muliggør ensartet forvarmningsvedligeholdelse og interpass temperaturkontrol ved at holde svejsningen i flad position gennem multipass-sekvenser.
- Vindenergi: Offshore og onshore vindmølletårnsektioner (typisk 4-6 m diameter, 20-30 mm vægtykkelse) er blandt de største roterende svejseapplikationer, der kræver rotatorer med kapaciteter på over 200-500 tons pr sæt.
- Skibsbygning: Propelaksler, thrusterrør, ballasttanke og cylindriske skrogsektioner bruger alle rotatorer i præ-outfitting fabrikationsforretninger før installation om bord.
- Minedrift og tilslag: Kuglemøller, roterovne, tromleskrubbere og fremstilling af transporttromler involverer alle tykvæggede cylindriske skaller, der kun er praktiske med rotatorassisteret svejsning.
- Kemisk og petrokemisk: Søjler, reaktorer og procesbeholdere med eksotiske legeringer (duplex rustfri, Inconel, titanium) drager især fordel af rotatoraktiveret fladpositionssvejsning, som reducerer tyngdekraftinduceret svejsebassinafbrydelse i materialer, der er svære at svejse.
Produktivitet og kvalitetsfordele ved at bruge en svejserotator
Den primære produktivitetsgevinst fra en svejserotator kommer fra at muliggøre kontinuerlige svejsebuer i stedet for stop-og-flytningscyklusser , men kvalitetsfordelene er lige så store og reducerer direkte omkostningerne til efterbearbejdning.
Produktivitetsgevinster
- Lysbuetiden øges fra 20–35 % (manuelt) til 60–80 % med rotator-assisteret halvautomatisk svejsning, og op til 90-95 % i fuldautomatiske systemer. Et fabrikationsværksted, der svejser rør med en diameter på 500 mm, kan fuldføre en fuld periferisk samling i en enkelt uafbrudt bue versus 4-6 stop-genstartsekvenser ved manuel svejsning.
- SAW-afsætningsrater på rotatorstøttede tykvæggede kar nå 15-25 kg/t — ca. 5–8× aflejringshastigheden for manuel SMAW på samme led.
- Reduceret svejsertræthed på lange perifere sømme betyder vedvarende koncentration gennem flere timers svejseoperationer, hvilket reducerer fejlfrekvensen ved slutningen af skiftet.
Svejsekvalitetsforbedringer
- Konsekvent rejsehastighed styret af rotatoren eliminerer menneskelig variation i brænderens progression, hvilket resulterer i ensartet perlebredde og penetration rundt om hele omkredsen - afgørende for accept af radiografisk og ultralydstest.
- Flad (1G) svejseposition i hele samlingen eliminerer tyngdekraftinduceret svejsebassin nedbøjning, der forekommer i 2G (vandret), 5G (fast rør) og 6G (skrå rør) positioner, hvilket reducerer porøsitet og underskæringsdefektrater med en estimeret 35-55 % sammenlignet med fastrørssvejsning.
- Konsekvent interpass temperaturkontrol er nemmere at vedligeholde, når svejsningen roterer kontinuerligt forbi et fast overvågningspunkt, hvilket gør det muligt for IR-sensorer eller kontakttermometre at måle hvert punkt i omkredsen uden at flytte.
Vedligeholdelse af svejserotator: Holder udstyret pålideligt i produktionen
Regelmæssig forebyggende vedligeholdelse på en svejserotator koster en brøkdel af nedetiden og udgifter til udskiftning af lejer forårsaget af forsømmelse — et enkelt defekt rulleleje i en 200-tons rotator kan resultere i 2-3 dages produktionstab og $5.000-$15.000 i reparationsomkostninger.
- Dagligt: Undersøg rulleoverflader for indlejrede svejsesprøjt, snit eller flade pletter. Fjern sprøjt med en stålbørste eller skraber, før det hærder og forårsager overfladeskader på emner eller ubalanceret rotation. Kontroller, at jordforbindelseskabler er forsvarligt fastgjort.
- Ugentligt: Smør drivkæde, gearkasse og rulleaksellejer i henhold til fabrikantens specifikationer. Kontroller, at kontrolpanelet viser nøjagtige hastighedsindstillinger, og at nødstop fungerer korrekt. Undersøg rullens monteringsbolte for at løsne vibrationer.
- Månedligt: Tjek gearkassens oliestand og tilstand. Undersøg polyurethan- eller gummirulledæksler for snit, rifter eller hærdning. Mål rullediameteren med en skydelære - ulige slid mellem driv- og tomgangsruller forårsager hastighedsvariationer på emnets overflade.
- Årligt: Fuld inspektion af drivenheden inklusive motorbørster (hvis DC), gearkassens lejespil og rammesvejseintegritet. Genkalibrer hastighedskontrol mod en omdrejningstællerreference. Udskift rullelejer proaktivt, hvis driftstimer overstiger producentens anbefalede interval - typisk 8.000–12.000 driftstimer .
Ofte stillede spørgsmål om svejserotatorer
Q1: Hvad er forskellen mellem en svejserotator og en rørrotator?
Begreberne er stort set udskiftelige i almindelig butiksbrug. A svejse rotator er den bredere kategori - den omfatter ethvert drevet rullesystem, der roterer et cylindrisk emne til svejsning, inklusive rør, beholdere og tromler. "Rørrotator" er et uformelt udtryk, der oftest bruges til lettere enheder, der er dimensioneret specifikt til fremstilling af rørledninger og rørspoler. Alle rørrotatorer er svejserotorer, men kraftige kardrejevalser designet til tanke og trykbeholdere kaldes typisk svejserotorer eller drejeruller frem for rørrotatorer.
Q2: Hvordan beregner jeg den korrekte rotatorhastighed for min svejseproces?
Brug formlen: RPM = Kørehastighed (mm/min) ÷ (π × Emnets diameter i mm) . For et rør med en diameter på 500 mm svejset med 350 mm/min kørehastighed: RPM = 350 ÷ (3.1416 × 500) = 0,223 RPM . For SAW på en beholder med en diameter på 2.000 mm ved 250 mm/min: RPM = 250 ÷ (3.1416 × 2.000) = 0,040 RPM . Kontroller altid, at dit mål RPM falder inden for rotatorens kontrollerbare hastighedsområde før køb.
Q3: Kan en svejserotator bruges til andre processer end svejsning?
Ja. Svejserotatorer er også meget udbredt til termisk sprøjtebelægning, maling og pulverlakering, ikke-destruktiv prøvning (NDT) inspektion af cylindriske komponenter og bearbejdningsoperationer såsom slibning eller polering af cylindriske overflader. Enhver proces, der drager fordel af ensartet rotation af et rundt emne ved kontrolleret hastighed, kan bruge den samme rotatorhardware - drevet og styresystemet er procesagnostisk. Nogle faciliteter køber rotatorer primært til NDT-inspektion og bruger dem til svejsning som en sekundær funktion.
Q4: Hvor mange tomgangsenheder har en svejserotator brug for til lange beholdere?
Standardkonfigurationen bruger en drivenhed og en tomgangsenhed pr. understøttet spændvidde . For fartøjer op til ca. 6-8 meter i længden er et driv- og et tomgangssæt tilstrækkeligt. For længere beholdere - såsom 12-20 meter varmevekslerskaller eller tårnsektioner - tilføj en ekstra tomgangsenhed for hver 4-6 meter af yderligere længde ud over det første spænd. Det kritiske kriterium er, at fartøjet ikke må afbøje mere end 1-2 mm mellem støttepunkter under egen vægt, for at forhindre ledforskydning under rotation.
Q5: Hvad får et emne til at "gå" aksialt på en svejserotator, og hvordan forhindres det?
Aksial drift (gang) er forårsaget af en netto aksial kraftkomponent, der opstår, når driv- og tomgangsvalsens midterlinjer ikke er perfekt parallelle, eller når arbejdsemnets overflade ikke er perfekt cylindrisk. Det forhindres af: (1) ind i drivrullerne med 1-3°, så de genererer en lille modsat aksial kraft; (2) ved hjælp af anti-drift elektronisk kontrol der overvåger aksial position via en sensor og automatisk justerer rullevinklen; eller (3) installation af mekanisk aksiale trykpuder eller endestop i den ene ende af rotatorrammen. Premium selvjusterende rotatorer inkluderer typisk elektronisk anti-drift som standardfunktion.
Spørgsmål 6: Hvilke sikkerhedsforanstaltninger er vigtige ved betjening af en svejserotator?
De vigtigste sikkerhedskrav omfatter: overskrid aldrig den nominelle belastningskapacitet — overbelastning forårsager fejl på rullerammen og afrulning af emnet; altid fastgør svejsejordkablet direkte til emnet for at forhindre, at svejsestrøm passerer gennem rullelejer; sikre gulvet under og omkring rotatoren er fri for personale ved rotation af tunge fartøjer; installere mekaniske endestop for at forhindre aksial afstrømning på skrå gulve; og efterlad aldrig et roterende fartøj uden opsyn ved hastighed uden et automatisk nødstopsystem aktivt. OSHA 1910.212 (maskinbeskyttelse) krav gælder for motordrevet roterende udstyr, herunder svejserotorer i amerikanske faciliteter.
Konklusion: Er en svejserotator den rigtige investering for din butik?
For enhver fremstillingsvirksomhed, der regelmæssigt svejser cylindriske komponenter over 200 mm i diameter, leverer en svejserotator målbar ROI inden for 6-18 måneder gennem reducerede tidstab ved lysbue, lavere omarbejdningshastigheder fra defektreduktion ved fladsvejsning og reduceret svejsertræthed ved arbejde med lang søm.
Valgbeslutningen kommer ned til fire parametre: maksimal vægt af emnet (drev belastningskapacitet spec), diameterområde (driver rulleafstand og type), påkrævet rotationshastighedsområde (driver valg af motor og gearkasse) og produktionsvolumen (driver kabinettet til selvjustering i forhold til konventionel og til CNC-integration). Match disse fire parametre præcist, anvend en 1,25× sikkerhedsfaktor på belastningskapaciteten, og angiv rullemateriale, der matcher dine krav til emnets overflade.
En velspecificeret, korrekt vedligeholdt svejse rotator er ikke blot et bekvemmelighedsværktøj - det er et produktionsaktivt i produktionskvalitet, der direkte hæver kvalitetsloftet og gennemløbskapaciteten for enhver cylindrisk fremstillingsoperation. Især for trykbeholdere, rørledningsfabrikanter og vindtårnsproducenter er det en væsentlig komponent i konkurrencedygtig, kode-kompatibel svejseproduktion.