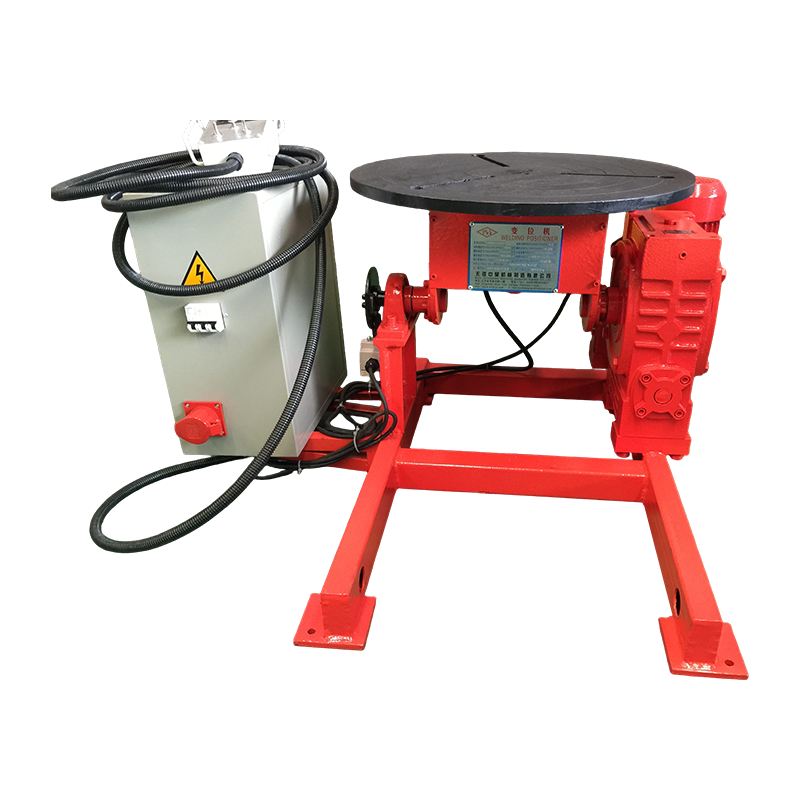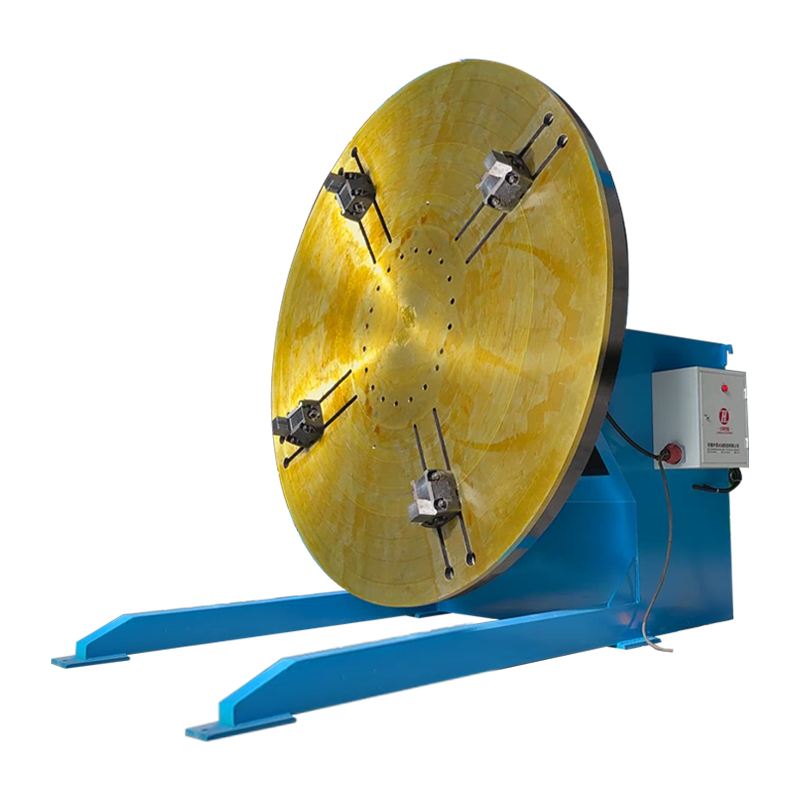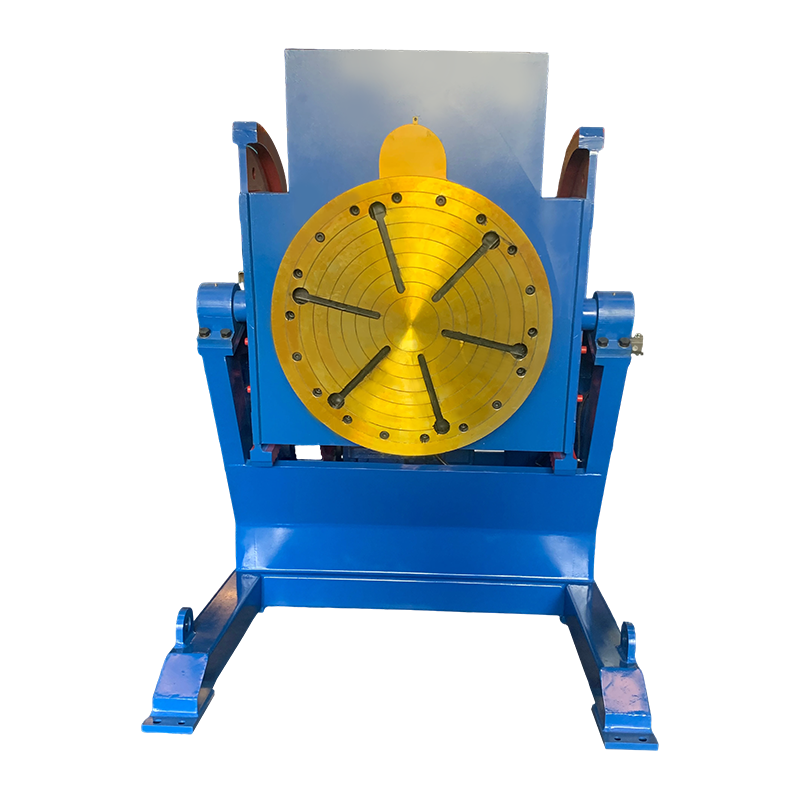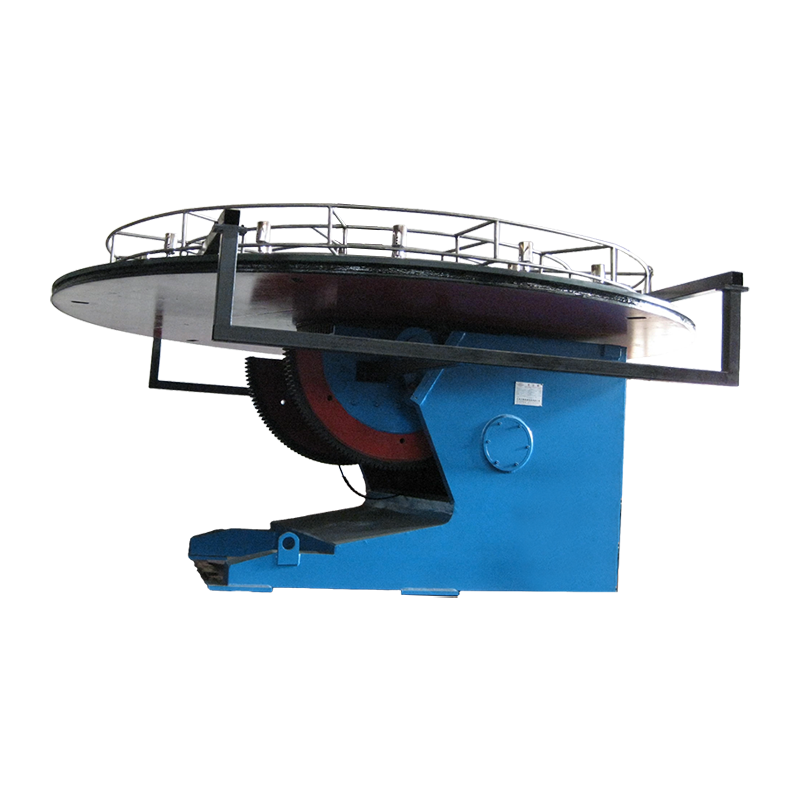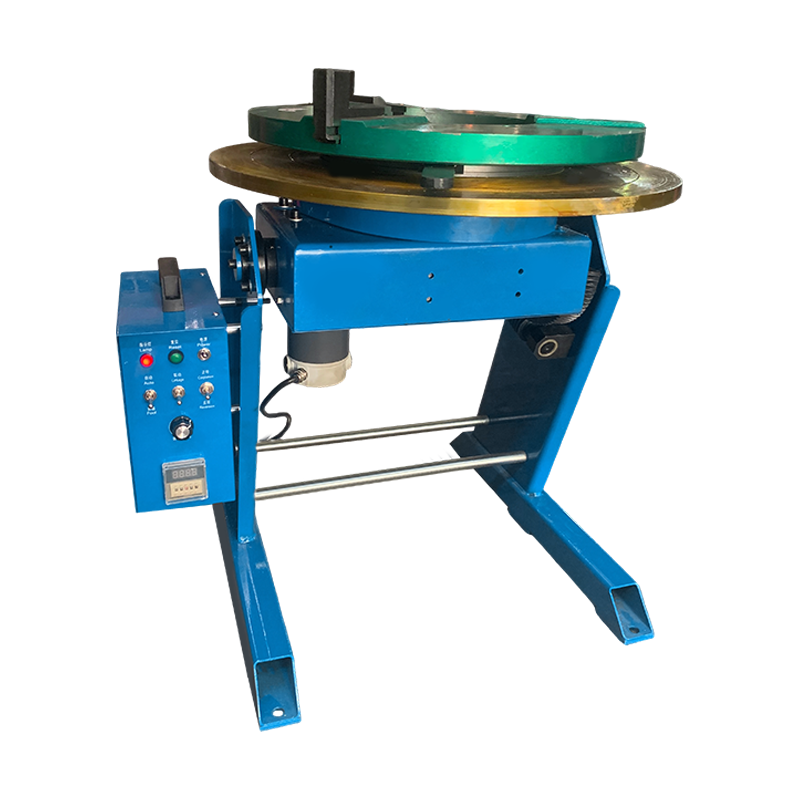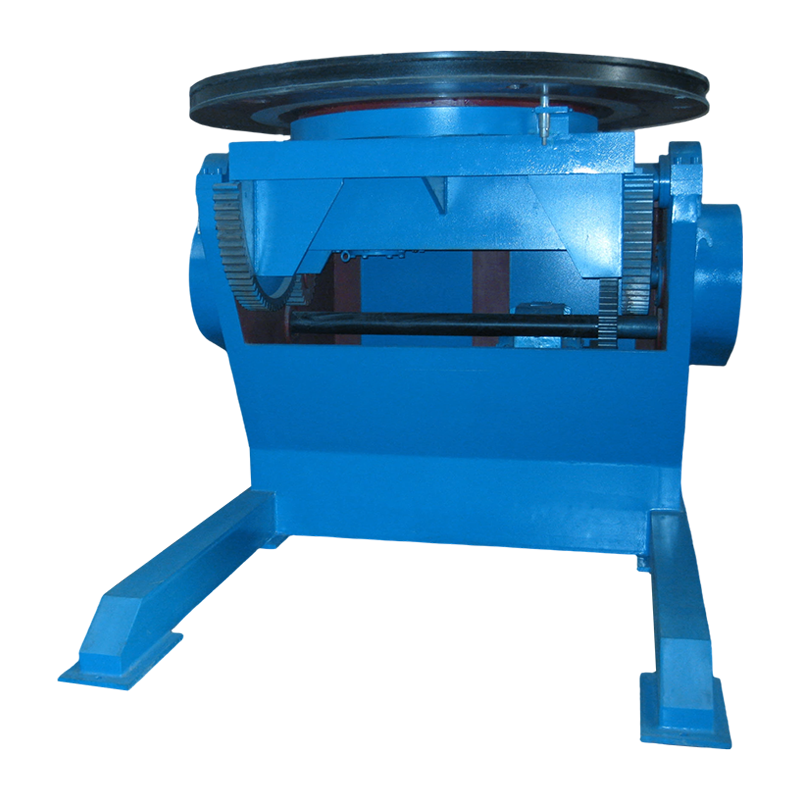
A WeldPæn svejsepositioner er en motilriseret roterende arbejdsholdeanordning, der roterer og vipper et emne til den optimale vinkel, hvilket gør det muligt for svejsere at udføre flade eller vandrette svejsninger i stedet for at kæmpe med overhead eller lodrette positioner. Rent praktisk kan dette enkelte stykke udstyr reducere svejsetiden med 30-50 % , sænk omarbejdningsraterne med op til 40 % , og forbedre perlekonsistensen dramatisk - hvilket gør det til en af de investeringer med den højeste ROI, en fabrikationsbutik kan foretage.
Uanset om du svejser trykbeholdere, rørflanger, strukturelle rammer eller specialkonstruktioner, WeldPæn svejsepositioner holder svejsesamlingen i den ideelle "1F" (flad) eller "2F" (vandret) position til enhver tid - eliminerer de farlige og dygtighedskrævende overhead og lodrette svejsepositioner, der tegner sig for størstedelen af svejsefejl i industrielle omgivelser.
Hvordan virker en svejsepositioner?
A svejsepositioner fungerer gennem en kombination af en motoriseret borepatron eller frontplade, en vippemekanisme og en regulator med variabel hastighed. Emnet er fastspændt sikkert til det roterende bord, som derefter drejer med en programmerbar hastighed, mens svejseren - eller en automatiseret brænder - afsætter en konsistent vulst langs den roterende samling.
Kernekomponenter forklaret
- Frontplade / Chuck: Den roterende arbejdsflade, der typisk spænder fra 200 mm til 1.500 mm i diameter, med T-slidser eller gevindhuller til fastgørelsesmontering.
- Tilt akse: Tillader bordet at hælde - normalt fra 0° til 135° - så svejsesamlingen altid præsenteres i den fladste mulige vinkel.
- Drivmotor og gearkasse: Giver det drejningsmoment, der er nødvendigt for at rotere tunge belastninger jævnt. Servo- eller AC-motorer med snekkegearreduktion er standard på præcisionsmodeller.
- Hastighedsregulator (VFD): Drev med variabel frekvens tillader justeringer af rotationshastigheden fra så langsomme som 0,1 omdrejninger pr. minut til præcisionssvejsning til flere omdrejninger pr. minut for lettere armaturer.
- Slipring / jordforbindelse: Giver returvej for svejsestrøm gennem bordet, hvilket beskytter lejerne mod lysbueskader.
Kombinationen af rotation og hældning betyder, at for stort set enhver cylindrisk eller symmetrisk del forbliver svejseren stationær, mens arbejdet kommer til dem - et grundlæggende ergonomisk skift, der reducerer operatørens træthed og dramatisk forbedrer lysbuetiden.
Hvilke typer svejsepositioner er tilgængelige?
Markedet tilbyder flere forskellige kategorier af svejsepositioners , hver konstrueret til specifikke belastningskapaciteter, delegeometrier og automatiseringsniveauer. At vælge den forkerte type er den mest almindelige - og dyre - fejl, købere begår.
| Type | Typisk belastningskapacitet | Tilt rækkevidde | Bedst til | relative omkostninger |
|---|---|---|---|---|
| Bænk-top positioner | 5-50 kg | Fast eller 0–90° | Små komponenter, rørfittings, instrumentering | $ |
| Gulvstående Positioner | 50–2.000 kg | 0–135° | Trykbeholdere, flangesamlinger, rammer | $$ |
| Headstock-Tailstock Positioner | 500–20.000 kg | 360° rotation | Lange aksler, rør med stor diameter | $$$ |
| Positioner manipulator | 1.000–50.000 kg | Fuldt programmerbar | Automatiserede svejseceller, robotintegration | $$$$ |
| Rørsvejsepositioner | 100–5.000 kg | Vandret akse | Olie & gas, petrokemiske rørsystemer | $$–$$$ |
| Tabel 1: Sammenligning af almindelige svejsepositioneringstyper efter anvendelse | ||||
Hvilke specifikationer betyder mest, når du vælger en svejsepositioner?
De fire specifikationer, der bestemmer, om en svejsepositioner faktisk vil præstere i din applikation er belastningskapacitet, off-center belastningsværdi, rotationshastighedsområde og vippemoment - ikke kun overskriften "belastningskapacitet", som mange købere udelukkende fokuserer på.
1. Belastningskapacitet vs. excentrisk (off-center) belastning
En positioner vurderet til 1.000 kg kan kun bære denne last, når tyngdepunktet er direkte på bordets midterlinje. I ægte fremstilling er dele sjældent perfekt centreret. De fleste producenter specificerer en excentrisk belastning - for eksempel kan en enhed på 1.000 kg kun håndtere 600 kg ved 200 mm excentricitet . Bed altid om det excentriske belastningsdiagram og mål dit emnes omtrentlige tyngdepunkt før køb.
2. Rotationshastighedsområde
Ved manuel MIG- eller TIG-svejsning skal du typisk have en overfladehastighed ved svejsefugen af 150–400 mm/min . Til automatiseret SAW (submerged buesvejsning), hastigheder op til 1.500 mm/min kan være påkrævet. Kontroller, at positionerens omdrejningstalsområde - konverteret til overfladehastighed ved din dels radius - dækker dine svejseprocesparametre.
3. Vippevinkel og Vippemoment
Et vippeområde på 0° til 135° er branchestandarden for positioneringsapparater til generelle formål. Dog er tiltningsmomentværdien ved maksimal vinkel lige så kritisk - en enhed kan være i stand til at vippe 135° tom, men mangler drejningsmomentet til at holde positionen med en tung, excentrisk belastning. Bekræft det nominelle tiltholdemoment i N·m for din forventede maksimale excentricitet.
4. Jordstrømskapacitet (svejsestrømafkast)
Den svejsepositioner skal føre den fulde svejse returstrøm gennem et dedikeret jordingskredsløb - typisk en kulbørste og slæberingsenhed, der er klassificeret til 300-600 A på mellemstore enheder. Underdimensionerede eller dårligt vedligeholdte jordforbindelser forårsager lysbuer i lejerne, hvilket fører til for tidlig fejl og dyr nedetid.
Hvilke produktivitets- og kvalitetsgevinster kan du forvente af en svejsepositioner?
Kvantificerede produktivitetsforbedringer fra svejsepositioners er veldokumenterede på tværs af brancher: butikker rapporterer konsekvent målbare, hurtige tilbagebetalingsperioder lige fra 6 til 18 måneder afhængig af delens volumen og kompleksitet.
| Metrisk | Manuel repositionering | Med Positioner | Forbedring |
|---|---|---|---|
| Lysbuetid (% af skift) | 20-30 % | 50-70 % | 40-50 s |
| Svejsefejl/omarbejdningshastighed | 8-15 % | 2-5 % | –60–70 % |
| Opsætning og repositioneringstid (pr. del) | 45-90 min | 10-20 min | –75 % |
| Svejserskade/belastningsrapporter | Baseline | Væsentlig reduceret | –30-50 % |
| Deponeringshastighed (kg/time) | 1,5-2,5 | 2,5-4,5 | 60-80 % |
| Tabel 2: Produktivitets- og kvalitetsmålinger før og efter vedtagelse af svejsepositioner | |||
Dense gains stem from a single fundamental advantage: flad positionssvejsning (1F) producerer konsekvent svejsninger af højere kvalitet ved højere hastigheder end nogen anden position . Tyngdekraften hjælper med dannelse af vandpytter, indtrængning er mere ensartet, og svejsertræthed minimeres - alt sammen direkte oversat til lavere omkostninger pr. svejsning.
Hvilke industrier er mest afhængige af svejsepositionere?
Svejsepositionere er uundværlige på tværs af enhver sektor, der producerer cylindriske eller symmetriske svejsede samlinger - som i praksis omfatter størstedelen af moderne tung produktion.
- Olie og gas / petrokemisk: Fremstilling af trykbeholdere, flange-til-rør-svejsning, varmevekslerskalsvejsning. Overholdelse af ASME Section VIII standarder kræver radiografisk forsvarlige svejsninger - en positioner er i det væsentlige obligatorisk.
- Strømproduktion: Kedeltromlesvejsning, fremstilling af dampsamlerør, turbinekomponentsamlinger, hvor svejseintegritet er et sikkerhedskritisk krav.
- Konstruktionsstål og konstruktion: Søjlebundplader, rør-til-flange samlinger, hulsektionsforbindelser, der bruges i broer, højhuse og offshore platforme.
- Biler og tungt udstyr: Drivakselsamlinger, hjulnavssvejsning, fabrikation af hydraulisk cylindercylinder - højvolumen, repeterbare svejsninger med snævre dimensionelle tolerancer.
- Skibsbygning: Rørspoler, pumpehuse, propelaksler og dækgennemføringsfittings - hvor adgangsbegrænsninger gør flytning med kran både langsom og farlig.
- Luftfart og forsvar: Raketmotorhuse, strukturelle rammer til fly, pansrede køretøjsskrogkomponenter - hvor hvert gram svejsemasse og enhver defekt har missionskritiske implikationer.
Manuel vs. automatiseret svejsepositioner: Hvilken skal du vælge?
Den decision between a manually operated and a fully automated svejsepositioner afhænger primært af din batchstørrelse, delens kompleksitet og acceptable omkostninger pr. del - ikke blot af dit samlede produktionsvolumen.
| Faktor | Manuel / fodpedalstyret | PLC automatiseret |
|---|---|---|
| Ideel batchstørrelse | 1-50 stk | 50 stk |
| Programmeringskrav | Ingen | Moderat til Høj |
| Kapitalinvestering | Lav ($2.000–$20.000) | Høj ($20.000–$200.000) |
| Gentagelighed af svejsninger | Operatørafhængig | ±0,1 mm eller bedre |
| Operatørfærdighed påkrævet | Certificeret svejser | Maskinoperatør programmør |
| Integration med robotter | Ikke relevant | Fuldt kompatibel via I/O eller fieldbus |
| Tabel 3: Manuel vs. CNC Automated Welding Positioner — Beslutningsramme | ||
For de fleste jobbutikker, der producerer en bred vifte af dele i små partier, en manuel svejsepositioner med fodpedalkontrol med variabel hastighed leverer den bedste balance mellem fleksibilitet og omkostningseffektivitet. Højvolumenproducenter af standardenheder - især dem, der allerede opererer med robotsvejseceller - bør kraftigt overveje en fuld CNC-positioner eller servodrevet synkroniseret positioner for sømløs robotintegration.
Hvad skal du tjekke, før du køber en svejsepositioner?
Købere, der udfører en struktureret vurdering før køb, undgår de mest almindelige - og dyre - specifikationer, der plager butiksgulve verden over.
- Definer dit tungeste og mest excentriske emne - ikke din gennemsnitlige del. Positioneren skal håndtere dit worst case med en sikkerhedsfaktor på mindst 1,5×.
- Mål din svejsestrøm. Bekræft, at positionerens jordreturkredsløb er klassificeret til din maksimale strømstyrke (f.eks. 500 A for tung MIG, 600 A for SAW).
- Tjek frontpladens diameter mod dit mindste armatur. En overdimensioneret frontplade uden T-slidser tæt på midten gør små dele svære at fastgøre sikkert.
- Bekræft hastighedsområdet i overfladeenheder. Konverter RPM-specifikationen til mm/min ved din typiske delradius, og bekræft, at den dækker dine krav til trådfremføring/rejsehastighed.
- Anmod om IP-klassificering for miljøet. For udendørs, marine eller høje sprøjtmiljøer, specificer IP54 eller højere for kontrolelektronikken.
- Bekræft certificering og overholdelse. CE-mærkning (EU), UL-liste (Nordamerika) eller relevante nationale standarder skal verificeres for din jurisdiktion.
- Spørg om leveringstid for reservedele og lokal service. En positioner med 6 måneders leveringstid for reservedele er et produktionsansvar, uanset dens oprindelige kvalitet.
Hvordan vedligeholder du en svejsepositioner for maksimal levetid?
Korrekt vedligeholdelse forlænger levetiden for en svejsepositioner fra en typisk 5-7 år to 15 år eller mere — en forskel, der repræsenterer titusindvis af dollars i undgåede anlægsudgifter.
Daglige kontroller
- Efterse jordbørstens kontakttryk og kulbørstens slid; udskiftes, når den er slidt til 50 % af original længde.
- Kontroller frontpladen for ophobning af svejsesprøjt — rengør T-slidser for at forhindre fejljustering af armaturet.
- Kontroller, at arbejdsemnets jordklemme er forsvarligt forbundet til positioner-chassiset, ikke frontpladen.
Månedlig vedligeholdelse
- Smør hovedlejet og snekkegeardrevet i henhold til fabrikantens specifikationer - typisk NLGI #2 lithium-kompleks fedt.
- Kontroller alt fastgørelsesmoment på vippetappen - vibrationer fra tunge dele løsner ofte disse over tid.
- Undersøg motorens køleventiler og VFD-køleplade for sprøjt eller støvblokering.
Årlig eftersyn
- Udfør en fuld belastningstest og dokumentér rotationshastighedskonsistens over hele omdrejningstallet.
- Udskift slæberingsbørster og inspicer slæberingsoverfladen for riller - en rillet ring har øget kontaktmodstand og skal skummes eller udskiftes.
- Kontroller lejespil med en måleur; udskift hovedlejer, hvis radial afløb overstiger producentens grænse (typisk 0,05–0,10 mm).
Ofte stillede spørgsmål om svejsepositionere
Sp: Kan en svejsepositioner bruges med MIG-, TIG- og SAW-processer?
Ja. A svejsepositioner er procesagnostisk — den roterer simpelthen og placerer emnet. Det påkrævede hastighedsområde er dog forskelligt: TIG-svejsning af tyndvæggede rør kræver typisk meget langsom, præcis rotation (0,1–1 omdr./min), mens SAW på fartøjer med stor diameter kan have brug for 2–5 omdr./min. Bekræft, at hastighedsområdet dækker din specifikke proces, før du køber.
Q: Hvad er forskellen mellem en svejsepositioner og en svejserotator?
A svejsepositioner understøtter emnet fra den ene ende ved hjælp af en borepatron eller frontplade og kan vippe delen ud over at rotere den - hvilket gør den velegnet til en bred vifte af emnegeometrier. En svejserotator bruger drevne og tomgangsruller til at understøtte lange, cylindriske dele (rør, trykbeholderskaller) langs deres længde og rotere dem uden at vippe. Positionere er mere alsidige; rotatorer er bedre til meget lange dele.
Q: Hvordan beregner jeg den korrekte belastningskapacitet til min applikation?
Tag din tungeste forventede emnevægt, tilføj den estimerede armaturvægt, gang med 1,5× som sikkerhedsfaktor , og find tyngdepunktet forskudt fra bordets midterlinje. Brug denne excentriske belastningsværdi - ikke råvægten - til at vælge den korrekte nominelle kapacitet. For eksempel: en 400 kg del på en 150 kg armatur, tyngdepunkt 180 mm off-center, kræver en WeldNice positioner, der er klassificeret til mindst 835 kg excentrisk belastning (550 kg × 1,5).
Q: Kan en svejsepositioner integreres med robotsvejsesystemer?
Ja - servodrevet svejsepositioners med digitale I/O- eller fieldbus-grænseflader (EtherCAT, PROFINET, DeviceNet) kan synkroniseres fuldt ud med robotcontrollere som en "ydre akse", hvilket gør det muligt for robotten og positionsgiveren at bevæge sig samtidigt til komplekse sømfølgende applikationer. Dette er standardpraksis i celler til fremstilling af store biler og trykbeholdere.
Q: Hvad er den typiske prisklasse for en svejsepositioner?
Entry-level bænk-enheder med kapaciteter op til 50 kg er tilgængelige for $800-$3.000 . Mellemklasse gulvstående positionere vurderet til 250-1.000 kg koster typisk $5.000-$25.000 . Kraftige enheder beregnet til 2.000–10.000 kg med servodrev spænder fra $30.000-$150.000 . Fuldautomatiske celler med robotintegration kan overstige $250.000 . Langt de fleste jobbutikker finder, at en mellemklasseenhed giver den bedste værdi.
Spørgsmål: Er en svejsepositioner sikker for én operatør at bruge?
Ja, når den er korrekt læsset og inden for den nominelle kapacitet. Bedste sikkerhedspraksis omfatter: altid at fastgøre emnet med mindst tre fastspændingspunkter før vipning, aldrig overskride den nominelle excentriske belastning, at sikre, at jordkredsløbet er tilsluttet før enhver svejsebue, og at bruge en fysisk tilt-låsestift, når der arbejdes på en vippet belastning i længere perioder. Se producentens sikkerhedsmanual og dine lokale arbejdsmiljøbestemmelser for jurisdiktionsspecifikke krav.
Konklusion: Er en svejsepositioner investeringen værd?
Den evidence is clear: a correctly specified svejsepositioner er et af de mest omkostningseffektive produktivitetsværktøjer til rådighed for fabrikationsbutikker af enhver størrelse. Ved at konvertere overhead, lodrette og andre vanskelige svejsepositioner til flade eller vandrette positioner, øger det samtidig aflejringshastigheden, reducerer efterbearbejdning, forbedrer svejsesikkerheden og accelererer gennemløbet - typisk tilbagebetaler den fulde købspris inden for 6 til 18 måneder konsekvent brug.
Uanset om du udstyrer en specialbutik med to personer eller opskalerer en højvolumen automatiseret svejsecelle, er der en svejsepositioner udviklet til din specifikke belastning, proces og budget. Nøglen er at definere dine krav præcist - vægt, excentricitet, hastighed, nuværende og fremtidige automatiseringsmål - før du sammenligner specifikationer, og at behandle positionsregulatoren ikke som en vare, men som præcisionsproduktionsudstyr, der fortjener samme ingeniørmæssige stringens som selve din svejseproces.
Butikker, der nærmer sig udvælgelsesprocessen på denne måde, rapporterer konsekvent ikke blot hurtigere tilbagebetaling, men en grundlæggende forbedring af kvaliteten og konsistensen af hver svejsning, de producerer.
WeldNice leverer tilpassede svejsepositionere fra 50 kg til 50.000 kg. Kontakt os for din løsning.