En I-bjælke er en strukturel stålsektion med et I-formet tværsnit: to parallelle flanger forbundet af en enkelt lodret bane. Det er definitionen på én linje. Alt andet i en arbejdsbeskrivelse - dybde, flangebredde, væv og flangetykkelse, kvalitet, længde og rethed - eksisterer, fordi formen alene ikke fortæller en mølle, en detalje eller en svejser, hvad den skal gøre med den.
De fleste mennesker, der søger efter en I-bjælkebeskrivelse, har brug for en af fire ting: en almindelig definition for en tegningsnote eller en indlevering, en størrelsesbetegnelse, de faktisk kan bestille, en måde at skelne en varmvalset bjælke fra en svejset eller en kort tjekliste med detaljer, der skal verificeres, før stålet accepteres. Afsnittene nedenfor tager dem i rækkefølge og holder tallene konkrete.
Det korte svar: beskriv en I-bjælke med seks elementer — dybde, flangebredde, vævstykkelse, flangetykkelse, længde og stålkvalitet. "IPE 300, S355JR, 12 m, EN 10365" er en beskrivelse. "200 gange 100 I-beam" er et kaldenavn.
Hvad er en I-Beam? Definition og anatomi
En I-bjælke er symmetrisk om begge akser og koncentrerer materiale i flangerne, som netop er der, hvor bøjningsspændingen er højest. På grund af denne fordeling bærer en I-bjælke flere gange bøjningsbelastningen af en solid rektangulær stang med samme vægt og dybde - og det eneste faktum forklarer, hvorfor profilen overlever i næsten alle stålkonstruktioner, der nogensinde er bygget.
Seks målinger definerer sektionen. De optræder i hvert møllekatalog og i enhver beskrivelse, der er værd at skrive.
| Element | Fælles symbol | Hvad den styrer |
|---|---|---|
| Dybde | d eller h | Samlet højde af sektionen; driver bøjningskapaciteten og frihøjden efterladt i en gulvopbygning. |
| Flangebredde | bf eller b | Bredde af top- og bundplader; driver sidestabilitet og hvor meget plads en boltet eller svejset forbindelse har. |
| Banens tykkelse | tw | Et tyndt væv er let og effektivt, men forskydning og lokal knæk begynder at styre designet. |
| Flangetykkelse | tf | Styrer lokal bøjning, boltleje og den tilgængelige dybde til enhver svejseforberedelse. |
| Rodradius | r | Fileten hvor væv møder flange; indstiller den frie afstand til bolte og den plads, en svejsebrænder kan nå. |
| Længde | L | Bestilte møllelængder er angivet i meter eller fod; skæring, coping og boring ændrer den leverede længde, ikke sektionen. |
I-Beam, H-Beam og Wide-Flange: Samme familie, forskellige proportioner
"I-beam" og "H-beam" er ikke to forskellige produkter. De beskriver den samme familie af former; navnet fortæller dig normalt, hvor brede flangerne er i forhold til dybden. En dyb sektion med smalle flanger ligner et stort I, og ved at udvide flangerne mod dybden bliver den samme profil til noget, der ligner et stort H. Koder og møllekataloger gav de to yderpunkter forskellige navne, og det er derfra, det meste af forvirringen på tegninger kommer.
Tre ting ændrer sig, efterhånden som flanger udvides: bjælkens laterale stivhed, massen for en given dybde og forbindelsesdetaljerne, der fysisk passer.
| Navn | Hvor det kommer fra | Flange stil | Typisk brug |
|---|---|---|---|
| I-beam (generisk) | Generel industri, ældre amerikanske "S"-former | Smalle flanger, nogle gange tilspidsede | Eftermontering, små monorails, let indramning |
| W-form med bred flange | AISC / ASTM A6, Nordamerika | Parallelle flanger, brede i forhold til dybden | Bygningsrammer, søjler, gulvbjælker |
| IPE | EN 10365, Euronorm | Parallelle flanger, smalle og lette | Generelt stålværk, maskinrammer |
| HEA / HEB / HEM | Euronorm | Brede flanger, stigende vægt og vægtykkelse | Søjler, tunge rammer, krankonstruktioner |
| HW / HM / HN | GB/T 11263, Kina | HW bred, HM medium, HN smal | Stålarbejde til indenlandske asiatiske og eksportprojekter |
| H-form (JIS) | Japan | Parallelle flanger, svarende til bredflange | Rammer, understøtninger, generel fremstilling |
Sådan læser du en I-Beam størrelsesbetegnelse
En betegnelse er en formkode plus et eller to tal, og det er aldrig hele specifikationen. W12x26 betyder en W-form, der er nominelt 12 tommer dyb og vejer 26 pund pr. fod. IPE 300 betyder en parallelflange I-profil 300 mm dyb. HEB 200 betyder en tung bredflange H-sektion 200 mm dyb. I alle tilfælde er det nominelle tal tæt på - men ikke nøjagtigt - den reelle dimension, og det er massen, ikke dybden, du betaler for.
| Betegnelse | Dybde | Flangebredde | Banens tykkelse | Flangetykkelse | messe |
|---|---|---|---|---|---|
| B12x26 (AISC) | 310 mm | 165 mm | 5,8 mm | 9,7 mm | 38,7 kg/m |
| B12x40 | 303 mm | 203 mm | 7,5 mm | 13,1 mm | 59,5 kg/m |
| IPE 200 | 200 mm | 100 mm | 5,6 mm | 8,5 mm | 22,4 kg/m |
| IPE 300 | 300 mm | 150 mm | 7,1 mm | 10,7 mm | 42,2 kg/m |
| HEB 200 | 200 mm | 200 mm | 9,0 mm | 15,0 mm | 61,3 kg/m |
| HN 400x200 | 400 mm | 200 mm | 8,0 mm | 13,0 mm | 66,0 kg/m |
To regler forhindrer de fleste bestillingsfejl. For det første citerer kejserlige betegnelser en nominel dybde og den reelle masse pr. fod: den faktiske dybde på tværs af W12-serien alene spreder sig over omkring 45 mm, fra omkring 303 mm til omkring 348 mm. For det andet giver metriske betegnelser dybden nøjagtigt - IPE 300 er 300 mm dyb - men vægtykkelserne skal stadig slås op, og to profiler med samme dybde kan afvige næsten tre gange i vægt.
Standardlængder, stålkvaliteter og tolerancer
En ordre, der kun siger "I-beam, 12 m", er at købe en form med ukendt styrke, ukendt rethed og ukendt papirarbejde. Længde, kvalitet og tolerance bør angives samlet, for det er sådan en mølle aflæser anmodningen.
Møller ruller til 6 m, 12 m og lejlighedsvis 15 til 18 m, mens kejserlige markeder angiver 20 ft til 40 ft. Tolv meter er det sædvanlige kompromis mellem færre splejsninger og vejtransportgrænser, og det er den længde, de fleste eksportforsendelser er planlagt omkring.
Fire karakterer vises på de fleste tegninger:
- ASTM A36 — 250 MPa udbytte, let at svejse, almindelig i Nordamerika til let indramning og generel fremstilling.
- ASTM A992 eller A572 Gr. 50 — 345 MPa udbytte; A992 er standard W-form til bygningsrammer.
- EN 10025-2 S355JR eller S355J2 — 355 MPa udbytte, med JR- og J2-suffikser, der angiver Charpy-slagsejhed til koldere brug.
- GB/T 1591 Q355B — den almindelige kinesiske kvalitet, ofte dobbeltcertificeret til EN eller ASTM på eksportprojekter.
Tre tolerancer forårsager de fleste af argumenterne på stedet: camber (den lodrette bue), sweep (den vandrette bue) og drejning. En typisk bredflangegrænse er 1/8 tommer pr. 10 fods længde, eller omkring 0,1 procent, hvilket betyder, at en 12 m bjælke lovligt kan bøje sig omkring 12 mm og stadig passere. Flange ud af kvadratisk og længdetolerance er igen separate grænser. Hvis bjælken skal sidde fladt på en bundplade eller stille op med en splejsning, så sæt ligehedsklassen på bestillingen frem for at opdage den i butikken.
Varmvalset eller svejset? Beskrivelsen fortæller dig
En beskrivelse, der siger "varmvalset W-form", "IPE" eller "HEB" betyder, at bjælken kom ud af en mølle som et enkelt stykke. En beskrivelse, der siger "svejset pladedrager", "opbygget bjælke" eller "fabrikeret H-sektion" betyder, at flangerne og banen blev skåret fra plade og sammenføjet ved svejsning. Svejset fremstilling er, hvordan du får ikke-standard dybder, meget tykke flanger og enkelte stykker længere eller tungere end noget rulleprogram tillader.
Svejste bjælker flytter kvalitetskontrollen ind i butikken. Banen skal sættes vinkelret på flangerne før hæftning, varmetilførslen skal kontrolleres, så tynde baner ikke bøjer, og samlingen skal svejses fladt, med bjælken vendt, så svejsningen sidder vandret. På lange væv-til-flange samlinger udføres denne dreje- og bevægelsessvejsning normalt med et nedsænket buehoved båret på en vogn. Butikker, der gør dette med volumen, bevæger sig hen imod automatiseret svejsning til store metalkonstruktioner ikke kun for hastigheden, men fordi en manuel svejsning langs en 12 m samling er næsten umulig at gentage.
Søjle- og bomsvejsesystemer hold brænderhovedet i en fast vinkel, mens slæden løber i længden af strålen, hvilket er det, der gør en konsistent vulst og en forudsigelig varmetilførsel mulig i første omgang.
 SAW-søjle- og bomsvejsesystem til lange sømme En nedsænket buesvejsesøjle og bom, der placerer brænderen præcist for ensartede perler på tykke plader og lange langsgående sømme. Se produkt →
Positionering: Det trin, de fleste beskrivelser udelader
Svejsning af en bjælke på plads fungerer for korte stykker. For noget tungt eller noget, der kræver en svejsning over hovedet, skal svejsningen vendes, så samlingen er flad, og operatøren ikke bekæmper tyngdekraften. Det er et positioneringsproblem snarere end et svejseproblem, og det løses normalt med en positioner eller en drejeanordning, der er normeret til belastningen og for det forskudte tyngdepunkt.
To tal bestemmer maskinen: massen af svejsningen, og hvor langt dens tyngdepunkt sidder fra midten af bordet eller valserne. En positioner, der er normeret til 5 t og holder en 5 t svejsning, hvis tyngdepunkt er 800 mm forskudt, ser et væltende øjeblik, der ikke har noget at gøre med belastningsværdien alene. Rotationsmoment, fastspændingsmetode og monteringsfladens planhed skal alle kontrolleres sammen, ideelt set før den første svejsning lægges.
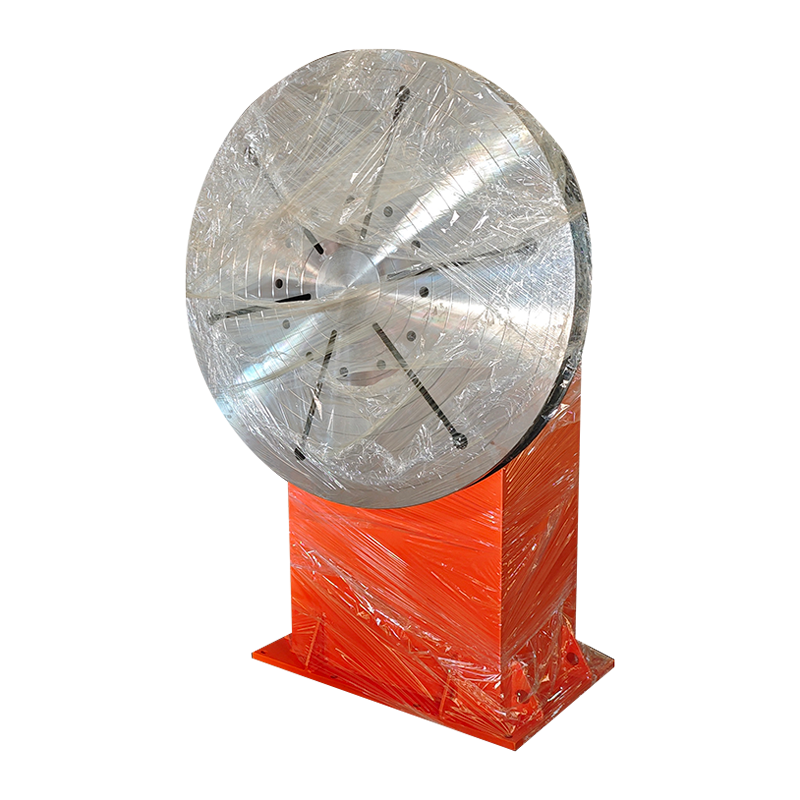 Dobbeltsøjle svejsepositioner til store tunge fabrikationer To koordinerede understøtninger med VFD-rotation og konstant hastighedsløft til store, tunge eller uregelmæssige emner op til 10-200 tons. Se produkt →
Hvor I-Beams bruges
I-bjælker vælges overalt, hvor en konstruktion skal bære bøjning over et spænd med mindst muligt stål, som dækker det meste af det byggede miljø.
- Bygningsrammer — gulvbjælker, søjler og mezzanindæk
- Broer — strygere, krydsafstivninger og midlertidige arbejder
- Kranbanebjælker, monorail-skinner og løfterammer
- Maskinbaser, glidesko og industrielt udstyrsrammer
- Trailere, chassis og transportkonstruktioner
- Vindmøllers indre — nacelle-rammer, tårnplatforme og interne understøtninger
- Transportbånd, reoler og opbevaringsstrukturer
Vindarbejde viser, hvordan de to halvdele af en fabrikationsbutik mødes. Tårnet er cylindrisk og drejer under en stationær fakkel; de indvendige rammer og platforme er bjælker og er fladsvejset. Butikker, der betjener denne industri, har normalt brug for både en strålesvejseopsætning og en rotator, fordi runde sektioner svejses med emnet roterende, mens brænderen forbliver stille.
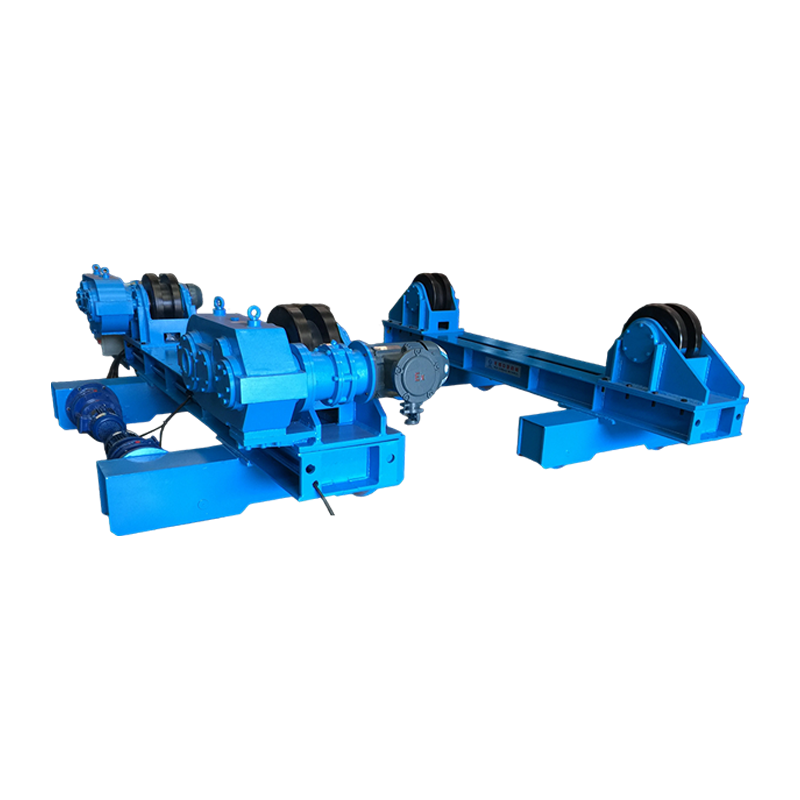
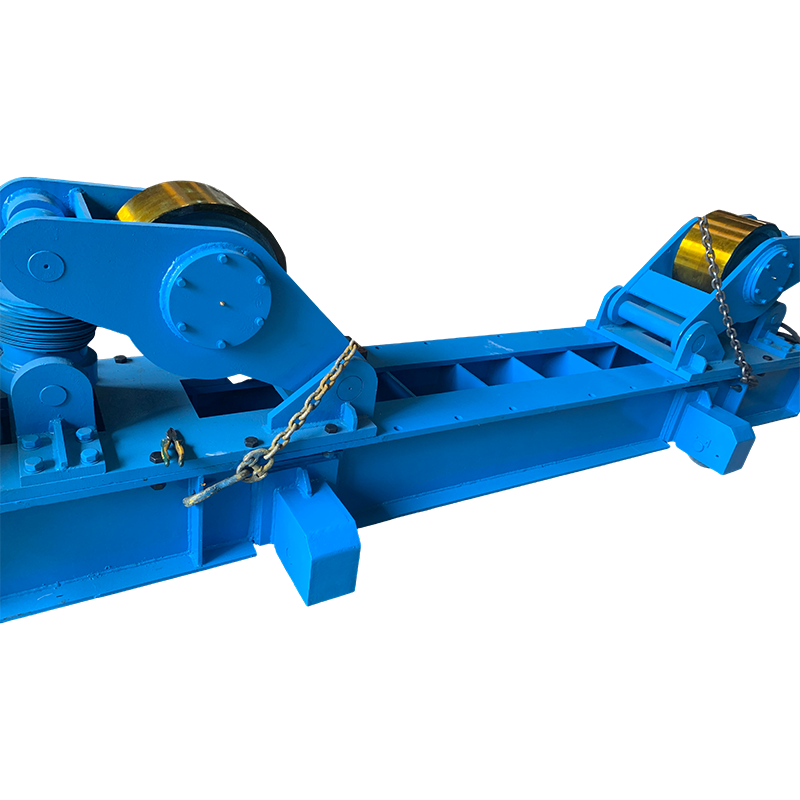 100T Fit Up svejserotor med manuel orbital bevægelse En 100-tons fit-up rotator med manuel orbital vandring og justerbare ruller til jævn rotation af cylindriske emner under periferisk og langsgående sømsvejsning. Se produkt →
Hvad skal du angive, når du bestiller en I-Beam
En ordre, der bærer disse syv varer, kommer sjældent tilbage med et spørgsmål.
| Vare | Hvorfor det betyder noget | Hvad skal man skrive |
|---|---|---|
| Betegnelse and standard | Retter sektionens geometri | B12x40 to ASTM A6; HEB 200 to EN 10365 |
| Stålkvalitet og slagklasse | Fixer styrke og sejhed | A992; S355J2; Q355B |
| Længde and cutting | Påvirker transport, håndtering og splejsninger | 12 m møllelængder, eller skåret efter tegning |
| Mølle certificering | Sporbarhed for projektfilen | EN 10204 3.1 certifikat eller mølletestrapport |
| Rethed og camber | Driver tilpasningskvalitet på stedet | Standard eller 0,1 procent af længden, hvis justering er kritisk |
| Overfladetilstand | Beslutter belægning og svejseforberedelse | Valset, sandblæst til Sa 2,5 eller grundet |
| Fremstilling udført ved kilden | Bestemmer, hvad din egen butik skal gøre | Huller, copes og camber rullet ind eller overladt til fabrikanten |
Ofte stillede spørgsmål om I-Beams
Er en I-stråle det samme som en H-stråle?
For praktiske formål, ja - begge navne beskriver et I-formet afsnit. Forskellen er proportioner: traditionelle I-bjælkeformer har smalle, nogle gange tilspidsede flanger, mens bredflange- og H-sektionsformer har parallelle flanger, der er brede i forhold til dybden. Forskellen viser sig i sidestabilitet, tilslutningsplads og vægt.
Hvad betyder W12x26?
Det er en W-form nominelt 12 tommer dyb med en masse på 26 pund pr. fod, omkring 38,7 kg pr. meter. 12'eren er kun nominel, da den reelle dybde af en W12-sektion varierer på tværs af serien, så sektionsegenskaber bør altid tages fra kataloget i stedet for fra navnet.
Hvilken vej op er en I-stråle stærkest?
Stående op, med flangerne vandret. Bøjningskapaciteten stiger stejlt med dybden, så den samme bjælke lagt på siden mister det meste af sin stærke aksestyrke og er afhængig af meget mindre svagakseegenskaber. Når en bjælke bruges som søjle, skal den i stedet kontrolleres for knækning i begge retninger.
Kan en I-bjælke svejses?
Ja, forudsat at svejsningen udføres efter en kvalificeret procedure. To punkter betyder mere end selve svejsningen: kulstofækvivalenten af kvaliteten, som afgør, om der skal forvarmes til tykke flanger, og varmetilførslen, som bestemmer, hvor meget banen vil bøje. Tynde baner og lange samlinger er, hvor forvrængning bliver dyrt.
Hvad er forskellen mellem IPE og HEB?
Begge er europæiske sektioner med parallelflange, men HEB har meget bredere flanger og tykkere vægge til samme dybde: IPE 300 vejer 42,2 kg/m, mens HEB 300 vejer 117 kg/m. IPE passer til bjælker, hvor bøjningsstyrken har betydning og sidestøtte er tilgængelig; HEB passer til medlemmer, der også fungerer som søjler, løftepunkter eller tungt belastede understøtninger.
Hvis du husker én ting, så husk, at en I-beam-beskrivelse er et sæt tal snarere end et navn. Dybde, flangebredde, vævstykkelse, flangetykkelse, længde og kvalitet – plus en klar erklæring om, hvorvidt bjælken er varmvalset i ét stykke eller svejset af plade. Sæt disse varer på tegningen og på indkøbsordren, og spørgsmålene bliver besvaret ved skrivebordet i stedet for på butiksgulvet.