MIG-svejsning er mest effektiv, når fire forhold er på linje på samme tid: Uædle metallet er rent og tørt, vægtykkelsen ligger nogenlunde mellem 3 mm og 12 mm, lysbuen er afskærmet mod bevægende luft, og samlingen svejses i flad eller vandret position - eller roteres, så den bliver der. Fjern enhver af disse betingelser, og processen kører stadig, men det stopper stille og roligt med at være den hurtigste, reneste og mest økonomiske mulighed på butiksgulvet.
MIG-svejsning, formelt gasmetalbuesvejsning (GMAW), fører en kontinuerlig forbrugsbar trådelektrode gennem en pistol, mens en eksternt tilført beskyttelsesgas beskytter det smeltede bassin. Fordi tråden aldrig stopper, er der ingen slagger at spåne og ingen elektrode, der skal skiftes for hvert par hundrede millimeter, og det er netop derfor, processen dominerer produktionssvejsning, når arbejdsforholdene samarbejder.
De fire forhold, der gør MIG til det bedste valg
Enhver praktisk beslutning om MIG - tråddiameter, gasblanding, strømstyrke, armatur - kommer tilbage til disse fire strukturelle forhold, og de er værd at tjekke, før en svejseprocedure skrives.
Rent, tørt metal
Mølleskal, olie, maling og fugt brænder af inde i buen og bliver til porøsitet. Ti minutter med en kværn er billigere end en omarbejdningsbillet.
3 mm til 12 mm væg
Tynd nok til at smelte igennem uden en skråkant, tyk nok til at aflejringshastigheden betaler sig selv. Under 1,5 mm bliver buen ustabil; over 12 mm er du til affasninger og multi-pass-territorium.
Stadig luft
Beskyttelsesgas er det svageste led. Et let krydstræk vil strippe gashylsteret og efterlade porøsitet, uanset hvor gode indstillingerne er.
Flad eller vandret position
Tyngdekraften arbejder med dig i 1G og 2G, så rejsehastighed, penetration og perleudseende topper der - eller du roterer emnet i stedet for.
Alt andet - induktans, vandringsvinkel, kontaktspidsafstand - er en tuningsdetalje, der kan rettes med et diagram og ti minutters øvelse. Disse fire er strukturelle, og ingen maskinindstilling kompenserer for en manglende.
Tykkelse og materiale: MIG Sweet Spot
Til kulstofstål er MIG bedst på plade fra ca. 3 mm til 12 mm, og den håndterer også tyndplade under 3 mm meget godt, når fit-up er stram og metallet er rent.
| Materiale tykkelse | Tråddiameter | Beskyttelsesgas | Overførselstilstand |
|---|---|---|---|
| 1,0–3,0 mm ark | 0,8 mm (0,030 tommer) | 75 % Ar / 25 % CO2 | Kortslutning |
| 3,0–6,0 mm plade | 1,0 mm (0,035 tommer) | 85 % Ar / 15 % CO2 | Kortslutning or spray |
| 6,0–12,0 mm plade | 1,2 mm (0,045 tommer) | 90% Ar / 10% CO2 | Spray eller pulserende spray |
| 12 mm og derover | 1,2-1,6 mm | 90% Ar / 10% CO2 | Pulserende spray, affaset samling, multi-pass |
Aluminium ændrer reglerne: det har brug for 100 % argon, en push-teknik til at bryde oxidhuden op og en spolepistol eller push-pull lommelygte, fordi tråden er for blød til at føres gennem en lang liner. Rustfrit stål sidder mellem de to og ønsker normalt en tri-mix gas med helium eller en lille CO2-tilsætning for at kontrollere fluiditeten.
Renlighed og tilpasning: Hvor de fleste MIG-problemer starter
Omtrent ni ud af ti MIG-defekter kan spores tilbage til forurening eller et fugemellemrum, der var for stort til den tråd, der blev brugt - ikke til svejsemaskinen.
Mølleskal og rust sidder ikke blot på overfladen; de absorberer varme, der skulle smelte grundmetallet, så gennemtrængningen falder, og operatøren kompenserer ved at skrue op for spændingen. Olie, maling og skærevæske koger i lysbuen og skubber gas ud af bassinet, hvorfor der næsten altid opstår porøsitet ved den første passage af en komponent, der aldrig er blevet affedtet. Galvaniseret stål er det sværeste: Zinkbelægningen skal slibes tilbage mindst 25 mm fra fugelinjen, og selv da kræver røgen en god udsugning.
Fit-up betyder lige så meget. En massiv tråd på 1,2 mm kan ikke bygge bro over en 3 mm rodspalte uden at brænde igennem, så huller bør holdes til cirka en tråddiameter eller mindre på en firkantet stødsamling. Hvis fabrikationstolerancen ikke tillader det, er svaret sædvanligvis en bagsidestrimmel eller en procesændring snarere end en ændring af indstillinger.
Beskyttelsesgas, træk og udendørs virkelighed
MIG er mest effektivt i stillestående luft, og beskyttelsesgas er årsagen.
En 12–20 l/min (25–40 cfh) strøm af argonblanding kan fjernes af et krydstræk på kun 8–10 km/t, hvilket nogenlunde er hastigheden af en brise gennem en åben butiksdør. Det løser sjældent problemet, hvis flowhastigheden bliver højere end ca. 20 l/min. åen bliver turbulent, begynder at trække atmosfærisk luft med, og porøsiteten bliver værre snarere end bedre. Skærme, gardiner og midlertidige indhegninger løser det på værkstedet.
På stedet er det ærlige svar, at solid-wire MIG taber til gas-afskærmet flux-cored wire (FCAW-G), som tolererer vind langt bedre, fordi slaggen og flux kerne hjælper med at beskytte poolen. Det er derfor, udendørs konstruktionssvejsning og feltreparationsarbejde så sjældent kører på massiv wire.
Position og rotation: Holder buen i det flade
MIG leverer sin højeste aflejringshastighed og dens reneste perle i den flade (1G/1F) og vandrette (2G/2F) position, fordi tyngdekraften holder den smeltede pool, hvor operatøren ønsker det.
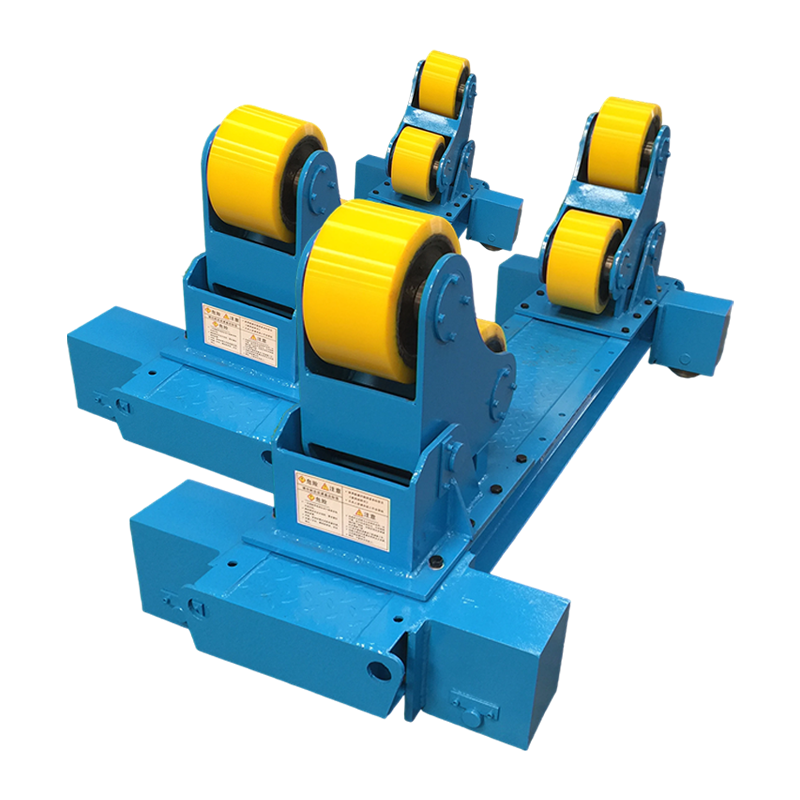
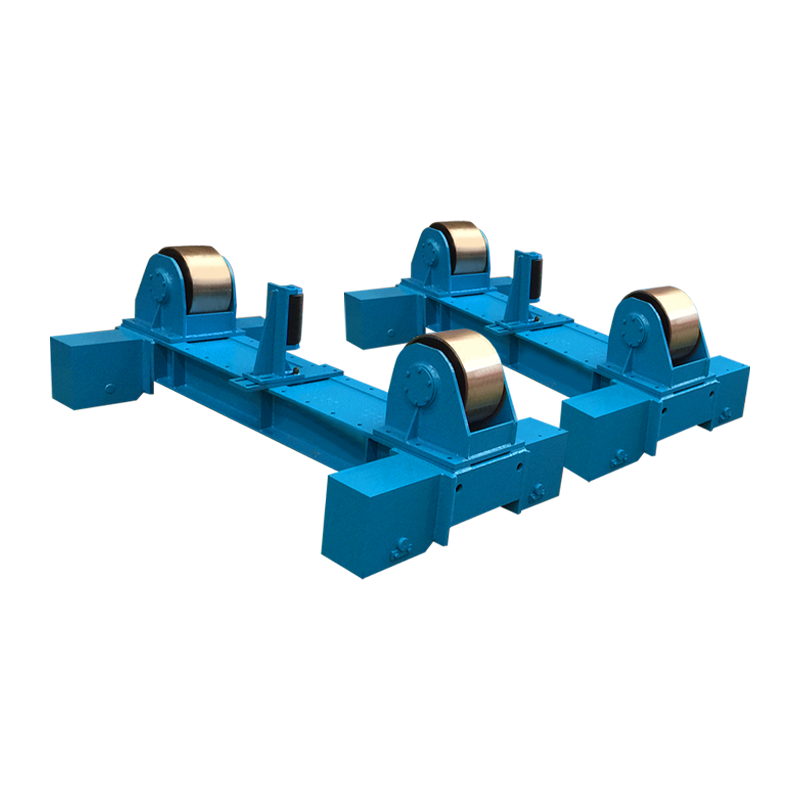
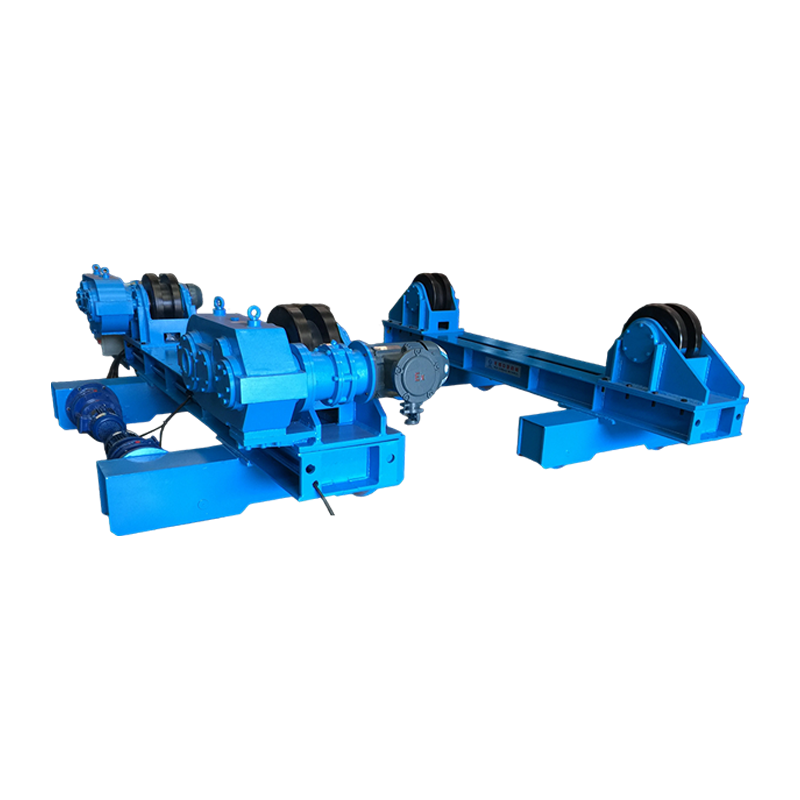
I produktionen drejes emnet normalt i stedet for brænderen. En svejserotator drejer en cylinder, beholder eller rørspole med en kontrolleret overfladehastighed, så lysbuen forbliver permanent i den flade position, hvilket konverterer et langsomt, positionsafhængigt job til et gentageligt. For lange sømme holder en enhed med anti-drift eller drevet orbital bevægelse fartøjet fra at krybe aksialt, når det drejer, så sømmen ikke spiraler.
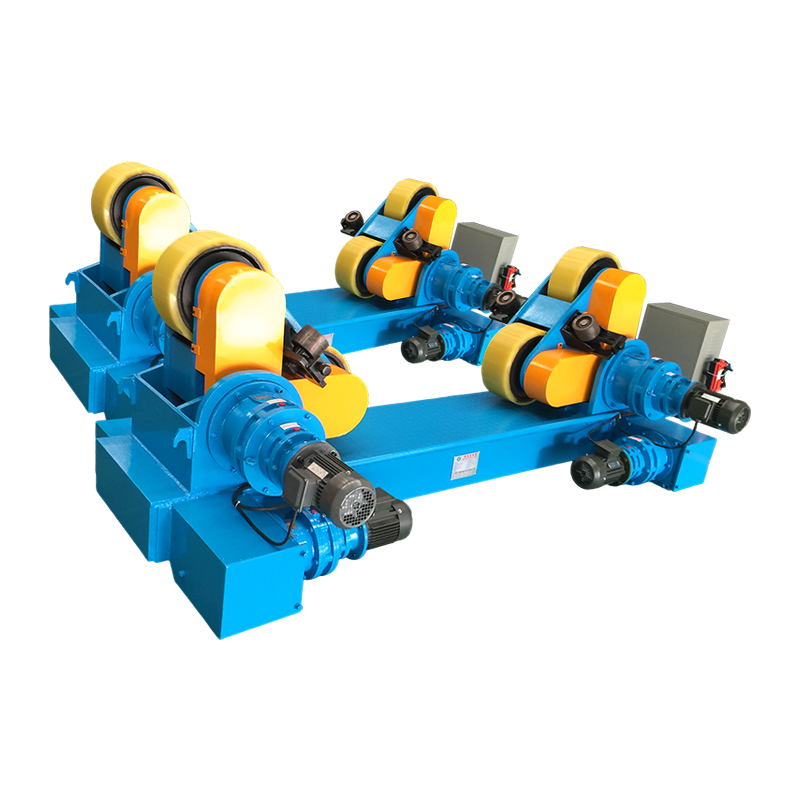
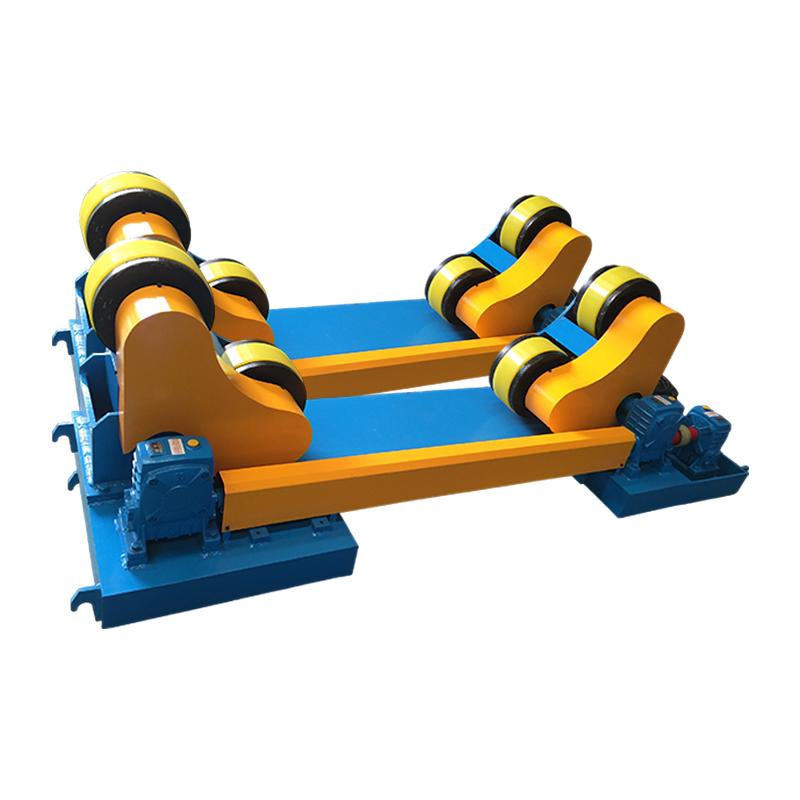
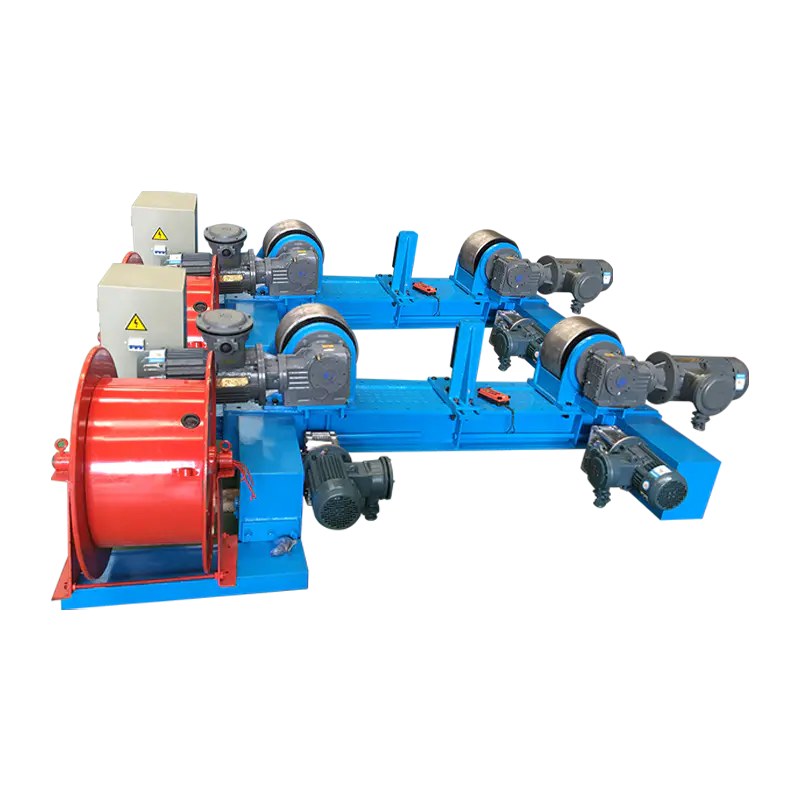 20T justerbar svejserotator med elektrisk kredsløbsbevægelse og anti-træk Elektrisk svejserotor til store cylindre, ved hjælp af anti-drift og dobbeltmotordrev for at holde rundtgående sømme stabile og gentagelige. Se produkt →
Dele, der ikke kan drejes som en cylinder - beslag, rammer, pumpehuse, ventilhuse - håndteres på en svejsepositioner eller drejeskive , som vipper og roterer værket, så samlingen præsenteres vandret. Den samme regel gælder: armaturet, ikke svejserens håndled, afgør, om svejsningen foretages i lejligheden.
En checkliste før start, der løser de fleste MIG-klager
Før du giver maskinen skylden, skal du gennemgå denne liste i rækkefølge - i de fleste butikker findes fejlen i de første fem varer.
- Bekræft elektrodepositiv (DCEP) polaritet for massiv tråd på stål.
- Indstil kontakt-spids-til-arbejdsafstand til 10–15 mm; længere stick-out falder strømstyrken og penetrationen.
- Indstil gasflowet til 12–20 l/min og kontroller regulatoren med aftrækkeren holdt, ikke i hvile.
- Match trådfremføringshastighed og spænding til hinanden; buen skal lyde som konstant baconstegning, ikke knitrende eller brummende.
- Tjek drivrullens spænding og foringens tilstand — fuglenedning er et foderproblem, ikke et bueproblem.
- Spænd arbejdsreturen tæt på samlingen, ikke på en malet rammeskinne.
- For tynde plader skal du bruge en 5-15 graders trykvinkel og lidt højere induktans for at blødgøre kortslutningsoverførslen.
- For en tungere plade skal du trække pistolen og øge rejsehastigheden, indtil tæerne er blevet våde.
Når MIG er det forkerte svar
MIG er sjældent en dårlig proces, men i en håndfuld situationer tjener en anden bueproces sin plads - og det koster penge at lade som om ellers.
| Process | Egner sig bedst til | Praktisk tykkelse | Vind tolerance |
|---|---|---|---|
| MIG / GMAW (massiv ledning, gas) | Rent butiksarbejde, plade og mellemplade, høj produktionshastighed | 1-12 mm | Dårlig |
| Fluxkerne / FCAW-G | Byggeplads og udendørs arbejde, tykkere sektioner, strukturelle samlinger | 6-25 mm | Godt |
| Stick / SMAW | Rustent, snavset eller vådt metal, reparationer, lukkede rum | 3-20 mm | Fremragende |
| TIG / GTAW | Tynde sektioner, rodgennemløb, rustfri og aluminium, hvor udseendet betyder noget | 0,5-6 mm | Dårlig |
Yderligere to undtagelser er værd at nævne. Ekstremt tykke sektioner - langt over 25 mm - er normalt hurtigere med neddykket bue eller fluxkernet multi-pass arbejde. Og meget korte svejsninger i akavede positioner, hvor opsætning af et fikstur koster mere end selve svejsningen, går ofte hurtigere med en stavelektrode.
Hvor MIG betaler sig mest i produktionen
Tanke, trykbeholdere, rørspoler, vindtårnssektioner og H-bjælker er de miljøer, hvor MIG-svejsning er mest effektiv i industriel skala, fordi hver enkelt af dem kan drejes.
På et fartøj eller en rørspole sættes arbejdet på drevne ruller, pistolen holdes i en fast vinkel, og maskinen udfører kørsel. Den samme logik driver tårn- og monopælproduktionen, hvor langsgående og periferiske sømme svejses med skallen drejende under en søjle og bom. I tank- og rørfabrikation er denne parring af rotation med en konstant brændervinkel det, der gør MIG fra en hurtig manuel proces til en virkelig gentagelig - den praktiske effekt er dækket mere detaljeret i dette kig på hvordan svejserotatorer transformerer fremstilling af metaltanke og rør .
Tunge, akavede emner håndteres normalt på en positioner i stedet for, og store skaller, der skal justeres inden svejsning, drager fordel af en fit-up rotator med hydraulisk løft og vandret skub, som fjerner krantid fra justeringstrinnet.
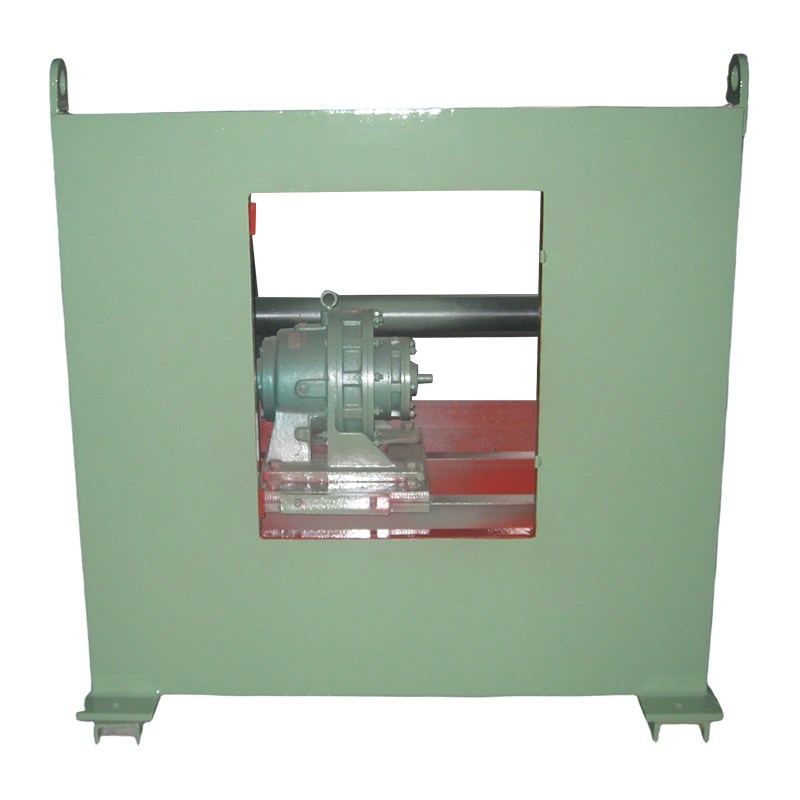 3T konventionel svejsepositioner til tunge arbejdsemner Vipende og roterende drejeskive til emner op til 3000 kg, der hjælper med at holde svejsninger flade under trykbeholder, rørledning og konstruktionsfremstilling. Se produkt →
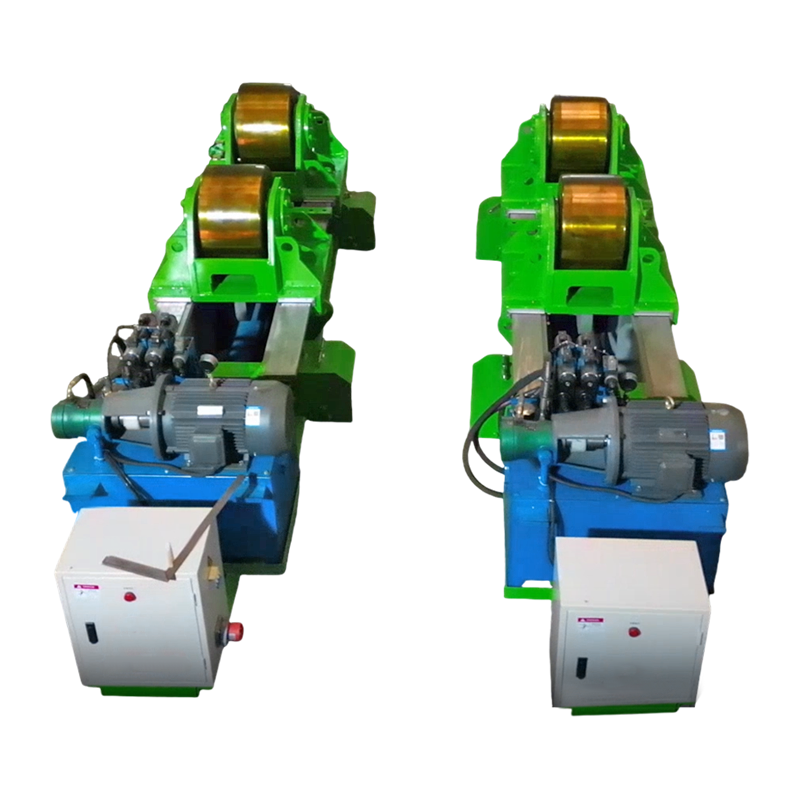 80T Fit-Up svejserotor med hydraulisk vandret skub Hydraulisk monteringsrotator til store cylindriske skaller med justerbar rullebase og vandret skub for at understøtte præcis svejsesamling. Se produkt →
Den røde tråd i alle disse tilfælde er konstant: buen forbliver i flad position, rejsehastigheden indstilles af et drev i stedet for med hånden, og operatører bruger deres opmærksomhed på buen i stedet for at bekæmpe tyngdekraften.
Ofte stillede spørgsmål
Kan MIG-svejsning bruges udendørs?
Ikke med massiv ledning og beskyttelsesgas ved normale strømningshastigheder. Vind over ca. 8-10 km/t bryder gaskappen, så udendørs arbejde skifter normalt til gasafskærmet fluxkernet ledning eller venter på, at der bliver bygget et afskærmet kabinet.
Hvad er det ideelle tykkelsesområde for MIG?
For kulstofstål er ca. 3 mm til 12 mm sweet spot, med plader ned til ca. 1 mm, der også kan arbejdes ved kortslutningsoverførsel. Over 12 mm har samlingen brug for en affasning og flere gennemløb, hvilket udhuler MIGs hastighedsfordel.
Hvorfor ser min MIG-svejsning porøs ud?
I rækkefølge efter sandsynlighed: forurening såsom olie, mølleskala eller galvanisering; et krydstræk, der stripper beskyttelsesgassen; for meget gasstrøm, der forårsager turbulens; eller en løs regulator, der trækker luft ind i ledningen.
Er MIG god til lodret og overliggende svejsning?
Det virker, men det er ikke længere på sit bedste. Lodret op kræver lavere trådfremføringshastighed og en let vævning for at kontrollere poolen, og overliggende svejsning reducerer både aflejringshastigheden og operatørkomforten, så produktiviteten typisk falder med en tredjedel eller mere.
Hvilken gasblanding giver de bedste MIG-resultater på blødt stål?
En blanding af 75-85 % argon med balancen CO2 dækker det meste arbejde: højere CO2 forbedrer indtrængning og befugtning på snavset plade, mens højere argon udglatter lysbuen og reducerer sprøjt på tyndt materiale.
Kort sagt er MIG-svejsning mest effektiv, når rent metal af moderat tykkelse svejses i flad eller vandret position indendørs med en stabil gasskærm og en trådfremføringshastighed, der er tilpasset spændingen. Få disse betingelser rigtigt, og processen leverer sin fulde hastighed, penetration og udseende; fastgør arbejdsemnet, så jobbet kommer til lysbuen, og de samme forhold gælder for otte timer et skift i stedet for otte minutter.