Kort svar: en plasmabue er en elektrisk udladning, der bevæger sig gennem en søjle af ioniseret gas i stedet for gennem fast metal. Indsnævret af en lille dyseåbning bliver den søjle en stråle på omkring 15.000-30.000 °C - varm nok til at smelte ethvert ingeniørmetal - og den enkelte egenskab er grunden til, at én fysisk effekt både kan skære gennem 40 mm plade og lægge en ren rodgennemgang i et 6 mm rustfrit rør.
Hvis du specificerer, køber eller kører fabrikationsudstyr, er det nyttige spørgsmål sjældent, hvad en plasmabue er og næsten altid, hvilken lysbue du har brug for, ved hvilken strøm, med hvilken gas og på hvilken maskine. Det følgende er definitionen, hvordan lysbuen dannes, de varianter, der faktisk optræder på et butiksgulv, hvor skære- og svejsepligten divergerer, og de specifikationer, der er værd at diskutere med en leverandør, før du underskriver en indkøbsordre.
Hvad er en plasmabue egentlig
En plasmabue er en vedvarende elektrisk udladning, hvor den ledende bane er en gas, der opvarmes, indtil den spaltes i frie elektroner, positive ioner og neutrale partikler. Når lysbuen er blevet ramt, behøver den ingen mekanisk kontakt mellem elektrode og emne.
To designfunktioner adskiller den fra en TIG- eller pindbue. Buen er mekanisk indsnævret: en kobberdyse tvinger udledningen gennem en smal åbning, og løfter strømtætheden og kernetemperaturen langt over en fritbrændende bue. Og elektroden sidder inde i brænderens krop, væk fra arbejdsemnet, så beskyttelsesgassen i stedet for bueatmosfæren beskytter svejsebassinet eller den skårne overflade.
Nyttige arbejdstal, når du sammenligner tilbud:
- Kernetemperatur: ca. 15.000–30.000 °C.
- Lysbuesøjlediameter: ca. 1-5 mm, indstillet efter åbningsstørrelse, gasflow og strøm.
- Skæreområde: 30-400 A dækker tyndplade til omkring 50 mm kulstofstål; højopløsningssystemer når længere på rustfrit stål.
- Svejseområde: mikroplasma fra ca. 0,1 mm folie opad; nøglehulssvejsning til ca. 10–12 mm i en enkelt gennemløb.
Hvordan buen dannes, trin for trin
Formation følger en fast sekvens, og en fejl på ethvert trin viser sig enten som en mislykket start eller som en bue, der nægter at forblive stabil.
- Gas etablerer vejen. Trykluft, nitrogen, argon eller en argon-brint-blanding strømmer gennem brænderen med en kontrolleret hastighed og hvirvler.
- Ionisering begynder. En højfrekvent gnist eller en kort elektrode-til-dyse-kontakt frigør de første elektroner.
- Nuværende tager over. DC-forsyningen opretholder afladningen, og højfrekvenskredsløbet slukker.
- Forsnævring og kollimation. Dysen og gashvirvelen komprimerer lysbuen til et koncentreret energipunkt.
- Overfør til emnet. Ved skæring og plasmabuesvejsning fastgøres bueroden til pladen, og returvejen løber gennem arbejdsledningen; før det øjeblik er det kun en pilotbue.
Plasmabuevarianterne, du vil møde
De fleste produktionsfejl går tilbage til at forvirre disse tilstande. De er ikke udskiftelige, og en dobbeltbue er slet ikke en proces - det er skader, der sker i realtid.
| Bue type | Nuværende vej | Typisk industriel brug |
|---|---|---|
| Overført bue | Elektrode til emne | Plasmaskæring, plasmabuesvejsning, udskæring |
| Ikke-overført lysbue | Elektrode til dyse | Plasmasprøjtning, fakkelopvarmning, gasbehandling |
| Pilotbue | Elektrode til dyse at low current | Starthjælp; skære malet, rusten eller belagt plade |
| Dobbelt bue | Parasitisk bue fra dyse til emne | En fejl, der eroderer dysen og svækker snittet |
| Glidende bue | Bue strakt langs divergerende elektroder i hurtig gasstrøm | Overfladeaktivering, gaskonditionering, laboratoriearbejde |
Skæring og svejsning: Samme bue, anden pligt
Én strømforsyningsfamilie kan betjene begge, men driftsvinduet er helt anderledes. Skæring maksimerer energitætheden og gasstrømmen, så strålen blæser smeltet metal fri af skæret; svejsning ønsker en lav-turbulens, stramt styret søjle, der smelter uden at slå hul. Blanding af de to driftscyklusser er den hurtigste måde at gennembrænde forbrugsstoffer.
| Parameter | Plasmaskæring | Plasma buesvejsning |
|---|---|---|
| Buetilstand | Overført, høj strømtæthed | Overført, indsnævret, lav turbulens |
| Typisk strøm | 30–400 A | 0,1–200 A, mikroplasma til nøglehul PAW |
| Gas | Luft, nitrogen, oxygen, argon-brint | Blandinger af argon, argon-brint og helium |
| Materiale | Ethvert ledende metal | Rustfrit, titanium, nikkellegeringer, kulstofstål |
| Tykkelse | 0,5 mm til 50 mm og derover | 0,1 mm folie til ca. 12 mm nøglehul |
| Nøgle kvalitetsproblem | Slagg, skråvinkel, snitbredde | Porøsitet, nøglehulskollaps, perleprofil |
Hvor plasmabuer tjener deres behold
Overalt hvor en cirkulær samling skal skæres eller svejses, vinder en mekaniseret plasmabue på repeterbarheden: lagertanke og trykbeholdere, procesrørspoler, vindtårnssektioner, H-bjælker og konstruktionsstål og tyndplade til instrument- og rumfartsarbejde.
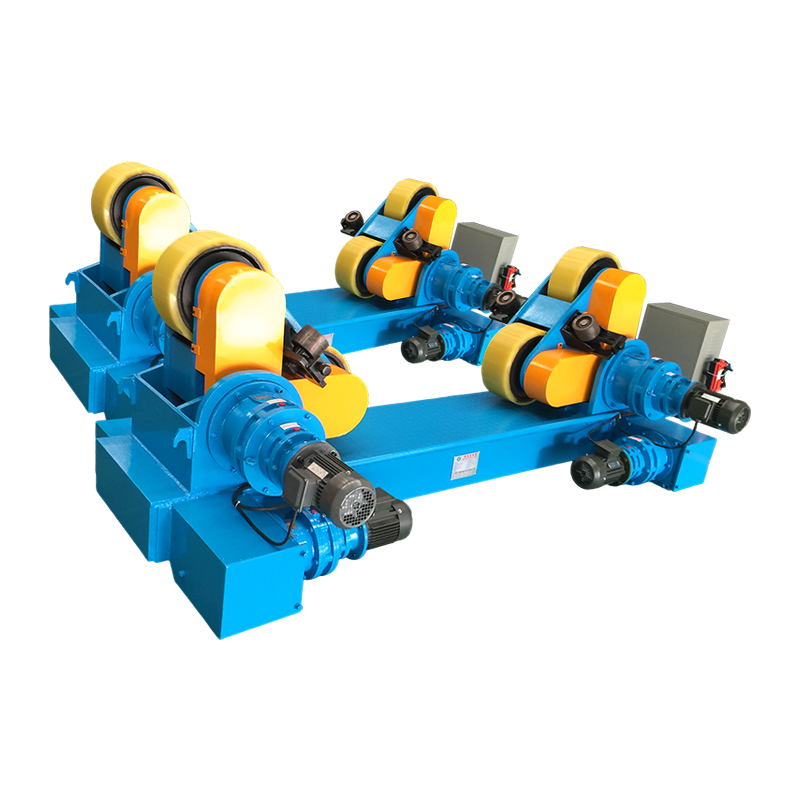
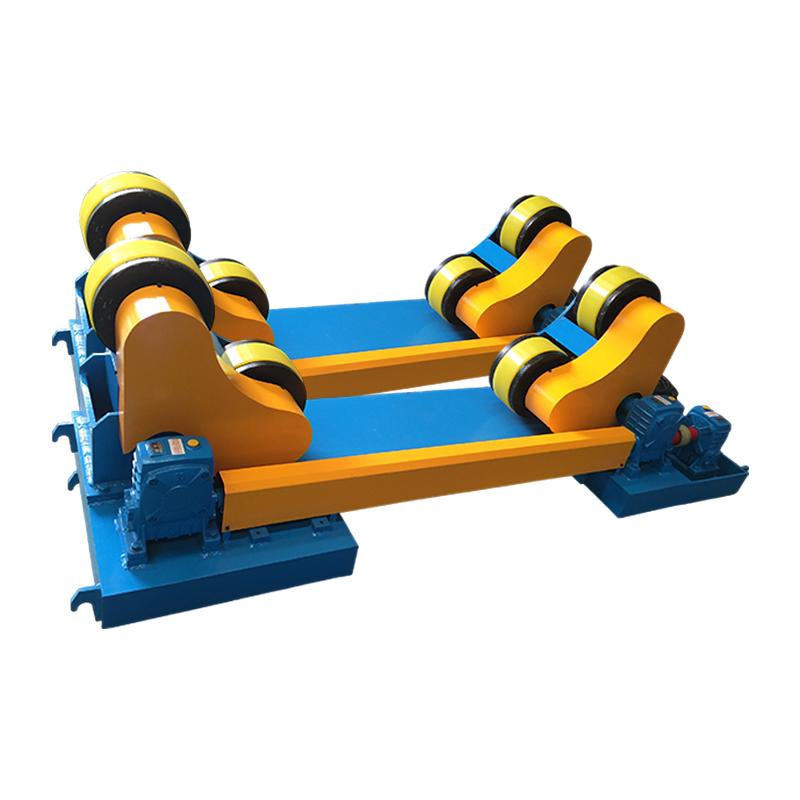
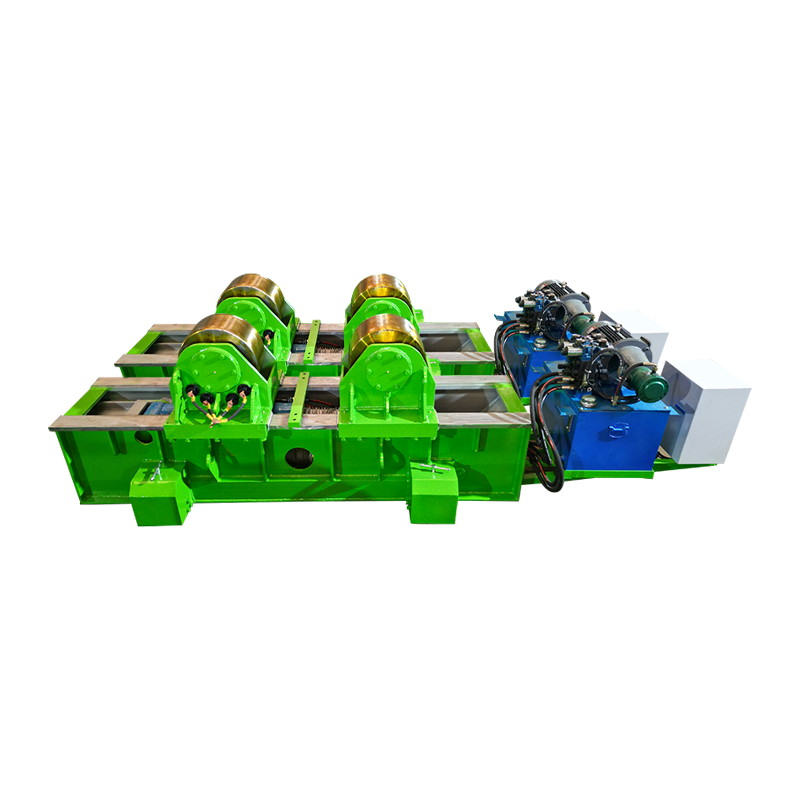
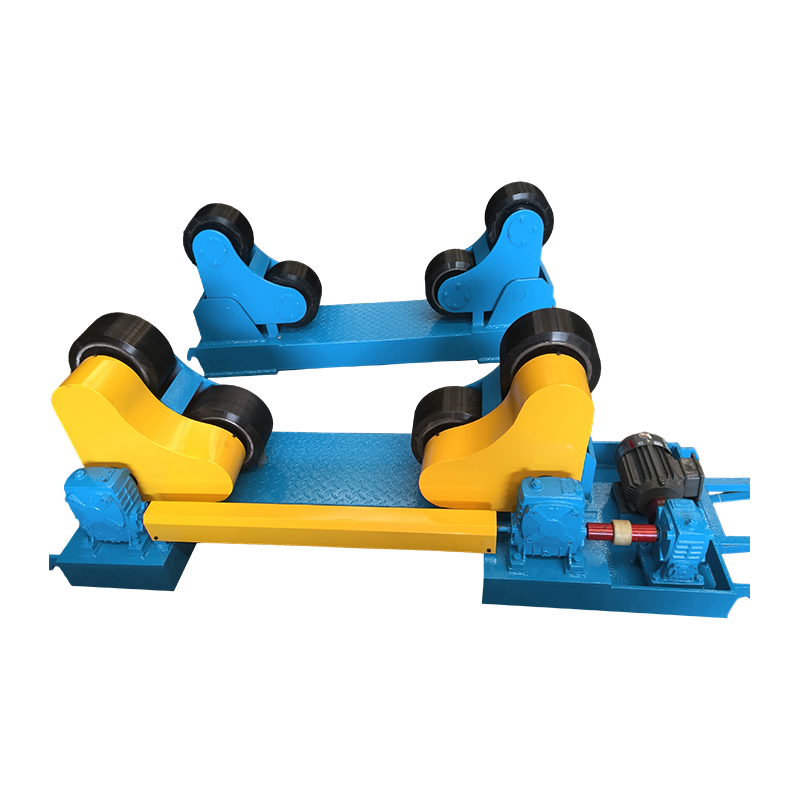
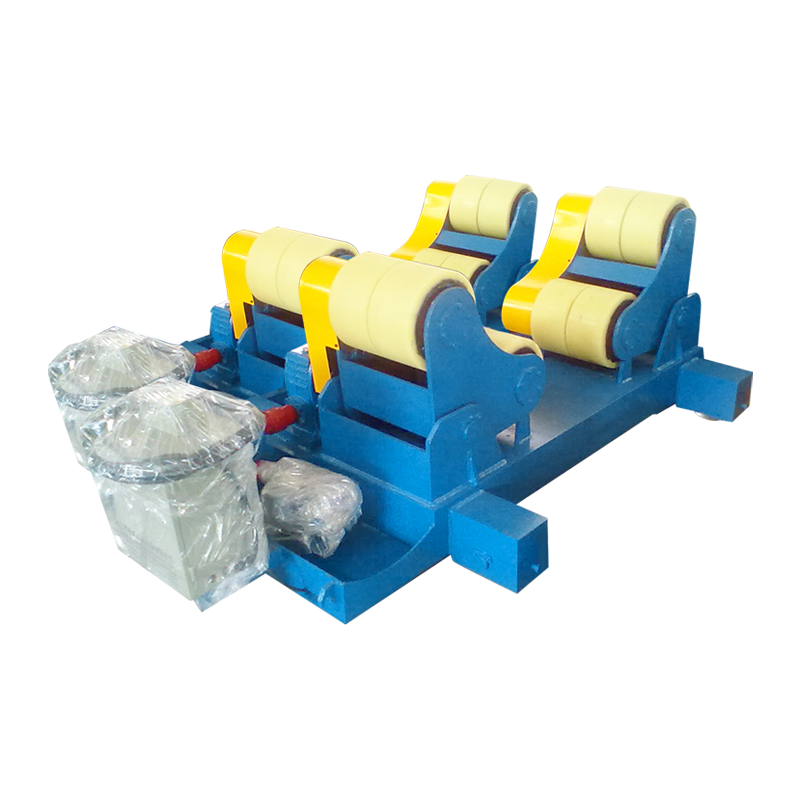
Tank- og granatarbejde er den klassiske sag. Et plasma- eller nedsænket buehoved løber langs sømmen, mens skallen drejer under det, så bueroden lander det samme sted ved hver gang. Det lægger byrden på selve rotationen - rulleudløb, køreglathed og hastighedsholding vises alle direkte i perlens udseende. Monter rotatorer med hydraulisk løft dækker de fleste mellemstore kardiametre; ræsonnementet bag dette valg er beskrevet i denne note om hvordan svejserotatorer skifter tank og rørfremstilling .
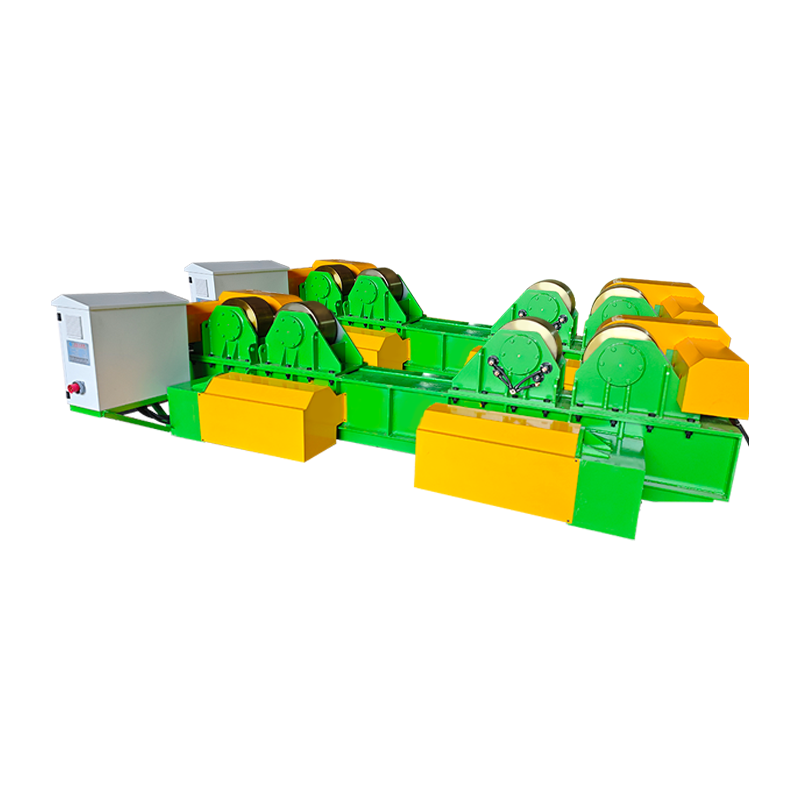 40T Fit-Up svejserotor med hydraulisk løft og manuel orbital bevægelse Håndterer 40 tons cylindrisk arbejdsemnetilpasning og svejsning med hydraulisk højdejustering, manuel skinnevandring og rotation med variabel hastighed til tank- og fartøjssømme. Se produkt →
Ikke alle emner er cylindriske. For pumpehuse, rammer og ventilhuse drejer en svejsepositioner samlingen til den flade eller vandrette position, som en indsnævret bue foretrækker, og servostyret hældning og rotation holder vinklen inden for en brøkdel af en grad - hvilket betyder noget, når nøglehullet kun er et par millimeter bredt.
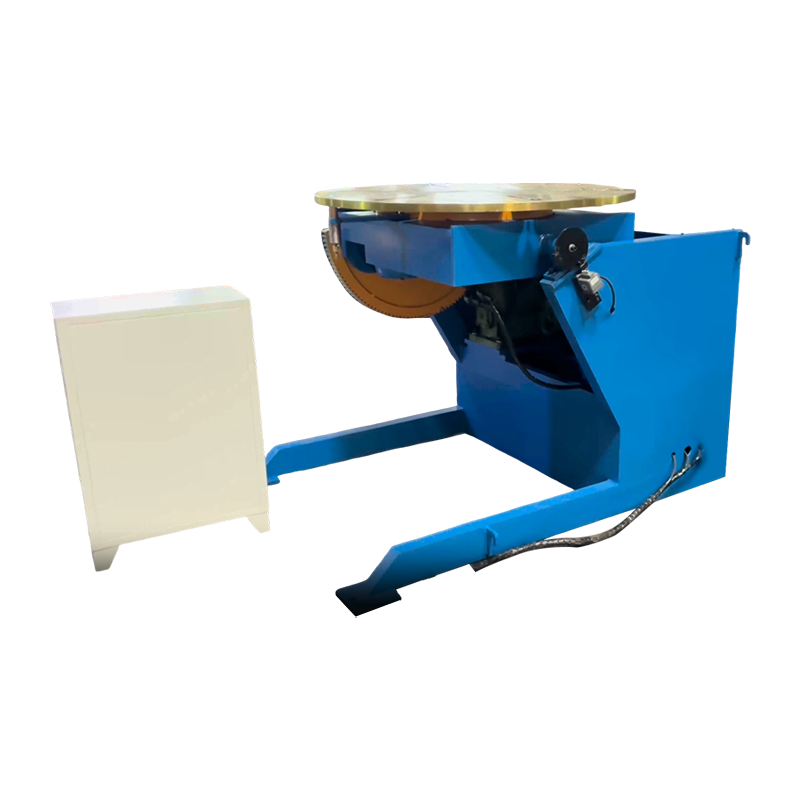 1T Servo-styret svejsepositioner 1-tons servopositioner til ikke-cylindriske dele, der giver 0–105° vipning og kontinuerlig 360° rotation for at holde brænderens justering ved automatiseret svejsning. Se produkt →
Lange lige sømme køres normalt med brænderen båret på en søjle og bom over en seng eller et sæt ruller. Elektrisk orbital bevægelse lader hovedet svinge fri for læsning og vende tilbage til den samme programmerede vinkel, hvilket forkorter opsætningstiden mellem delene.
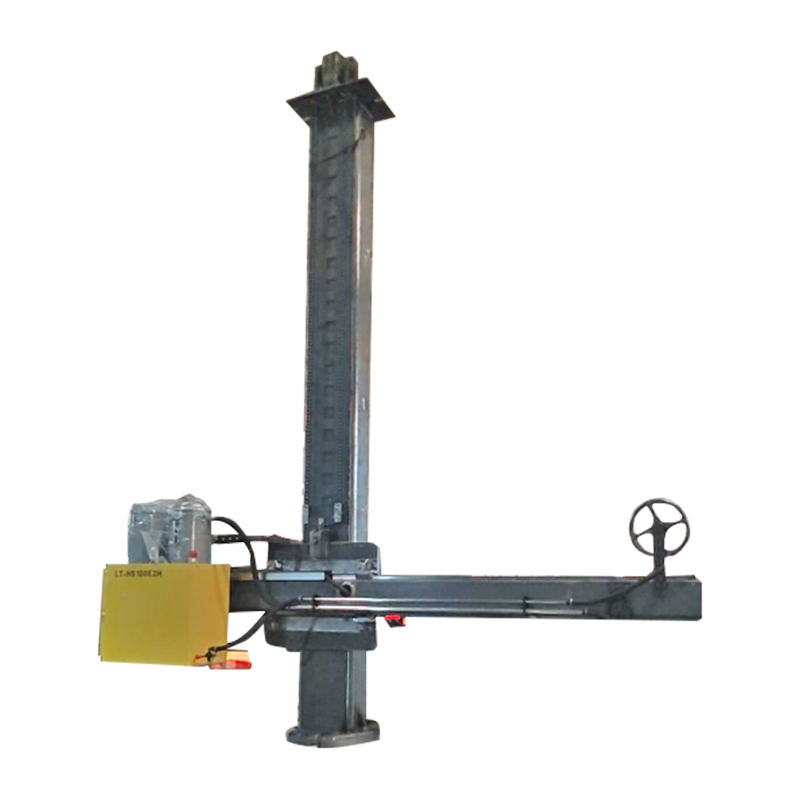 4030 tilpasset søjle og bom med elektrisk orbital bevægelse Tilpasset søjle og bom til automatisk svejsning, med elektrisk kredsløbsbevægelse til positionering af lange lige sømme og hastighedsopsætning mellem delene. Se produkt →
Vindtårnproduktion kombinerer alle tre: skaller er monteret på rotatorer, langsgående sømme løber under en bom, og lysbueprocessen - plasma, dykket lysbue eller en hybrid - vælges til penetration og rejsehastighed. Processen afvejning er dækket i denne artikel om svejseteknologi til vindkraftproduktion .
Hvad skal du tjekke før du køber
Plasmabuekvaliteten bestemmes på specifikationsarket, ikke af demonstrationsdelen. Seks genstande betyder mest.
- Driftscyklus ved din rigtige strøm. En 200 A-maskine, der er vurderet til 60 procent afgift, er en anden maskine end en, der er vurderet til 100 procent.
- Brænderkøling og forbrugsvarer pr. meter snit. Vandkølede fakler koster mere og holder betydeligt længere over ca. 100 A.
- Gasforsyning og renhed. Forurening og trykfald er to af de mest almindelige årsager til ustabile lysbuer.
- Bevægelsesnøjagtighed. Til mekaniseret svejsning skal du se efter servopositionering på ±0,1 mm eller bedre og gentagelig hastighed under belastning.
- Lastkapacitet med margen. Størrelse af rotatorer og positionere til det tungeste emne plus værktøj, ikke den gennemsnitlige.
- Certificering og dokumentation. CE-mærkning, testprotokoller og et fabriksbesøg fortæller dig mere end en brochure.
Diagnosticering af almindelige plasmabuefejl
De fleste fejl har en kort liste over årsager, og den billigste løsning er normalt den korrekte.
- Slagg på undersiden af et snit: kørehastigheden er for langsom, strømmen for lav eller afstanden er for høj.
- Dobbelt lysbue: slidt eller forkert dyse, utilstrækkelig afstand eller fugt i gasledningen.
- Kort levetid: dårlig kølevæskestrøm, forurenet gas eller gennemboring i for lav højde.
- Buevandring eller nøglehulskollaps ved svejsning: forkert gasflow, magnetisk opbygning i emnet eller et uforberedt fugegab.
- Porøsitet i PAW-svejsninger: tabt afskærmningsdækning, brintopsamling eller en lysbuelængde, der er for lang.
Ofte stillede spørgsmål
Er en plasmabue varmere end en TIG-bue?
Ja, typisk med en faktor to eller mere. En fritbrændende TIG-bue sidder omkring 10.000-11.000 °C, mens en indsnævret plasmabue når 15.000 °C og derover. Fordelen er ikke varme alene, men koncentration: energien ankommer i en smal søjle.
Kan en plasmabue skære noget materiale?
Nej. Overført lysbueskæring kræver et elektrisk ledende emne, fordi strømmen skal vende tilbage gennem arbejdsledningen. Glas, keramik og det meste plastik kan ikke skæres på denne måde.
Hvorfor har faklen brug for en pilotbue?
Pilotbuen ioniserer gasvejen ved lav strøm, så hovedbuen kan overføres i det øjeblik, brænderen når pladen. Det lader også brænderen starte på malede, rustne eller coatede overflader, der ellers ville bryde starten.
Er plasmabuesvejsning blot en variation af TIG?
Nej. TIG efterlader lysbuen fri til at sprede sig, mens PAW tvinger den gennem en dyse. Resultatet er en tættere søjle, en nøglehulstilstand til single-pass penetration og langt mindre følsomhed over for buelængde.
Fungerer plasmaskæring under vand?
Ja. Undervandsskæring reducerer støj, røg og ultraviolet stråling, hvorfor det er almindeligt på skibsværfter og i anlæg, der skærer i rustfri eller malet plade.
Bundlinjen
En plasmabue er en indsnævret udledning gennem ioniseret gas, og dens to industrielle job er skæring og svejsning. Skæring kræver maksimal energitæthed og gasstrøm; svejsning kræver en stabil, præcist placeret søjle. Mellem de to sidder mekanikerne - rotatorer, positioneringsanordninger og søjlebomme, der holder bueroden præcis, hvor proceduren siger, den skal være. Få bueparametrene rigtige, gør derefter bevægelsen gentagelig, og processen bliver forudsigelig del efter del.