Læs strålebetegnelsen fra venstre mod højre. Bogstavet fortæller dig tværsnitsfamilien, det første tal er den nominelle dybde i tommer, og tallet efter multiplikationstegnet er vægten i pund pr. fod. f.eks. B10×30 beskriver en bred flangebjælke med en nominel dybde på 10 tommer og en vægt på 30 pund pr. fod. Denne artikel forklarer, hvordan man læser bjælkedimensioner, hvad hvert symbol og tal betyder, og hvordan man undgår de mest almindelige størrelsesfejl.
Hvad betyder bjælkedimensioner?
Bjælkedimensioner læses som en kompakt kode: et formbogstav, en nominel dybde og en vægt pr. længdeenhed. Strukturelle stålkataloger og tegninger bruger denne kode for at undgå at skrive et komplet sæt tværsnitsmål hver gang.
I Nordamerika følger de fleste betegnelser AISC Steel Construction Manual. Det sædvanlige mønster er formbogstavets nominelle dybde i tommer vægt i pund pr. fod . For eksempel betyder B12×26 en W-form på cirka 12 tommer dyb, der vejer 26 lb/ft. Metriske tegninger bruger en lignende idé: en IPE 300-bjælke er en I-profil med en nominel dybde på 300 mm, og de nøjagtige dimensioner er angivet i en sektionstabel.
Standard stålbjælkeformer
Fem formfamilier dækker de fleste valsede stålbjælker: W, S, HP, M og H; hver familie har særskilte flangekarakteristika, og bogstavet i betegnelsen fortæller dig, hvilken familie du arbejder med.
| Form | Fælles navn | Flangegeometri | Typisk brug | Eksempel |
|---|---|---|---|---|
| W | Bredflangebjælke | Flade eller næsten flade brede flanger; væv er tyndere end flanger | Bygningsrammer, brodragere, industrikonstruktioner | B12×26 |
| S | Amerikansk standard bjælke | Smallere flanger med tilspidsede indvendige overflader | Overhead kranskinner, lette maskinstøtter | S8×18,4 |
| HP | H-pælssektion | Meget brede, tunge flanger; dybde og flangebredde er ofte næsten lige store | Fundamentspæle, dybe byggesøjler | HP14×89 |
| M | Diverse afsnit | Dimensioner, der ikke passer til W-, S- eller HP-serien | Speciel indramning, brugerdefinerede udstyrsstøtter | M8×6,5 |
| H | H-stråle (generisk/importeret) | Parallelle flanger, der ligner W, men fra metriske eller offshore-specifikationer | Søjler, tunge bjælker i metriske projekter | H400×400×13×21 |
W mod S mod H
Vælg en W-form, når du har brug for stærke, brede flanger til bøjningsstyrke og søjlekapacitet. Vælg en S-form, når designet kræver et kompakt tværsnit, og belastningerne er moderate. H-betegnelsen optræder normalt i metriske tegninger og opfører sig på samme måde som en W-form; Bekræft altid, om tegningen bruger kejserlige eller metriske dimensioner, før du bestiller materiale.
Nøglebjælkedimensioner
De dimensioner, der betyder mest, er dybde, flangebredde, vævstykkelse, flangetykkelse, filetradius og længde. Dybden og vægten i betegnelsen er nok til at bestille, men beslutninger om svejsning, boltning og montering afhænger af disse nøjagtige værdier.
- Dybde (D): total afstand fra den ydre flade af den øverste flange til den ydre flade af den nederste flange.
- Flangebredde (bf): total bredde af top- eller bundflange, målt vinkelret på banen.
- Banens tykkelse (tw): tykkelsen af den lodrette baneplade mellem flangerne.
- Flangetykkelse (tf): tykkelsen af en enkelt flange på ydersiden.
- Filetradius (r): buet overgang mellem væv og flanger; vigtig for svejseadgang og træthedsydelse.
- Længde (L): overordnet bjælkelængde, normalt angivet separat fra tværsnitsbetegnelsen.
Nominelle mål er ikke garanteret nøjagtige. Rulletolerancer såsom ASTM A6 tillader små variationer i dybde, flangebredde og tykkelse; praktisk fremstilling kontrollerer altid de faktiske dimensioner før bearbejdning eller svejsning.
Sådan læser du en stråledimensionsnotation
Læs strålenotation fra venstre mod højre, start med formfamilien, derefter den nominelle dybde, derefter vægten pr. fod. Rækkefølgen af tallene er konsistent, så du kan afkode de fleste rullede bjælkebetegnelser hurtigt.
- B 27 × 178 — W-form, nominel dybde 27 tommer, 178 lb/ft. Den faktiske dybde er normalt tæt på 27 tommer, men ikke ligefrem 27 tommer.
- S 24 × 121 — American Standard form, nominel dybde 24 tommer, 121 lb/ft.
- HP 14 × 89 — H-pælssektion, nominel dybde 14 tommer, 89 lb/ft.
Når en tegning indeholder en længde, som f.eks B12×26×20'-0" , er det sidste tal den samlede bjælgelængde, der er bestilt eller opstillet. For metrisk materiale er dimensionerne normalt angivet i millimeter og kilogram pr. meter, for eksempel IPE 300 eller HEA 200.
Læse stråleskemaer på tegninger
Stråleskemaer viser hver bjælke i et projekt med et mærke, en størrelse, en længde og en materialekvalitet; krydshenviser altid mærket før bestilling eller fremstilling. Mærket på planvisningen forbinder et bestemt medlem til dets række i tidsplanen.
| Mark | Størrelse | Længde | Materiale | Bemærkning |
|---|---|---|---|---|
| B1 | B12×26 | 20'-0" | ASTM A992 | Topflange afstivet |
| B2 | B18×35 | 30'-0" | ASTM A992 | Camber 3/4" |
| B3 | S8×18,4 | 12'-0" | ASTM A36 | Kranskinnestøtte |
Hvis du ignorerer mærket, kan to bjælker med ens størrelse, men forskellige længder eller materialer blandes under indkøb. Tjek tidsplanen, før du skærer, borer eller svejser noget.
Hvordan bjælkedimensioner påvirker svejsning og fremstilling
Større bjælkedimensioner kræver flere svejsegennemløb, større varmetilførsel og mere omhyggelig forvrængningskontrol. En dybere og tykkere sektion har mere svejsemetal at afsætte, hvilket direkte påvirker fugeforberedelse, forvarmning og gennemløbssekvens.
Tykke flanger kan have behov for affasning for at opnå fuld gennemtrængning, mens lange baner skaber kontinuerlige filetsvejsninger, der kan trække bjælken ud af rethed. Korrekt aflæsning af dimensioner giver svejseren en klar idé om rilleområdet, den nødvendige varmetilførsel og mængden af fastholdelse, der er nødvendig for at holde en lang stråle lige. Fordi lange, tunge bjælker er svære at dreje med hånden, mange store metalkonstruktionsproducenter bevæger sig mod automatiseret svejsning .
For at dreje en fremstillet bjælkesamling til en bekvem svejsevinkel kan en dobbeltsøjlet svejsepositioner håndtere tunge sektioner med præcis rotation.
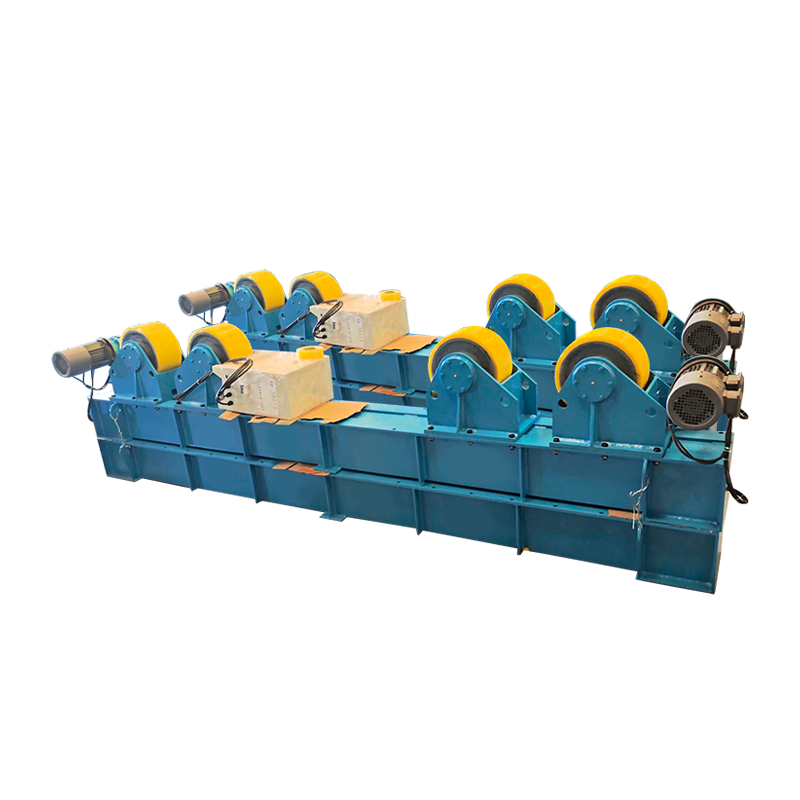
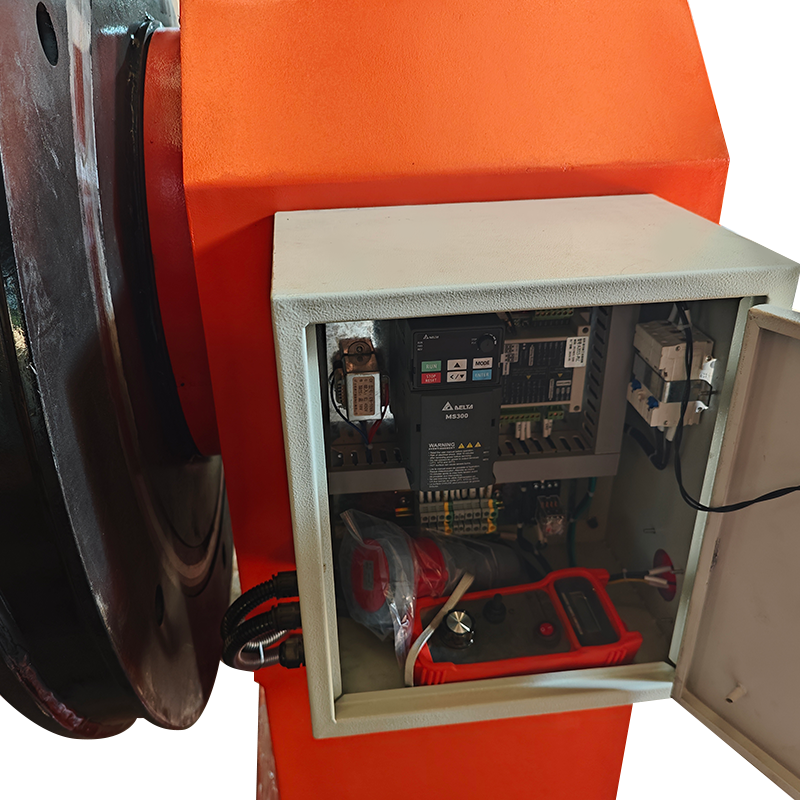 2T dobbeltsøjle svejsepositioner til kraftig strålerotation Denne dobbeltsøjle positioner er velegnet til de akavede tunge enheder, der har brug for stabil, præcis rotation. Den understøtter svejsning i flad position på stålbjælker, hvilket hjælper med at skære fejl og forbedre produktiviteten. Se produkt →
Udstyr til håndtering og svejsning af stålbjælker
Det rigtige positioneringsudstyr lader dig svejse stålbjælker i flad position, hvilket reducerer svejsefejl og øger produktiviteten. Fladpositionssvejsning er lettere at kontrollere, kræver mindre slibning og producerer mere ensartet forstærkning.
Til lettere enheder, der har brug for vipning eller kontinuerlig rotation under filetsvejsning, tilbyder en servostyret positioner kontrol med lav hastighed og stabil støtte.
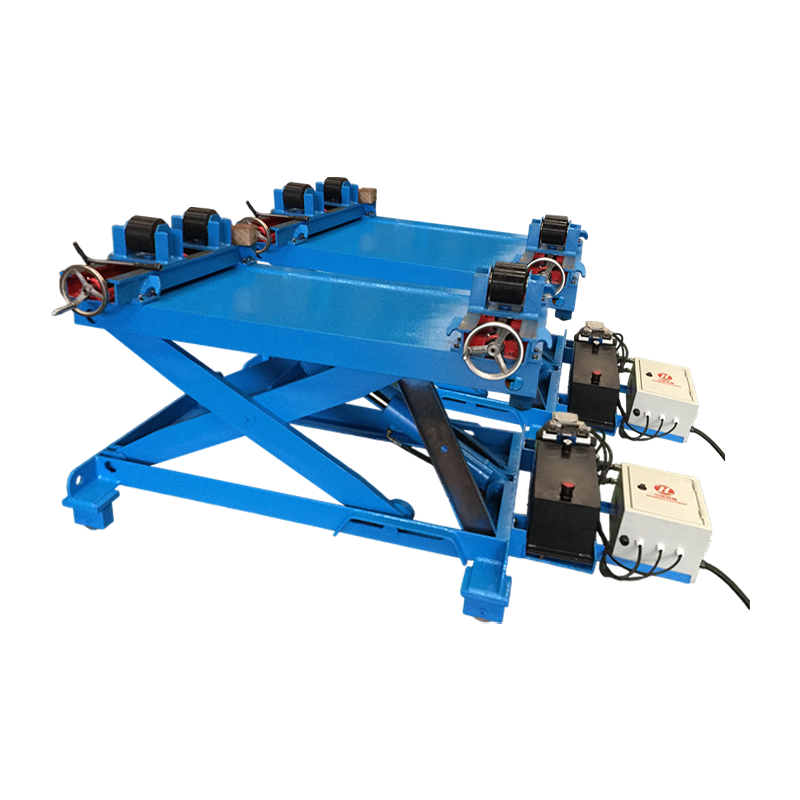
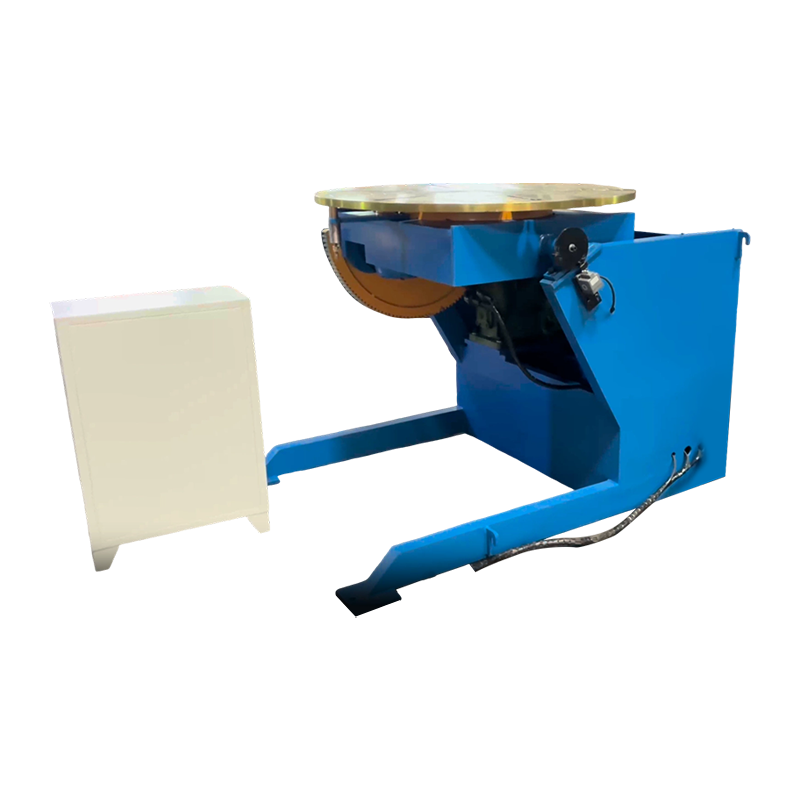 1T servostyret svejsepositioner til filletsvejsninger En servostyret positioner designet til lettere enheder, der kræver vipning eller kontinuerlig rotation under filetsvejsning. Den giver lav hastighedskontrol og stabil støtte, hvilket gør den nyttig til præcis svejseplacering. Se produkt →
Ved lange langsgående sømme understøtter et søjle- og bomsystem svejsehovedet langs bjælken, mens arbejdet bliver på plads. Disse automatiserede opsætninger er ofte grupperet under svejsemanipulatorsystemer og er almindeligt anvendt med neddykket lysbue eller flux-kerne processer.
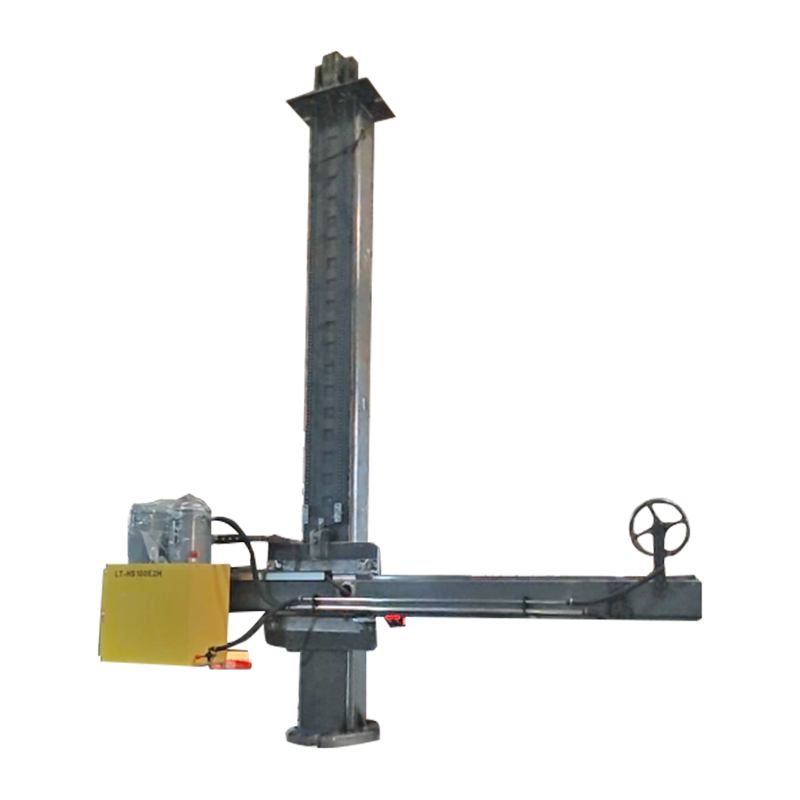 4030 tilpasset søjle og bom til langsgående sømme Dette tilpassede søjle-og-bom-system holder svejsehovedet på linje langs lange sømme, mens emnet bliver siddende. Den fungerer med processer med neddykket lysbue eller fluxkerne, der understøtter automatiserede opsætninger, der forbedrer svejsekonsistensen. Se produkt →
Almindelige fejl ved læsning af strålemål
De fleste læsefejl kommer fra forveksling af nominel dybde med faktisk dybde, vendende flangebredde og -dybde eller blanding af imperiale og metriske enheder. Disse fejl kan medføre, at den forkerte bjælke bliver bestilt, at den forkerte svejseforberedelse skæres, eller at der fremstilles en usikker forbindelse.
- Forvirrende vægt pr. fod med totalvægt. B10×30 means 30 lb per foot, not 30 lb total. Multiply by the length to get the total beam weight.
- Forudsat at det første tal er den nøjagtige dybde. Betegnelsen giver en nominel dybde. Den faktiske dybde kan være adskillige tiendedele af en tomme forskellig, så kontroller altid i forhold til sektionstabellen.
- Blanding af W- og S-former. W-flanger er brede og flade; S-flanger er smallere og tilspidsede. De er ikke udskiftelige uden at kontrollere sektionsegenskaberne.
- Læsning af en metrisk tegning som kejserlig. En IPE 300-stråle er 300 mm dyb, ikke 300 tommer. Kontroller enhederne, før du bestiller materiale.
- Ignorerer rulletolerancer. Faktisk tykkelse og bredde kan variere inden for tolerancezonen. Mål sektionen, før du bygger svejsebeslag eller monteringsforbindelser.
Ofte stillede spørgsmål
Her er direkte svar på almindelige spørgsmål om bjælkedimensioner.
Hvad betyder W10×30?
W10×30 identificerer en bred flangebjælke med en nominel dybde på 10 tommer og en vægt på 30 pund pr. fod. Den nøjagtige dybde af en W10×30 er tæt på 10,5 tommer, afhængigt af det rullende bord.
Er dybden vist i en bjælkebetegnelse nøjagtig?
Nej. Tallet før multiplikationstegnet er en nominel værdi. Kontroller altid sektionstabellen for faktisk dybde, flangebredde og tykkelse, før du skærer forbindelser.
Hvordan konverterer jeg metriske stråledimensioner til imperial?
Divider millimeter med 25,4 for at få tommer, og gang kilogram pr. meter med 0,672 for at få pund pr. fod. Hvis det er muligt, så brug en sektionstabel, der viser begge systemer, så du ikke runder forkert.
At læse bjælkedimensioner er et spørgsmål om at genkende et lille kodesystem: formbogstav, nominel dybde og vægt pr. fod. Brug denne kode sammen med bjælkeskemaet og dimensionstabel, verificer faktiske mål, og risikoen for at bestille eller svejse det forkerte element falder dramatisk.