Når en køber vurderer svejseudstyr, handler det første spørgsmål sjældent om driftscyklus eller strømstyrke. Det handler om, hvilken proces der passer til emnet. Her er konklusionen på forhånd: MIG er den hurtigere, nemmere og billigere proces til tykkere stålsektioner; TIG er den præcise proces af høj kvalitet til tyndt eller æstetisk-kritisk arbejde. Den strukturelle årsag er enkel. MIG fører en forbrugsbar ledningselektrode gennem pistolen kontinuerligt, så ledningen er både elektrode og fyldstof. TIG bruger en wolframelektrode, der ikke kan forbruges, og operatøren fodrer påfyldningsstangen i hånden.
Forskellen mellem MIG- og TIG-svejsning går ud over elektroden. Det driver aflejringshastigheden, varmestyringen, operatørens færdigheder, omkostningerne pr. meter og de defekter, du kan forvente. MIG er en produktionsproces; TIG er en håndværksproces. Butikker, der forstår skelnen, undgår at købe den forkerte maskine, citere den forkerte procedure eller afvise dele, der er svejset med den korrekte metode.
Hvad er MIG-svejsning?
MIG-svejsning, formelt gasmetalbuesvejsning (GMAW), er en semi-automatisk proces, hvor en spolet trådelektrode drives gennem svejsepistolen med en forudindstillet hastighed. Tråden er både elektroden og fyldmetallet: buen smelter tråden ind i samlingen, og beskyttelsesgas fra dysen beskytter den smeltede pool mod ilt og nitrogen i luften.
Sådan fungerer MIG-svejsning
- En trådføder skubber elektroden gennem pistolforingen og kontaktspidsen.
- Buen dannes mellem tråden og emnet og smelter begge.
- Beskyttelsesgas, normalt argon/CO2 til stål, dækker svejsebassinet.
- Operatøren styrer pistolen; maskinen styrer trådhastighed og buelængde.
Fordele ved MIG-svejsning
- Høje afsætningshastigheder, så tykt snit arbejde afsluttes hurtigt.
- Begyndervenlig betjening: Den ene hånd styrer pistolen, maskinen håndterer fremføring og buelængde.
- Tåler let mølleskala og rust bedre end TIG.
- Lavere driftsomkostninger til fremstilling af kulstofstål.
- Kontinuerlig trådfremføring muliggør lange, uafbrudte svejsninger.
Ulemper ved MIG-svejsning
- Producerer sprøjt; kosmetiske led skal normalt slibes eller børstes.
- Varmetilførsel er sværere at finjustere, så ark under 1,5 mm kan nemt brænde igennem.
- Positionssvejsning er vanskeligere uden en pulserende eller synergisk strømkilde.
- Forkert gasdækning eller ledningsindstillinger introducerer hurtigt porøsitet.
Hvad er TIG-svejsning?
TIG-svejsning, formelt gaswolframbuesvejsning (GTAW), bruger en ikke-forbrugelig wolframelektrode til at opretholde lysbuen. Wolfram smelter ikke ind i leddet. I stedet fører svejseren en separat påfyldningsstang ind i det smeltede bassin, mens den regulerer varmen med en fodpedal.
Sådan fungerer TIG-svejsning
- Wolframelektroden etablerer lysbuen; det er ikke forbrugt.
- Beskyttelsesgas, typisk ren argon, strømmer over svejsebassinet.
- Operatøren fører manuelt påfyldningsstangen ind i bassinets forkant.
- Fodpedalkontrol justerer varmen kontinuerligt gennem svejsningen.
Fordele ved TIG-svejsning
- Højeste svejsekvalitet: rene, tætte perler uden sprøjt, der ofte opfylder røntgenstandarder.
- Præcis varme- og fyldstofkontroldragtmateriale fra 0,5 mm og opefter.
- Svejser næsten alle metaller, inklusive aluminium, rustfrit, titanium og kobber.
- Ingen flux eller slagger, så færdige svejsninger er glatte og nemme at rengøre.
- Tillader autogen svejsning uden spartelmasse på kant- og hjørnesamlinger.
Ulemper ved TIG-svejsning
- Langsomme afsætningshastigheder gør svejsning med tunge sektioner upraktisk.
- Stejl indlæringskurve, der kræver koordineret tohånds- og fodpedalbetjening.
- Forbrugsstoffer koster mere: wolfram, gaslinser, kopper og højrent argon.
- Ikke økonomisk for tykt kulstofstål, hvor hastighed og pris pr. meter dominerer.
MIG vs TIG-svejsning: Side-by-side sammenligning
Vurderet ud fra de samme fabrikskriterier bliver forskellene tydelige.
| Faktor | MIG svejsning | TIG svejsning |
|---|---|---|
| Elektrode | Forbrugsledningselektrode | Ikke-forbrugbar wolframelektrode |
| Fyldningsmetal | Selve ledningen, fremføres automatisk | Separat stang, manuelt fremført |
| Beskyttelsesgas | Argon/CO2-blanding eller CO2 til stål | Ren argon, nogle gange argon-helium |
| Varmekontrol | Maskinsæt, begrænset justering | Kontinuerlig fodpedaljustering |
| Typisk tykkelse | 1,5 mm til 25 mm eller mere | 0,5 mm til 6 mm ideel |
| Rejsehastighed | Høj | Lav til moderat |
| Færdighedsniveau | Grundlæggende, kort træning | Avancerede, stabile hænder |
| Svejseudseende | Sprøjt, skal muligvis slibes | Ren, glat, ingen sprøjt |
| Relativ omkostning | Lavere udstyr og forbrugsstoffer | Højer gas, torch, and labor cost |
| Bedst til | Konstruktionsstål, rammer, produktionskørsler | Rustfri, aluminium, tyndplade, synlige samlinger |
Sådan vælger du mellem MIG- og TIG-svejsning
Vælg MIG, når samlingen er tyk, delen gentages, og hastigheden driver dine omkostninger. Vælg TIG, når udseende, metallurgi eller tyndt materiale betyder mere end cyklustiden.
Udvælgelseskriterier
- Materialetykkelse: over 3 mm, MIG-aflejringshastighed betaler sig; under 3 mm bevarer TIG grundmetallet.
- Svejsesynlighed: synlige polerede samlinger favoriserer TIG; malede eller skjulte struktursvejsninger favoriserer MIG.
- Produktionsvolumen: høj volumen favoriserer MIG; lavvolumen, højværdidele retfærdiggør TIG.
- Aluminium og rustfrit: TIG håndterer oxid- og varmekontrol på tynde sektioner; pulseret MIG passer til tykkere aluminium.
- Operatørfærdigheder: MIG passer til almindelige svejsere; TIG kræver uddannede operatører.
Et filter til hurtig beslutning
- Er materialet tyndere end 3 mm? Brug TIG.
- Er svejsningen synlig og udseendekritisk? Brug TIG.
- Er delen stor, tyk eller højvolumen? Brug MIG.
- Har du brug for røntgen- eller kodekvalitet? Brug TIG med en kvalificeret procedure.
- Reparerer du støbt aluminium? Brug TIG.
Arbejdspositionering og automatisering til konsistente svejsninger
Uanset hvilken proces du vælger, forbedres svejsekvaliteten dramatisk, når du fjerner samlingen fra vanskelige positioner. En svejsepositioner roterer og vipper delen, så operatøren kan køre en MIG- eller TIG-perle i flad position, den mest produktive og mindst defekt-tilbøjelige orientering. Dette betyder især for TIG, hvor håndfodret spartelmasse har brug for en stabil arbejdsvinkel.
 1T konventionel svejsepositioner til stabile fladpositionssvejsninger Denne kompakte positioner roterer og vipper arbejdsemner op til et ton, hvilket lader operatører køre MIG- eller TIG-perler i flad position. Den passer til små og mellemstore dele, hvor ensartet brændervinkel og kørehastighed forbedrer svejsekvaliteten. Se produkt →
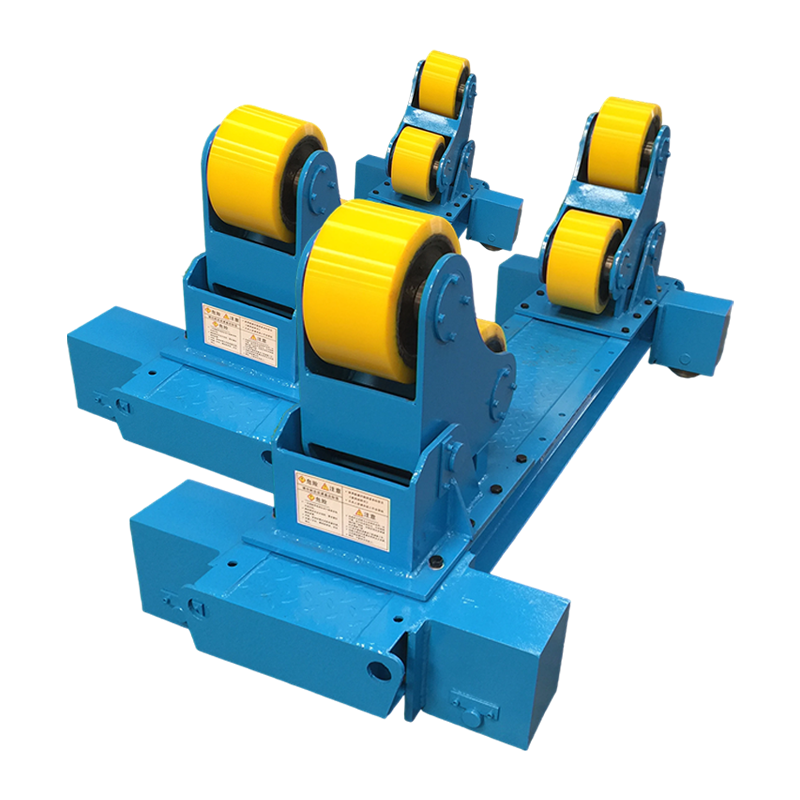
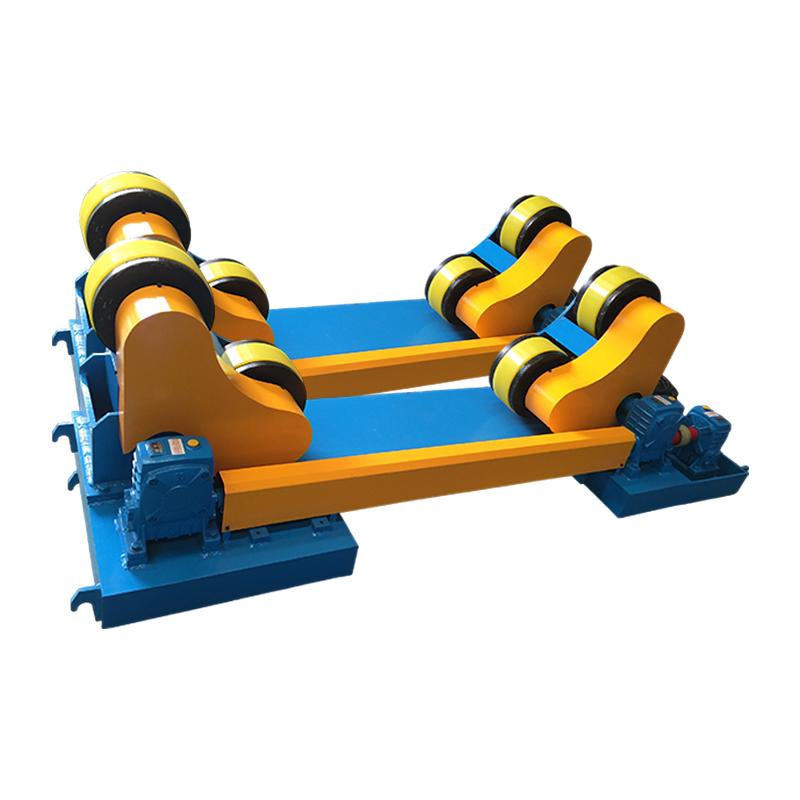
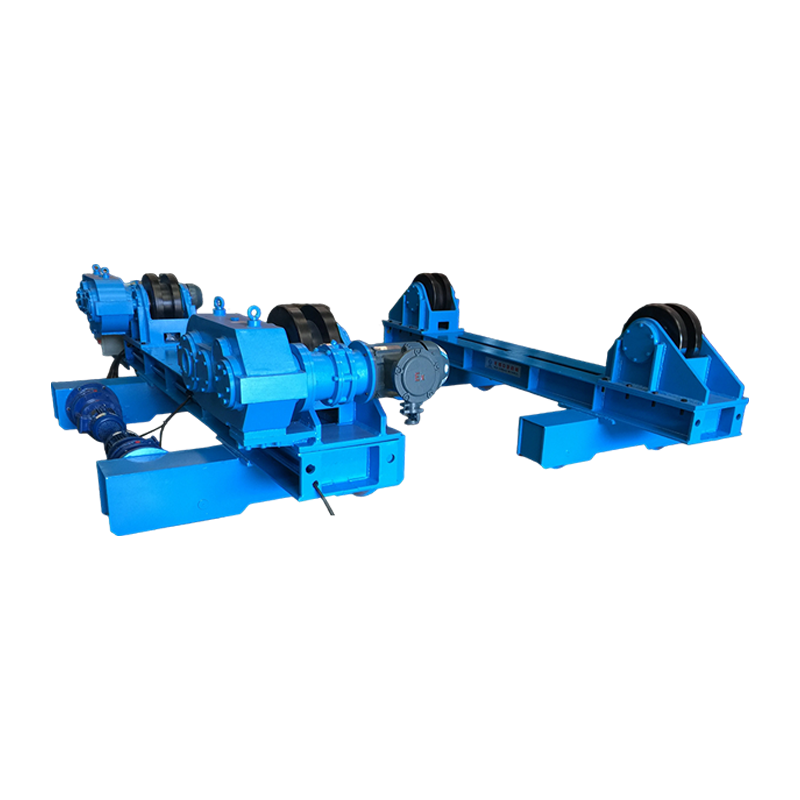
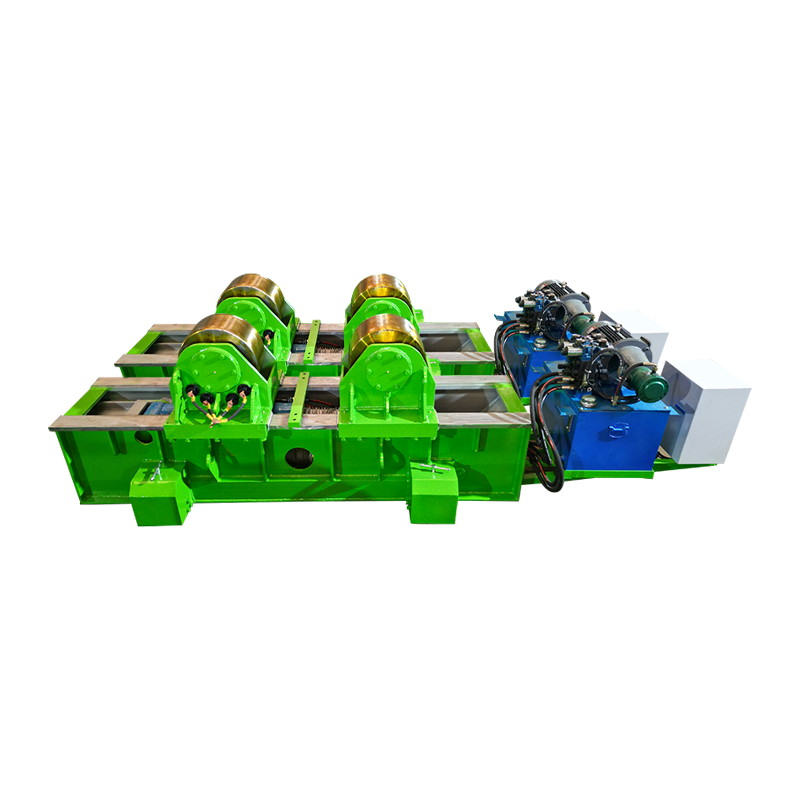
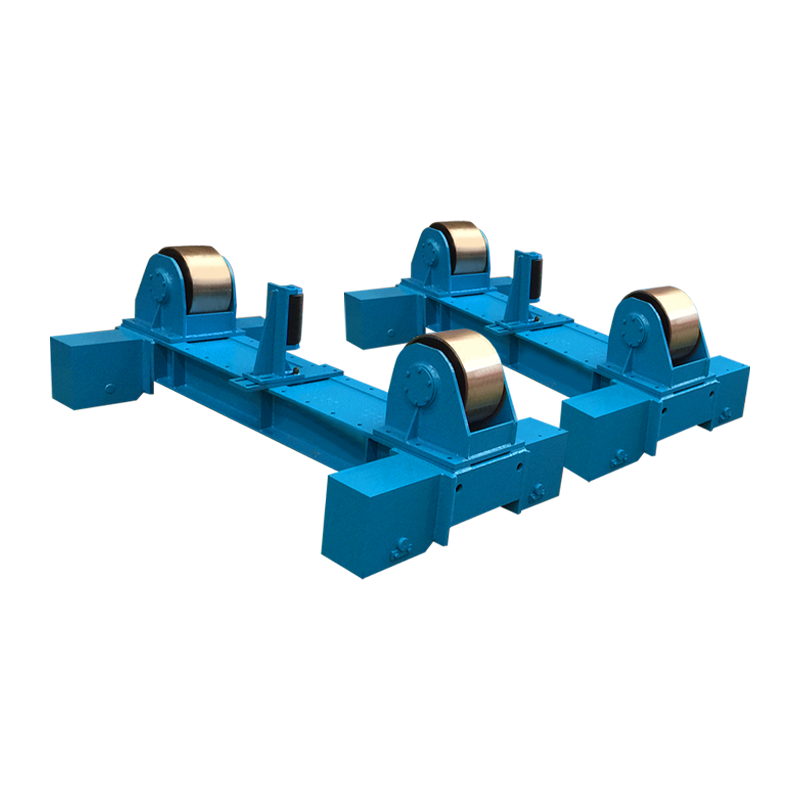
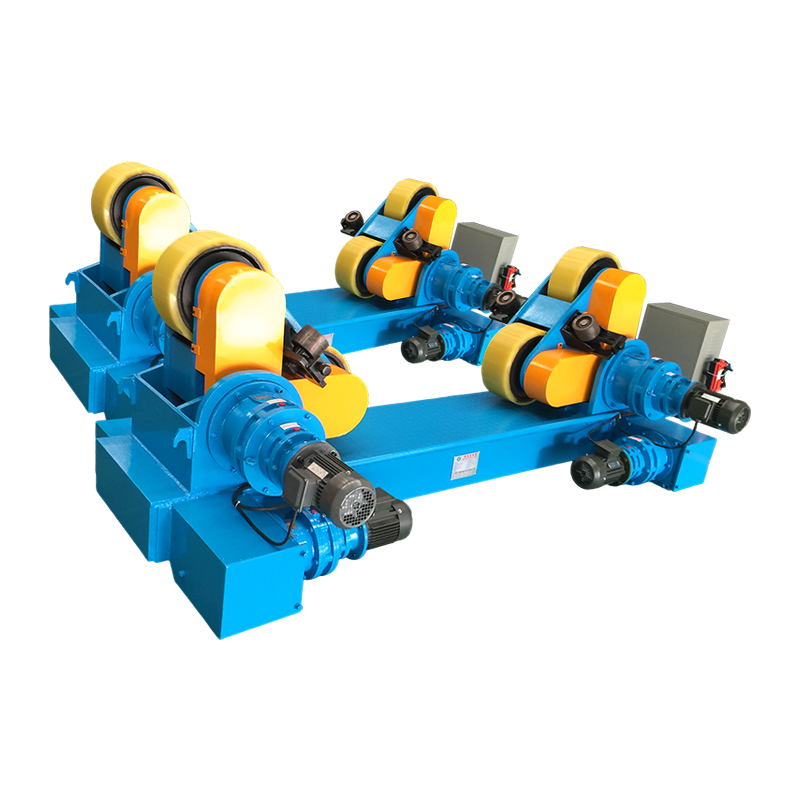
For cylindriske emner såsom tanke, rør, trykbeholdere og vindtårnssektioner drejer svejserotatorer skallen, mens brænderen forbliver fast, og omdanner en lang periferisk søm til en kontinuerlig flad svejsning. MIG-fyldningspassager og TIG-rodpassager drager fordel af ensartet kørehastighed, og anti-drift-design holder sømmen på linje. Det er derfor svejserotatorer i tank- og rørfremstilling er standard på moderne fremstillingslinjer.
 10T justerbar svejserotor med anti-træk til cylindriske sømme Denne rotator håndterer ti tons cylindriske emner og drejer skallerne støt, mens brænderen forbliver fast. Dens anti-drift-system holder lange periferiske sømme på linje, hvilket gør den ideel til tanke, rør og trykbeholdere, der har behov for kontinuerlige fladsvejsninger. Se produkt →
På store enheder bærer en søjlebom brænderen i en fast højde og rækkevidde, hvilket fjerner operatørens armvægt fra ligningen. En TIG-søjlebom er konfigureret til præcis fyldstoftilførsel og gasdækning, hvilket betyder noget for gentagelige svejsninger på store dele. Når du planlægger at automatisere en af processerne, er positioneringsudstyr den første investering, du skal overveje.
 TIG-søjle og bom til præcis brænderpositionering og automatisering Denne søjle-og-bom-enhed understøtter TIG-svejsning ved nøjagtigt at justere brænderens position, vandring og oscillation. Det hjælper med at opretholde argondækning og gentagelig perlekvalitet på store samlinger, hvilket reducerer manuel indsats og forbereder til automatiseret produktion. Se produkt →
Hvis du specificerer en ny produktionslinje, skal du diskutere din emnekuvert med en producent af svejseudstyr tidlig forhindrer omarbejde og fremskynder kvalifikation.
Omkostningsovervejelser
Med hensyn til udstyrsomkostninger er MIG det laveste indgangspunkt: en solid MIG-maskine koster mindre end en tilsvarende TIG-maskine med AC-udgang, og ledningsforbrugsvarer er billigere end wolfram og højrent argon. Den dominerende produktionsomkostning er imidlertid arbejdstid. En TIG-svejsning kan tage tre til fire gange længere tid end den samme samling lavet med MIG. Når du sammenligner omkostningerne pr. meter færdig svejsning, vinder MIG på kulstofstål; TIG-vinder, hvor MIG ville skabe defekter, der kræver omarbejdelse.
Ofte stillede spørgsmål
Kan én maskine både MIG og TIG?
Mange multi-proces maskiner tilbyder MIG og DC TIG, men omskiftning kræver udskiftning af brænderen, udskiftning af gas og tilføjelse af en TIG brænder med en ventil. AC TIG til aluminium har brug for en maskine med AC output, hvilket øger omkostningerne. Multi-processenheder passer til små butikker; produktionslinjer favoriserer dedikerede maskiner.
Er TIG stærkere end MIG?
En korrekt udført MIG-svejsning og en korrekt udført TIG-svejsning kan begge opfylde de samme styrkekrav. Forskellen er konsistens: TIG producerer færre interne fejl og bedre varmepåvirket zonekontrol, hvilket betyder noget for kodearbejde. På almindeligt kulstofstål er en sund MIG-svejsning lige så stærk.
Hvad er nemmest for en begynder?
MIG er nemmere, fordi maskinen styrer trådfremføring og buelængde. En nybegynder kan lave en acceptabel MIG-svejsning efter timers træning, mens TIG tager ugers konsekvent træning.
Hvorfor bruges TIG almindeligvis til aluminium?
Aluminium har et oxidlag, der smelter langt over basismetallet. TIG-vekselstrøm renser oxidet og giver samtidig præcis varmestyring, hvilket forhindrer gennembrænding på tyndt aluminium. MIG kan svejse aluminium, men er mere udsat for porøsitet på tynde sektioner.
Hvordan påvirker materialetykkelse valget?
Under ca. 3 mm giver TIG den nødvendige kontrol for at undgå gennembrænding og forvrængning. Over 3 mm giver MIG-aflejringshastigheden en klar produktivitetsfordel. Mange fabrikanter svejser tyndvæggede rør med TIG og skifter til MIG eller fluskerne til strukturplade.
Forskellen mellem MIG- og TIG-svejsning handler ikke om, hvilken proces der er bedst; det handler om at tilpasse processen til materialet, samlingen, produktionsvolumenet og den tilgængelige færdighed. MIG leverer hastighed, enkelhed og lavere omkostninger på tykt stål. TIG leverer præcision, kvalitet og rene kosmetiske resultater på tynde eller reaktive metaller. Evaluer emnet, før du køber en maskine, og invester i positioneringsudstyr tidligt; det forbedrer begge processer mere end nogen anden opgradering på butiksgulvet.