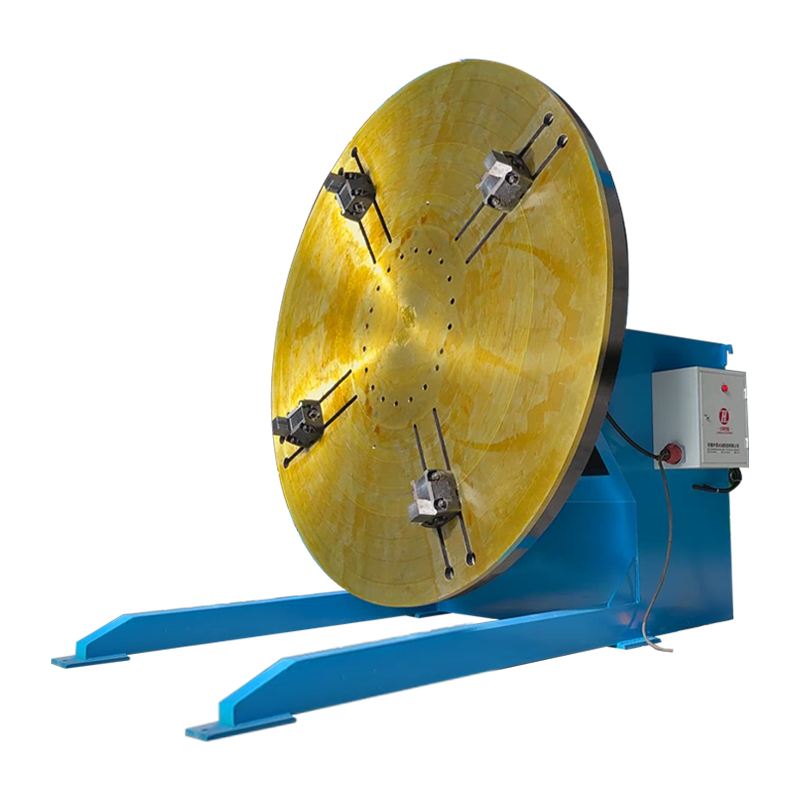
Armaturer til svejsning er specialbyggede mekaniske enheder, der lokaliserer, fastspænder og understøtter metalemner i nøjagtig justering under svejseprocessen, hvilket sikrer, at hver afsluttet samling opfylder dimensionelle specifikationer med minimal forvrængning og maksimal repeterbarhed. I en manuel svejsestation kan en dygtig operatør bruge betydelig tid på at måle, hæfte og justere dele; med en korrekt designet svejsearmatur , er delen placeret korrekt i det øjeblik, den placeres i værktøjet. Ifølge American Welding Society (AWS) kan anvendelsen af stive svejsearmaturer reducere den samlede fremstillingstid med 30 % til 60 % og reducere svejserelaterede efterbearbejdningshastigheder til under 3 % . At forstå præcis, hvad disse armaturer er, og hvordan man implementerer dem, slår effektivt bro mellem en prototype og en rentabel, højvolumen produktionslinje. Denne omfattende guide udforsker de tekniske principper, designmetoder, økonomiske begrundelser og nye teknologier, der definerer moderne svejsearmaturer.
Hvad er svejsearmaturer, og hvorfor er de kritiske for præcision?
Et svejsearmatur er et specialfremstillet produktionsværktøj, der fysisk sikrer alle komponenter i en samling mod kræfterne fra termisk ekspansion og sammentrækning, hvilket garanterer, at den dimensionelle repeterbarhed af den endelige svejsning matcher den tekniske plan. Fusionssvejsningens fysik udgør en fundamental udfordring: Smeltet stål krymper, når det størkner, og trækker metallet ud af form. A armatur til svejsning modvirker dette ved at holde delene stift på plads. Det forhindrer ikke blot bevægelse; det forspænder ofte materialet eller rummer beregnet svind. Ved at inkorporere en systematisk tilgang til arbejdsemnehenvisning - ved hjælp af dedikerede locatorer og understøtninger - fjerner armaturet menneskeligt gætværk. Dette sikrer, at selv en nybegynder svejser kan producere samlinger, der falder inden for strenge ISO 13920 tolerancer for lineære dimensioner og rethed. Den økonomiske indvirkning er betydelig: en undersøgelse foretaget af Edison Welding Institute (EWI) viste, at korrekt fastgørelse kan forbedre førstegangsudbyttet med 40 % og reducere behovet for eftersvejsning med op til 70 % . I et typisk tungt fabrikationsværksted kan eftersvejsning af forvrængede samlinger forbruge op til 30 % af den samlede produktionsarbejdstimer , en omkostning, der stort set elimineres, når delen holdes korrekt fra starten. Ydermere muliggør et veldesignet armatur brugen af højere svejsestrømme og hurtigere rejsehastigheder, fordi operatøren eller robotten ikke behøver at holde pause for at kontrollere justeringen. Resultatet er ikke kun et bedre produkt, men også et hurtigere.
De tre kernefunktioner: Lokalisering, fastspænding og støtte
Enhver effektiv svejsearmatur udfører tre ikke-omsættelige mekaniske funktioner: den lokaliserer emnet præcist ved at referere til kendte henføringspunkter, klemmer delene med tilstrækkelig kraft til at modstå svejsekrympning og understøtter samlingen for at forhindre nedbøjning under tyngdekraft og varme. 3-2-1 lokaliseringsprincippet er industristandarden for de fleste prismatiske dele. Seks kontaktpunkter begrænser alle seks frihedsgrader: tre punkter definerer et primært plan, to punkter definerer en sekundær kant, og et punkt definerer et tertiært stop. Når man designer armaturer til svejsning , skal spændekraften rettes ind i disse faste lokatorer. Støtteelementerne, ofte justerbare spindler eller donkraftsskruer, forhindrer de tunge stålplader i at afbøje ved opvarmning. Dette tri-funktionelle design sikrer, at når svejsemetallet trækker sig sammen, trækker det mod armaturet i stedet for at forvrænge delen. For eksempel ved fremstilling af et chassis af tungt udstyr, kan lokatorer fremstillet af hærdet værktøjsstål holde rammeelementerne inde ±0,3 mm , mens klemmerne påfører en kraft på flere kilonewtons for at forhindre bevægelse under multi-pass svejsning. Den krævede spændekraft er ikke vilkårlig; den skal beregnes ud fra svejsningens forventede krympekraft. En filetsvejsning med en benlængde på 8 mm kan generere en tværgående krympekraft, der overstiger 10.000 Newton , og armaturet skal modvirke dette uden at deformeres.
Sammenligning af manuel værktøj, modulære systemer og automatiserede celler
Valget af et svejsearmatursystem afhænger af produktionsvolumen, delens kompleksitet og den nødvendige fleksibilitet; tabellen nedenfor sammenligner de manuelle, modulære og automatiserede tilgange.
| Feature | Manuel dedikerede armaturer | Modulær (3D) beslag | Automatiseret (hydraulisk/pneumatisk) |
|---|---|---|---|
| Skiftetid | Høj (timer) | Meget lav (minutter) | Lav (programskift) |
| Volumen egnethed | Højvolumen, enkelt del | Lav til medium, prototyping | Masseproduktion |
| Startomkostninger | Moderat til Høj | Meget lav | Meget høj |
| Forvrængningskontrol | Fremragende (stiv) | Godt | Fremragende (aktiv kontrol) |
Manuelle dedikerede armaturer er typisk konstrueret af stålplade og er boltet til en base. De tilbyder ekstrem stivhed og er standarden for tung fremstilling. Modulære systemer bruger gitterplader og præcisionsdyvelstifter for at tillade hurtig omkonfiguration, hvilket gør dem ideelle til jobbutikker. Automatiserede armaturer er ofte integreret i robotsvejseceller, hvor pneumatiske eller hydrauliske klemmer aktiveres i rækkefølge, og sensorer verificerer dels tilstedeværelse. Hver type har en særskilt plads i moderne fremstilling, og mange store anlæg bruger en kombination af alle tre tilgange.
Design til termisk dynamik: Hvordan fiksturer kompenserer for krympning
En svejset samling vil krympe, efterhånden som den afkøles, og et af de mest sofistikerede aspekter af armaturets design er at beregne og modvirke denne bevægelse, så den færdige del opfylder specifikationerne uden behov for eftersvejsning. Kulstofstål krymper ca 1,0 til 1,5 millimeter pr. meter svejselængde i tværgående retning. Avanceret armaturer til svejsning lås ikke altid delen perfekt; nogle gange bruger de "flydende" eller "sammentræknings" blokke. Disse tillader metallet at trække forudsigeligt i én retning, mens det begrænser det i en anden. Ved hjælp af finite element-analyse (FEA) kan ingeniører simulere temperaturprofilen af en multi-pass svejsning og placere klemmer præcist i zoner med høj spændingskoncentration. Denne tekniske tilgang er det, der forhindrer den frygtede "kartoffelchip"-effekt i store fremstillede rammer. Selve armaturets termiske dynamik bør også overvejes. Et stålarmatur, der opvarmes ved gentagne svejsecyklusser, vil udvide sig, og hvis der ikke tages højde for denne udvidelse, vil lokaliseringspositionerne skifte gennem et produktionsskift. Vandkølede armaturer bruges nogle gange i højtydende automatiserede celler for at opretholde en stabil armaturtemperatur, hvilket sikrer, at lokaliseringspositionerne forbliver konstante fra den første del af morgenen til den sidste del af eftermiddagen.
Design til specifikke svejseprocesser: MIG, TIG, laser og punktsvejsning
Selve svejseprocessen dikterer kritiske armaturers designparametre, da varmetilførslen, cyklustiden, sprøjtgenerering og tilgængelighedskravene varierer dramatisk mellem MIG-, TIG-, laser- og modstandspunktsvejsning. Til MIG-svejsning med høj varmeindgang, svejsearmatur skal være massiv og indeholde vandkøling eller kobberstøttestænger for at synke varmen væk og forhindre vridning. TIG-svejsning, der ikke producerer sprøjt, giver designere mulighed for at placere klemmer og locatorer meget tættere på samlingen uden frygt for, at de bliver svejset til emnet. Lasersvejsearmaturer kræver ekstremt snævre tolerancer - ofte ±0,05 mm - fordi den fokuserede laserstråle kræver præcis samlingspasning med stort set ingen mellemrum. Ved modstandspunktsvejsning er armaturet en integreret del af det elektriske kredsløb; dens arme og elektroder skal være lavet af kobberlegeringer med specifik ledningsevne og skal være isoleret fra bunden for at forhindre vildfarende strømme. Det er vigtigt at forstå disse processpecifikke begrænsninger, når man vælger materialer og bestemmer klemmeplacering for en vellykket armatur til svejsning .
Integrering af Poka-Yoke og fejlsikring i armaturdesign
Et veldesignet svejsearmatur inkorporerer poka-yoke eller fejlsikrende funktioner, der fysisk forhindrer operatøren i at belaste et emne forkert, og derved eliminere en større kilde til defekter, før svejsebuen nogensinde bliver ramt. Disse funktioner kan være så enkle som asymmetriske stiftmønstre, der kun tillader delen at passe i én orientering, eller så sofistikerede som nærhedssensorer, der registrerer, om en komponent mangler, og afbryder svejsecyklussen. I en bilindustrien tier-one leverandør, implementering af fejlsikret armaturer til svejsning reducerede defektraten fra 1.200 dele per million til under 50 dele per million inden for seks måneder. Poka-yoke-design reducerer afhængigheden af operatørens årvågenhed og træning, hvilket gør kvaliteten til en funktion af selve værktøjet. Denne tilgang er nu påbudt af mange OEM'er i deres leverandørkvalitetsmanualer, hvilket afspejler dens dokumenterede effektivitet i højvolumenproduktion.
Økonomisk begrundelse: Beregning af investeringsafkastet for svejsearmaturer
Kapitaludgifterne til et specialtilpasset svejsearmatur skal begrundes med en klar beregning af investeringsafkast (ROI), der tegner sig for direkte arbejdsbesparelser, reduceret efterbearbejdning, lavere skrotrater og den øgede gennemstrømning, der er resultatet af hurtigere cyklustider. En typisk dedikeret armatur til en mellemstor svejsning kan koste mellem $5.000 og $50.000 at designe og bygge. Hvis dette armatur reducerer svejse- og monteringstiden for en enkelt samling med 15 minutter, og butikken producerer 5.000 enheder om året til en fuldt belastet arbejdshastighed på 45 USD i timen, er den årlige direkte arbejdsbesparelse $56.250 . Tilføjelse af besparelser fra elimineret udretning og reducerede svejsetilbehør skubber ofte tilbagebetalingsperioden til under et år. Selv for mindre volumen operationer kan forbedringen i kvalitet og evnen til at vinde kontrakter, der kræver dokumenteret proceskontrol, gøre investeringen i en svejsearmatur strategisk nødvendigt. Startprisen amortiseres således ikke kun over de dele, den producerer, men også over de forretningsmuligheder, den muliggør.
Materialer, varmebehandling og overfladeteknik for lang levetid
Fordi armaturer er udsat for store belastninger, sprøjt og konstant slid, afhænger deres levetid direkte af stålkvaliteten, varmebehandlingen og overfladehærdningen af kontaktpunkterne. Almindelige bundplader er lavet af varmvalset A36 eller normaliseret S355 stål. Til lokalisering af stifter og klemmepuder, der modstår slid, materialer som D2 værktøjsstål eller 4140 legeret stål, hærdet til 55–60 HRC , er standard. I robotceller, hvor elektrisk ledningsevne er afgørende for lysbuen, er kobberstøttestængerne integreret i svejsearmatur tjener et dobbelt formål: de leder varme væk fra svejsezonen og beskytter stålværktøjet mod direkte lysbuestråling. Overfladefinishen på lokaliseringspuder har også betydning: en jordoverflade med en ruhed på Ra 0,8 til 1,6 mikron giver pålidelig kontakt uden at slide de sammenpassende dels overflader. Til ekstreme miljøer såsom fremstilling af rustfrit stål, hvor selve armaturet skal modstå korrosion, er kvaliteter som 316L rustfrit specificeret for armaturets krop og alle kontaktflader.
Integrering af armaturer med robot- og automatiserede svejsesystemer
Den sande kraft af et svejsearmatur realiseres, når det er parret med en robotarm eller en dedikeret automatisk svejser, hvilket muliggør lys-ud-produktion og ensartet kvalitet døgnet rundt. I sådanne celler er svejsearmatur bliver mere end en statisk holdeanordning; det er en aktiv deltager i produktionsforløbet. Sensorer bekræfter, at delen er indlæst korrekt, pneumatiske klemmer går i indgreb i en programmeret rækkefølge, og robotten modtager et signal om at starte svejsecyklussen. Headstock-tailstock positioners er almindelige fiksturer til cylindriske dele, hvilket gør det muligt for robotten at svejse i en flad position, mens fiksturen roterer emnet. For komplekse støbninger kan armaturet omfatte flere rotationsakser for at give robotten adgang til hvert led. Ifølge International Federation of Robotics er antallet af industrirobotter indsat til svejsning vokset med over 50 % i de seneste fem år , hvor armaturer er et nødvendigt supplement til denne hardware. Grænsefladen mellem robotcontrolleren og armaturet bliver mere og mere sofistikeret: Robotten kan verificere klemmestatus, justere svejseparametre baseret på registrerede delvariationer og endda signalere en operatør, når en fiksturkomponent nærmer sig sin slidgrænse.
Rollen af additiv fremstilling og 3D-print i armaturproduktion
Additiv fremstilling ændrer hurtigt, hvordan svejsearmaturer produceres, hvilket giver ingeniører mulighed for at skabe komplekse, konforme kølekanaler, letvægtsstrukturer og brugerdefinerede lokaliseringsgeometrier, som er umulige at opnå med traditionel bearbejdning. Metal 3D-print, ved hjælp af materialer såsom maraging stål eller Inconel, muliggør fremstilling af armaturets komponenter med integrerede kølepassager, der følger konturen af svejsesamlingen. Denne målrettede afkøling reducerer cyklustiden dramatisk ved operationer med store mængder. Mere almindeligt bruges polymer 3D-printning til at producere prototypelokaliseringsværktøjer, håndteringsjiggs og bløde kæber til robotgribere inden for timer, snarere end de dage eller uger, der kræves for bearbejdede metaldele. Selvom disse polymerkomponenter ikke er egnede til direkte lysbueeksponering, er de fremragende til at holde dele væk fra svejsezonen. Evnen til hurtigt at gentage armaturdesign ved hjælp af 3D-printede prototyper komprimerer udviklingstidslinjen og sænker omkostningerne ved eksperimenter, hvilket gør optimeret armaturer til svejsning tilgængelig for små og mellemstore virksomheder.
Metrologi og validering: Sikring af, at armaturet opfylder dens tilsigtede nøjagtighed
Inden et nyt svejsearmatur kommer i produktion, skal det valideres ved hjælp af koordinatmålemaskiner (CMM), lasertrackere eller fotogrammetri for at sikre, at alle lokaliseringspunkter, klemflader og referenceflader falder inden for den specificerede positionstolerance, som typisk er ±0,1 mm eller tættere. Denne validering er ikke en engangsbegivenhed. En dokumenteret kalibreringsplan, ved hjælp af en kalibreret masterdel eller direkte måling, er afgørende for løbende kvalitetssikring. I luftfartsindustrien kræver AS9100-kravene, at alt produktionsværktøj skal inspiceres med definerede intervaller. Når en armatur driver ud af tolerance, bliver den bearbejdet igen, eller dens slidte komponenter udskiftes. Denne disciplinerede tilgang til metrologi sikrer, at svejsearmatur fortsætter med at producere passende dele gennem hele sin levetid.
Almindelig vedligeholdelse, kalibreringspraksis og langtidspleje
Selv den mest robuste svejsearmatur vil gradvist miste nøjagtigheden, hvis den ikke regelmæssigt rengøres og kalibreres, især i højproduktionsmiljøer, hvor ophobning af sprøjt og slid på klemme er konstante problemer. En forebyggende vedligeholdelsesplan bør omfatte daglig rengøring af lokaliseringsoverflader for at fjerne sprøjt og snavs ved brug af messingskrabere og anti-sprøjtspray. Ugentlig inspektion af klemkræfter med en momentnøgle eller trykmåler er nødvendig for at sikre, at de opfylder specifikationerne. Månedlig dimensionsverifikation med en CMM eller lasertracker bekræfter, at armaturets lokaliseringspunkter stadig er inden for deres tilsigtede positioner. Årlig ombygning eller udskiftning af sliddele såsom lokaliseringsstifter, bøsninger og klemmepuder er standardpraksis. Forsømmelse af disse vedligeholdelsesopgaver kan føre til en gradvis afdrift i deldimensioner, hvilket i sidste ende kan forårsage fejl i marken eller driftsstop i samlebåndet. Omkostningerne ved en enkelt kundeafvisning på grund af svejsninger uden for tolerance kan overstige hele det årlige vedligeholdelsesbudget for inventarforretningen.
Ofte stillede spørgsmål om svejsearmaturer
Kan jeg bruge et enkelt armatur til både hæftning og fuldsvejsning?
Det afhænger af varmetilførslen. Til robot- eller højvarmeprocesser er det nogle gange bedre at have en dedikeret hæftearm, der er lettere og hurtigere, efterfulgt af en tungere svejsearmatur for de sidste afleveringer. Hvis den samme fikstur bruges til begge, kan hæftesvejsningerne lokalt deformere klemmepunkterne, hvilket forårsager, at den fulde svejsning bliver forkert justeret. Den ekstra termiske spænding fra den endelige svejsning kan også få armaturet til at miste sin kalibrering over tid.
Hvordan beskytter jeg fixturlokalisatorer mod svejsesprøjt?
Sprøjt klæber ikke godt til messing eller kobber, så locatorer i nærheden af buen er ofte lavet af disse materialer eller belagt med en keramisk anti-sprøjt spray. Regelmæssige rengøringscyklusser er også afgørende; selv den bedste armaturer til svejsning vil miste nøjagtigheden, hvis sprøjtkugler samler sig på referenceoverflader. Nogle avancerede systemer inkorporerer automatiske luftstråler, der blæser lokalisatorer rene mellem cyklusser.
Hvad er den typiske nøjagtighed et svejsearmatur skal have?
Til fremstilling af tungt udstyr, lineære tolerancer på ±0,5 mm er almindelige. Til pladekonstruktioner til biler er selve armaturet ofte bearbejdet til tolerancer ±0,05 mm til ±0,1 mm så den sidste del, efter at der er taget højde for tilbagefjedringen, passer perfekt ind i køretøjets karrosseri. Den krævede fastgørelsesnøjagtighed er altid strammere end den ønskede deltolerance, typisk med en faktor på to eller mere.
Hvordan vælger jeg mellem en permanent dedikeret armatur og et modulært system?
Beslutningen afhænger af produktionsvolumen og delsort. Hvis du producerer tusindvis af identiske dele om året, en permanent dedikeret svejsearmatur er den mest omkostningseffektive på lang sigt. Hvis din butik håndterer mange forskellige dele i små partier, tilbyder et modulært system fleksibiliteten til at omkonfigurere værktøjet til hver opgave. Mange butikker bruger en hybrid tilgang: en dedikeret armatur til de bedst sælgende produkter og et modulært system til prototypearbejde og ordrer i lavt volumen.
Investering i velkonstrueret armaturer til svejsning er ikke en udgift; det er en strategisk beslutning, der direkte påvirker bundlinjen. Ved at eliminere fit-up gætværk, mindske termisk forvrængning og muliggøre overgangen fra manuelt håndværk til automatiseret repeterbarhed, lægger disse værktøjer grundlaget for skalerbar produktion af høj kvalitet. Fra det oprindelige design til daglig vedligeholdelse, sans for detaljer i alle faser sikrer, at armaturet forbliver et pålideligt, præcist fundament for årtiers produktion.