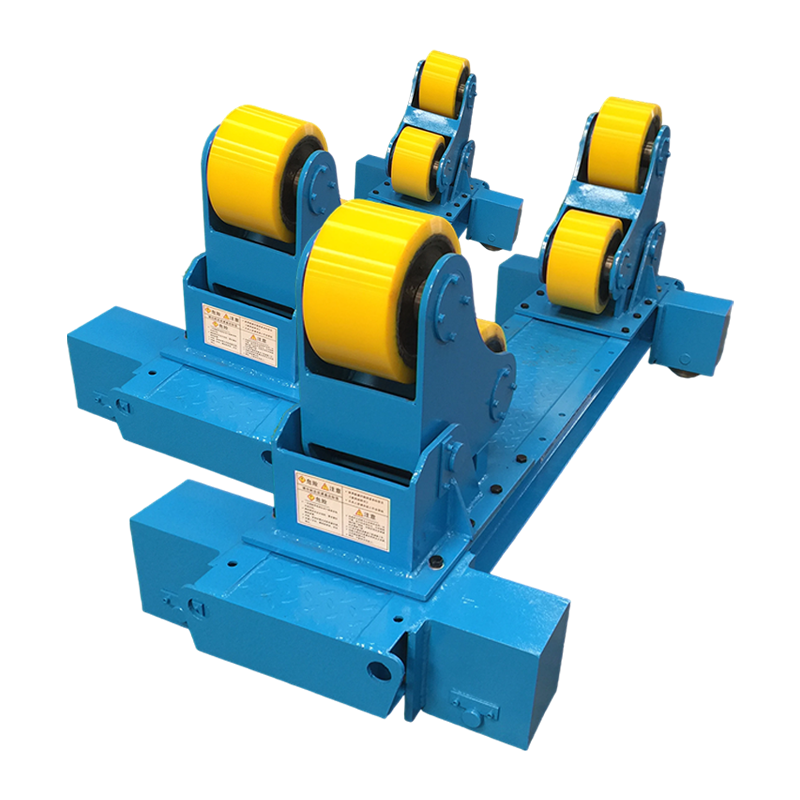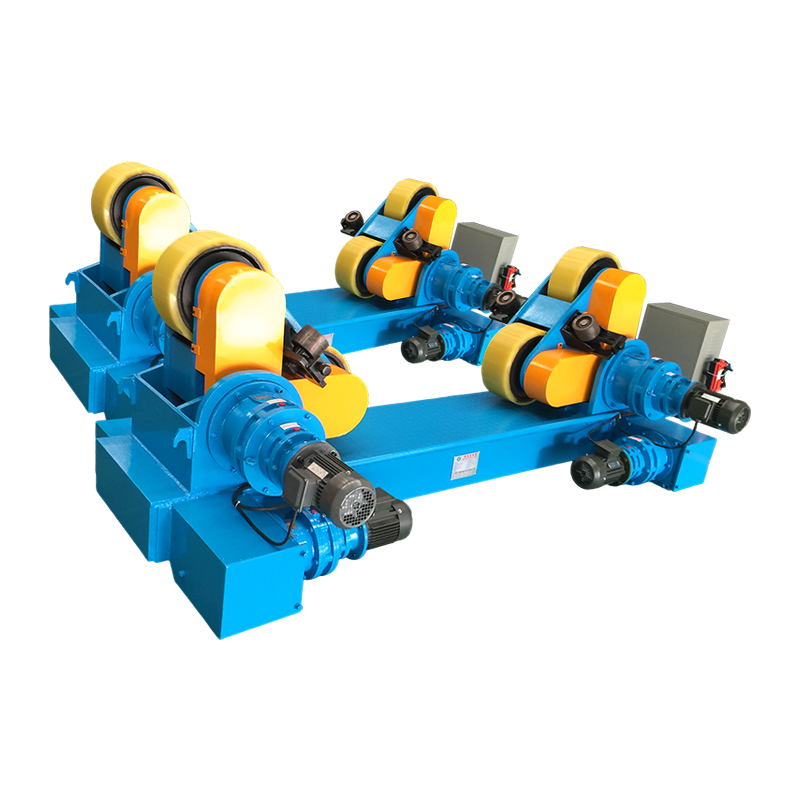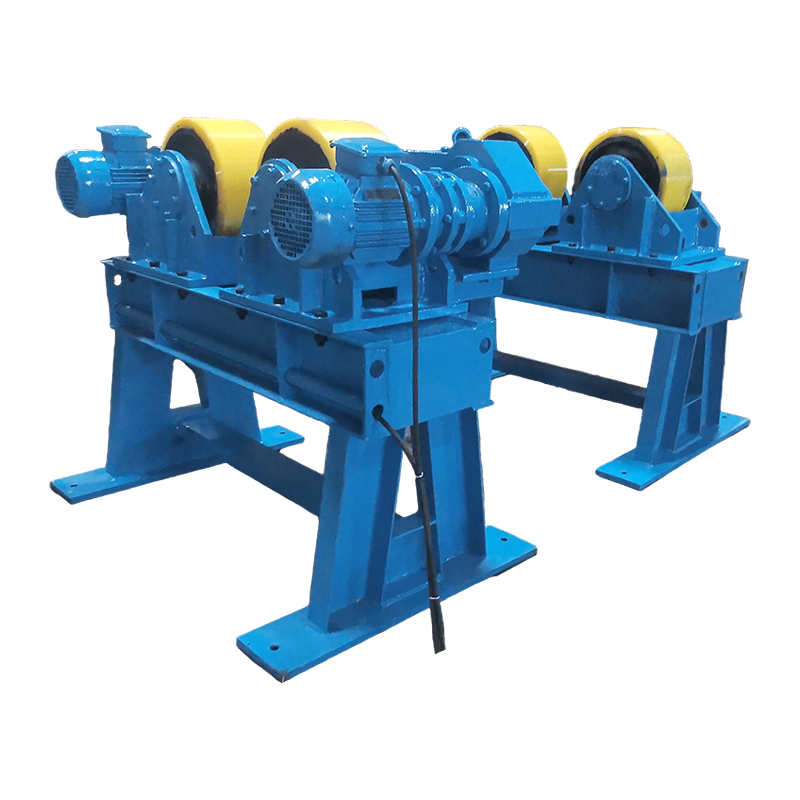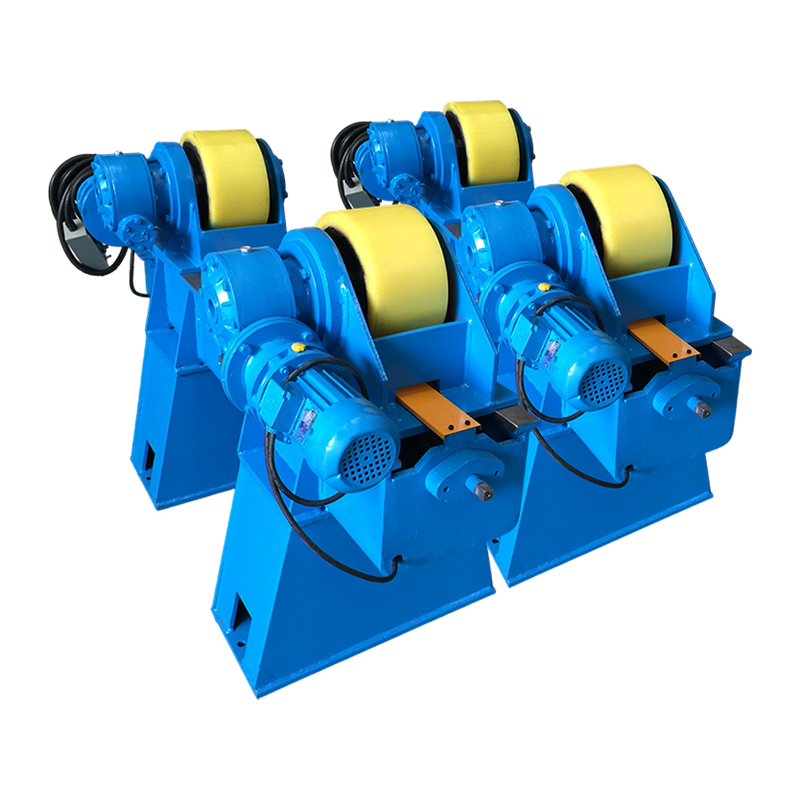
A rørsvejse rotator drejer cylindriske emner under svejsebrænderen, og bibeholder automatisk den ideelle kørehastighed for hver gang. Denne enkelt opgradering kan skubbe arc-on-tiden fra under 20 % til mere end 60 % og hæve deponeringsraterne med op til 300 %, ifølge en 2023-produktivitetsundersøgelse fra Fabricators & Manufacturers Association. Butikker, der anvender motordrevet rotation, rapporterer konsekvent færre defekter, mindre efterarbejde og et hurtigt afkast af investeringen.
Oplåsning af hastighed og konsistens med en rørsvejserotator
Brug af en rørsvejserotator reducerer cyklustiden ved at automatisere rotation, hvilket muliggør kontinuerlige multi-pass svejsninger uden operatørens omplacering. Ved manuel rørvalsning stopper en svejser ofte med få minutters mellemrum for at flytte emnet, hvilket fragmenterer buen og reducerer den faktiske svejsetid. Data fra American Welding Society's Welding Handbook indikerer, at manuel drejning typisk begrænser lysbuetiden til 15-25 % af vagttimerne. Når en rørsvejse rotator overtager, overstiger lysbuetiden regelmæssigt 60 %, hvilket betyder, at der afsættes mere svejsemetal pr. skift uden at øge arbejdstimerne.
Indvirkningen på rejsehastigheden er lige så målbar. En standard 12-tommer skema 40 rørsamling, der kræver 35 minutters manuel rulning, kan afsluttes på cirka 12 minutter med en rotator indstillet til 250 mm/min. I løbet af en uge med dobbeltskiftsproduktion oversættes denne forskel til hundredvis af yderligere færdiggjorte samlinger. Disse tal stemmer overens med Fabricators & Manufacturers Associations 2023 benchmarking-rapport, som fandt, at mellemstore fartøjsbutikker bruger svejse rotatorer forbedret den samlede udstyrseffektivitet med 28 % inden for første kvartal af implementeringen.
Matchende belastningskapacitet og rørdiameter: En direkte sammenligning
Nyttelastværdien bestemmer direkte, hvilke job en rotator kan håndtere, og overskridelse af denne grænse fører til motorudbrændthed eller for stort radialt udløb. Hver rørsvejse rotator er designet omkring et specifikt vægtområde og diameter konvolut. En enhed vurderet til 1 ton kan håndtere 2-12 tommer rør, mens et 20 tons sæt håndterer fartøjer over 60 tommer i diameter. At vælge en rotator med mindst 25 % overkapacitet over det tungeste planlagte emne forlænger levetiden og bevarer rotationsnøjagtigheden.
| Belastningskapacitet (tons) | Typisk rørdiameterområde (tommer) | Motoreffekt (kW) | Maks. rotationshastighed (in/min) |
|---|---|---|---|
| 1 | 2 – 12 | 0.37 | 190 |
| 3 | 4 – 24 | 0.75 | 250 |
| 5 | 6 – 36 | 1.1 | 300 |
| 10 | 12 – 48 | 2.2 | 380 |
| 20 | 24 – 72 | 3.7 | 450 |
A rørsvejse rotator normeret til 5 tons kan håndtere et 36-tommer rør med en vægtykkelse på 0,5 tommer, forudsat at emnevægten ikke overstiger 10.000 lb. Overskridelse af belastningsgrænsen forårsager glidning mellem drivrullerne og røroverfladen, hvilket resulterer i ujævn rotationshastighed og svejsedefekter såsom forskudte vulstprofiler. Mange fabrikanter har en enhed på 1 ton til små rør og et separat 10 tons sæt til trykbeholdere for at undgå overbelastning.
Selvjusterende vs. konventionelle rotatorer: Hvilket design passer til dit arbejdsflow
Selvjusterende rotatorer kompenserer automatisk for diametervariationer, hvilket reducerer opsætningstiden med op til 50 % i mixed batch-produktion. En konventionel rørsvejse rotator bruger faste tomgangshjul, hvis afstand skal justeres manuelt for hver rørdiameter. I modsætning hertil drejer en selvjusterende model rullevognene, så de passer til arbejdsemnet, så snart det sænkes på plads. Denne mekaniske tilpasning eliminerer behovet for trial-and-error positionering.
Konventionel rotator med fast rulle
- Lavere indkøbsomkostninger, typisk 20-30 % mindre end en selvjusterende enhed
- Manuel justering påkrævet for hver diameterændring
- Ideel til lange løb med identiske rørspoler
- Enklere procedure for udskiftning af rulle
- En tungere bundramme tåler ofte hårdere håndtering
Selvjusterende rørsvejserotator
- Griber automatisk rør fra 2” op til den maksimale diameter
- Opsætningen tager sekunder, hvilket halverer overgangstiden
- Konsekvent rullekontakt reducerer udløb under 0,02 tommer
- Fungerer godt i høj-mix, lav-volumen fabrikation
- Højere initial investering, men ROI inden for 6-8 måneder i typiske jobbutikker
I en sammenlignende tidsundersøgelse på tværs af seks fabrikationsfaciliteter, en selvjusterende rørsvejse rotator sparet i gennemsnit 11 minutter pr. opsætning ved skift mellem 8-tommer og 20-tommer rør. Over 50 omskiftninger om ugen, den sparede tid svarer til mere end 9 timers ekstra lysbue-tilgængelighed, nok til at svejse yderligere 15-20 mellemborede samlinger.
Svejsekvalitetsgevinster: Reduktion af defekter med konsekvent rotation
Konstant rotation sænker markant svejsedefekter såsom manglende sammensmeltning og underskæring, med undersøgelser, der viser op til 40 % reduktion i omarbejdningshastigheder. Når en rørsvejse rotator opretholder en konstant overfladehastighed, forbliver svejsebuen ved forkanten af vandpytten uden pludselige accelerationer eller decelerationer. Denne stabilitet forhindrer kold omgang, inkonsekvent penetrering og stop-start kratere, der opstår under manuel ompositionering.
Et teknisk papir fra 2022 offentliggjort i Welding Journal dokumenterede omarbejdningshastigheder på tværs af 1.200 periferiske rørsamlinger. Samlinger svejset med en drevet rørsvejse rotator udviste en fejlrate på 3,4 % sammenlignet med 5,8 % for manuelt drejede samlinger. Reduktionen på 40 % blev direkte oversat til lavere omkostninger til slibning, fugning og geninspektion, hvilket sparer ca. 18 USD pr. fuge i et miljø med fuld belastning på 65 USD/time.
Varmetilførslen bliver også mere ensartet. Ved manuel drejning holder svejsere ofte pause for at justere stilling, hvilket får varme til at opbygge og potentielt ændre de varmepåvirkede zoneegenskaber. Et rotatordrevet gennemløb holder interpass-temperaturen inden for et ±25°F-vindue, hvilket hjælper med at opretholde Charpy V-notch-sejhedsværdier, der kræves af ASME B31.3. Konsistens på dette niveau er ekstremt vanskelig at opnå med hånddrejning.
Integrering af rørsvejserotor i automatiserede celler
Parring af en rørsvejserotator med en søjle- og bommanipulator skaber en fuldautomatisk perifer svejsestation, der reducerer direkte arbejdsomkostninger med op til 60 % ifølge casestudier fra industrien. Rotatoren håndterer rotation, mens manipulatoren placerer svejsehovedet i den optimale udstikning og vinkel. Sammen giver de én operatør mulighed for at overvåge flere stationer samtidigt.
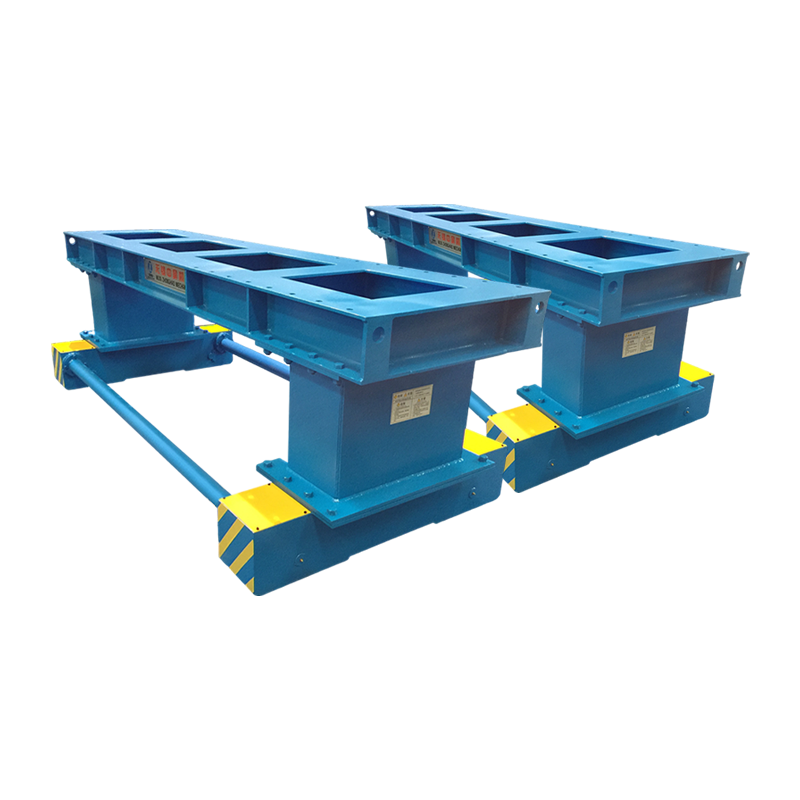
Et typisk automatiseret cellelayout placerer en 10-tons rørsvejse rotator mellem to tomgangssæt, med en manipulator-søjle, der føder et nedsænket lysbuesvejsehoved fra oven. Når operatøren har læsset røret og påbegyndt sekvensen, drejer rotatoren med en forudindstillet hastighed, manipulatoren opretholder en fast offset, og hele samlingen svejses i én uafbrudt cyklus. Data fra et tungt fabrikationsanlæg i Rotterdam viste, at denne konfiguration hævede den daglige samlingsproduktion fra 14 til 38 på 48-tommers vindtårnssektioner, samtidig med at svejsetræthedsrelaterede fejl blev reduceret til næsten nul.
Selv uden fuld automatisering, en svejse rotator udstyret med en digital omdrejningstæller og fjernbetjening gør det muligt for en svejser at finjustere hastigheden fra sikker afstand. Denne enkle opgradering har vist sig at forbedre svejsescores med 22 % i kundeaudits, fordi operatøren kan reagere på vandpytsens adfærd uden at bryde buestabiliteten.
Sikkerhed og ergonomiske fordele
Eliminering af manuel rørrulning reducerer muskel- og skeletskader med op til 70 % og forhindrer pinch-point-ulykker. Manuel drejning af et tungt rør med en kædenøgle eller i hånden belaster skuldre, ryg og håndled ekstremt. Skadelogfilerne fra Occupational Safety and Health Administration (OSHA) viser, at rørhåndtering og -positionering tegner sig for omkring 18 % af de registrerede forstuvninger og belastninger i konstruktionsfremstillingsbutikker. Introduktion af en rørsvejse rotator fjerner behovet for den fysiske indsats helt.
Desuden holder en rotator operatøren uden for den umiddelbare rulningszone. Ved manuelle metoder står arbejdere ofte i nærheden af roterende stropper eller kæder, hvilket skaber risici i klemme. med en rørsvejse rotator , driv- og tomgangsrullerne er beskyttet, og operatøren styrer bevægelsen gennem en dødmandskontakt, der stopper rotationen øjeblikkeligt, når den slippes. Kombineret med korrekte lockout/tagout-procedurer bidrog disse funktioner til et fald på 55 % i registrerbare håndskader over en periode på to år i en trykbeholderbutik i Texas, som rapporteret i butikkens interne sikkerhedsgennemgang.
Vedligeholdelsespraksis, der forlænger rotatorens levetid
Rutinemæssig inspektion af drivruller og lejesmøring kan fordoble serviceintervallet for en rørsvejserotor. Selv robuste rotatorer lider under gradvist slid, men en disciplineret vedligeholdelsesplan holder rotationsnøjagtigheden stram og forhindrer kostbar nedetid. De følgende trin, hentet fra udstyrsservicemanualer, giver den største effekt.
- Efterse rulleoverflader ugentligt. Slidte eller udhulede polyurethanruller forårsager vibrationer og udløb. Udskift rullerne, når kontaktfeltet viser flade pletter, der er bredere end 4 mm.
- Smør drivlejer for hver 200 driftstimer. Brug lithiumbaseret EP2-fedt og skyl gammelt fedt gennem fittingen, indtil der kommer rent fedt ud. Forurenet smøremiddel er den førende årsag til for tidlig lejefejl i svejse rotator kører.
- Bekræft justeringen mellem drev- og styrehjulssæt. Forskydning med mere end 1/16 tomme pr. fod af rørlængden skaber sidekræfter, der overbelaster lejer og reducerer motorens effektivitet. Laserjusteringsværktøjer kan kontrollere dette på under ti minutter.
- Rengør el-skabe hver måned. Svejserøg og slibestøv infiltrerer VFD-kabinetter og forårsager overophedning. Et rent trykluftudblæsning og filterudskiftning opretholder en ensartet hastighedskontrol.
- Optag forstærkertegning med jævne mellemrum. En pludselig stigning i motorstrømmen indikerer normalt rullebinding eller et svigtende leje. Indstil en baseline ved installation og marker enhver stigning over 15 % til undersøgelse.
Butikker, der følger disse trin, rapporterer et gennemsnitligt problemfrit serviceinterval på 18-24 måneder for deres rørsvejse rotators sammenlignet med 9-12 måneder i anlæg, der kun udfører reaktive reparationer. Forskellen svarer ofte til en større ombygning mindre om året, hvilket sparer $3.000-$7.000 i dele og arbejdskraft.
Ofte stillede spørgsmål om rørsvejsningsrotatorer
Hvad bruges en rørsvejserotator til?
A rørsvejse rotator bruges til at dreje cylindriske emner - såsom rør, trykbeholdere og vindtårnssektioner - med en kontrolleret hastighed under svejsning. Den holder emnet på drevne ruller, så svejseren eller den automatiske brænder kan afsætte fyldmetal kontinuerligt rundt om omkredsen uden at stoppe for at flytte.
Hvordan vælger jeg den rigtige rørsvejserotatorkapacitet?
Vælg en rørsvejse rotator med en belastningsværdi på mindst 25 % højere end den tungeste enhed, du planlægger at svejse. Kontroller også minimums- og maksimumsdiameterområdet: rullerne skal have fast kontakt, uden at røret sidder for lavt i vuggen. En enhed, der er for lille, vil glide; en, der er for stor, spilder energi og kapital.
Kan en rørsvejserotator håndtere ikke-runde emner?
En standard rørsvejse rotator er designet til cylindriske sektioner. Firkantede eller rektangulære former forårsager ujævn rullekontakt og vibrationer. For ikke-runde komponenter er en positioner med frontplade eller en flerakset manipulator det bedre valg. Nogle selvjusterende rotatorer kan rumme en lille ovalitet, men de bedste resultater kræver rundhed inden for 1 % af den nominelle diameter.
Hvilken vedligeholdelse forhindrer hastighedsudsving?
Hastighedsudsving i en svejse rotator spores normalt tilbage til slidte ruller, utilstrækkelig smøring eller VFD-parameterdrift. Regelmæssig rengøring af rulleoverfladen, smøring af lejer hver 200. time og genjustering af drevets PID-indstillinger eliminerer de fleste hastighedsinkonsekvenser. Hvis udsving fortsætter, skal du kontrollere encoderkoblingen og motorkablets afskærmning for elektrisk støj.