Svejsning af rustfrit stål til kulstofstål er en almindelig, men teknisk krævende samlingsopgave. Den pålidelige rute er ligetil: Vælg et overlegeret austenitisk fyldstof, såsom ER309L, brug en procedure med lav varmetilførsel, og undgå jernforurening fra kulstofstålsiden. I praksis eliminerer disse tre beslutninger de fleste revner, overdreven hårdhed og for tidlig korrosionsfejl.
På trods af den opfattede vanskelighed forekommer uens metalforbindelser mellem rustfrit og kulstofstål i kemiske anlæg, fødevarelinjer, vandbehandlingssystemer og stålkonstruktioner. Nøglen er ikke at tænke på det som at svejse to lignende materialer; det er en kontrolleret proces til håndtering af legering og fortynding.
Hvorfor svejsning af rustfrit til kulstofstål er forskelligt
Det grundlæggende problem er, at kulstofstål og rustfrit stål adskiller sig i kemi, termisk udvidelse og mekanisk respons. Kulstof migrerer fra kulstofstålet ind i svejsezonen under opvarmning, hvilket kan skabe et hårdt, skørt martensitbånd ved smeltelinjen og et blødgjort afkullet lag på kulstofstålsiden. Austenitisk rustfrit stål udvider sig også omkring 50 procent mere end kulstofstål, så samlingen udvikler betydelig restspænding efter afkøling. Samtidig reducerer fortynding fra kulstofstål-basismetallet krom- og nikkelindholdet i svejseaflejringen. Hvis tilsatsmetallet ikke er overlegeret, kan den færdige svejsning have dårlig korrosionsbestandighed eller lav sejhed.
- Kulstofmigrering forårsager lokal hårdhed og skørhed.
- Termisk ekspansionsmistilpasning øger resterende spænding og risikoen for forvrængning.
- Svejsefortynding ændrer kemien i det aflejrede metal.
- Jernforurening på den rustfri side kan udløse rustdannelse senere.
Valg af det rigtige fyldmetal
Det korte svar er at bruge 309L eller 309Mo til de fleste samlinger af rustfrit til kulstofstål. Denne legering giver høj nok chrom og nikkel til at tolerere fortynding fra kulstofstål og stadig efterlade en austenitisk svejsestruktur med god korrosionsbestandighed. 308L, som er designet til at forbinde 304 rustfrit til sig selv, har ikke de ekstra legeringsreserver og anbefales ikke til uens samlinger.
| Fyldstof | Bedst brugt til | Nøglekarakteristika | Vigtig overvejelse |
|---|---|---|---|
| 308L | Sammenføjning af 304 rustfri til sig selv | Høj korrosion og æstetisk finish | Ikke nok Cr/Ni til høj fortynding; kan danne martensit |
| 309L / 309Mo | Svejsning af rustfrit til kulstofstål | God fortyndingstolerance; modstår hærdelige strukturer | Førstevalg til de fleste servicemiljøer |
| 316L | Sammenføjning af 316 applikationer i rustfrit eller højere pitting | Molybdæn tilføjer pitting modstand | Stadig ikke egnet til kulstofstålfortynding; brug 309Mo i stedet |
| 312 | Stærke uens og svære at svejse kombinationer | Højt ferritindhold, modstandsdygtig over for revner | Højere styrke, men lavere duktilitet; kræver lav varmetilførsel |
| ERNiCr-3 | Højtemperaturservice og termisk cykling | Nikkelbaseret, lav termisk ekspansionsmismatch | Højere omkostninger; fremragende modstand mod udmattelsesrevner |
Til høje temperaturer eller tunge cykler er nikkelbaserede fyldmetaller som ERNiCr-3 et bedre valg end 309L. Det nikkelrige svejsemetal modstår bedre kulstofmigrering og har en udvidelseskoefficient tættere på kulstofstål, hvilket reducerer termisk træthed. Til generelle anvendelser er 309L imidlertid den gennemprøvede, omkostningseffektive mulighed.
Bedste svejseprocesser til uens samlinger
GTAW er den bedste proces til kritisk rustfrit-til-kulstofstålarbejde, men GMAW, FCAW og SAW kan alle producere acceptable svejsninger med de rigtige parametre. De styrende faktorer er varmetilførsel, beskyttelsesgas og rejsehastighed.
- GTAW (TIG): Bedst til tyndvæggede rør- og rodgennemløb, fordi det giver præcis varmestyring og lav afsætning. Brug en påfyldningsstang af ER309L og argon eller argon-helium afskærmning.
- GMAW (MIG): Bedst til produktion i middel tykkelse. Brug pulsspray eller kortslutningsoverførsel for at begrænse varmetilførslen. En beskyttelsesgas af argon med 2-5 % CO2 er almindelig; undgå 100 % CO2.
- FCAW: God til reparationer af tykke plader og felter. Brug E309LT1-1 tråd og argon/CO2 blandet afskærmning til flade og vandrette svejsninger. Slag skal fjernes mellem gennemløbene.
- SAW: Effektiv til lange langsgående sømme på store tanke eller trykbeholdere. Brug en 309L ledning og en neutral eller krombalanceret flux. Omhyggelig varmekontrol er afgørende.
Fælles forberedelse og renlighed
En ren, korrekt forberedt samling er halvdelen af kampen. Snavs, fedt, kalk og kulstofstålsslibestøv kan forårsage porøsitet og rustpletter på den rustfri side. Brug dedikerede børster og værktøj i rustfrit stål, og brug aldrig en børste, der har rørt kulstofstål.
- Slib eller bearbejd samlingsfladerne til blankt metal lige før svejsning.
- Affedt begge sider med acetone eller et opløsningsmiddel beregnet til svejseforberedelse.
- Til en stødsamling i plade skal du bruge en enkelt V-rille med en inkluderet vinkel på 60–70 grader og en rodflade på 1–2 mm.
- Når du svejser rodgennemløbet, skal du bruge en støttestang eller rense bagsiden med argon for at forhindre oxidation.
- Hold kulstofstålsiden og den rustfri side adskilt under monteringen; brug separate klemmer, hvis det er muligt.
Styring af forvarmning, interpass-temperatur og varmetilførsel
Varmestyring er den vigtigste variabel efter fyldstofvalg. Forvarmning er ikke nødvendig for de fleste samlinger, men hvis sektionen er tyk eller samlingen er stærkt fastspændt, er en maksimal forvarmning på 100°C acceptabel. Højere forvarmning accelererer kulstofmigrering og producerer et tykkere martensitbånd. Interpass-temperaturen skal forblive under 150°C, og svejsningen skal bygges med stringer-perler i stedet for brede vævninger.
| Proces | Nuværende | Spænding | Rejsehastighed | Varmetilførsel (ca.) |
|---|---|---|---|---|
| GTAW | 100-150 A | 12-15 V | 100–150 mm/min | 0,6–1,5 kJ/mm |
| GMAW (puls) | 180-220 A | 22-26 V | 300–400 mm/min | 1,0–1,8 kJ/mm |
| FCAW | 220-280 A | 26-30 V | 350–450 mm/min | 1,2–2,0 kJ/mm |
En nyttig regel er at holde varmetilførslen så lav som muligt uden at forårsage manglende fusion. Brug korte gennemløb og lad samlingen afkøle mellem gennemløbene, når interpass-temperaturen stiger.
Positionering og automatisering til pålidelige svejsninger
Placering af emnet i den mest gunstige orientering og brug af mekanisk kørehastighedskontrol vil dramatisk reducere defekter ved uens metalsvejsning. Simpel manuel svejsning kan fungere, men at rotere samlingen til den flade position er langt mere pålidelig.
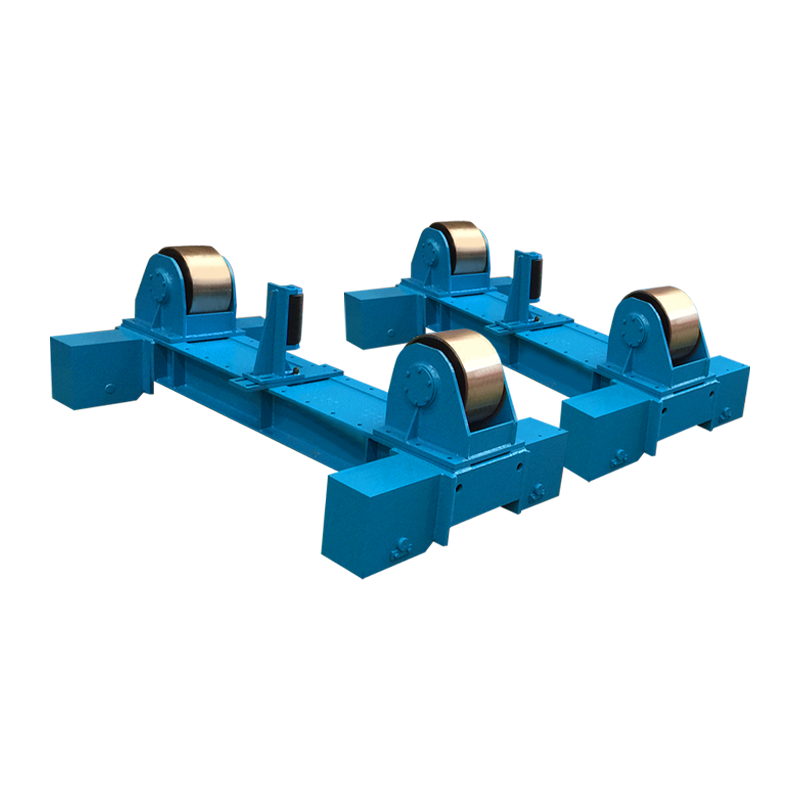
Til samlinger og fittings med små boringer kan en svejsepositioner præsentere samlingen i en passende vinkel og rotere arbejdet, mens svejseren holder brænderen stabil.
 1-tons konventionel svejsepositioner til små enheder Denne konventionelle svejsepositioner har en nominel kapacitet på 1 ton og roterer samlinger med små boringer til passende vinkler, hvilket gør det muligt for svejsere at holde brænderen stabil og opnå ensartet samlingspositionering. Se produkt →
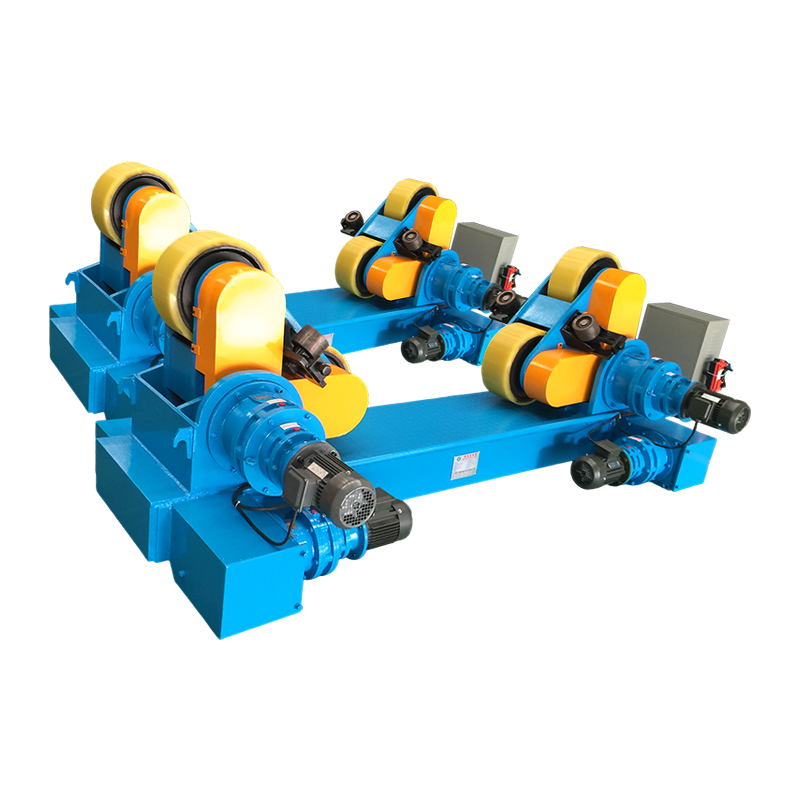
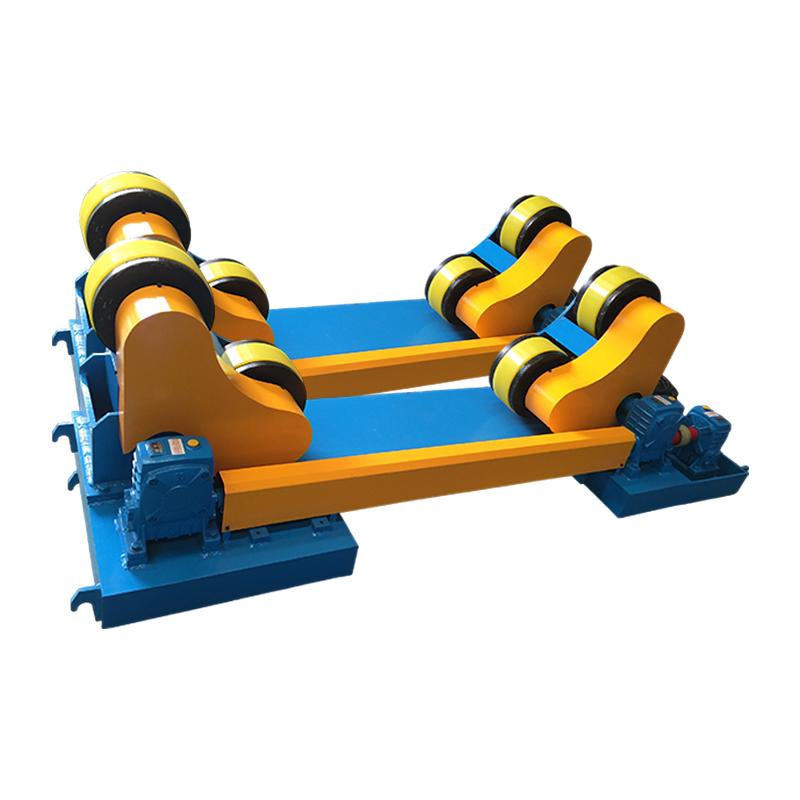
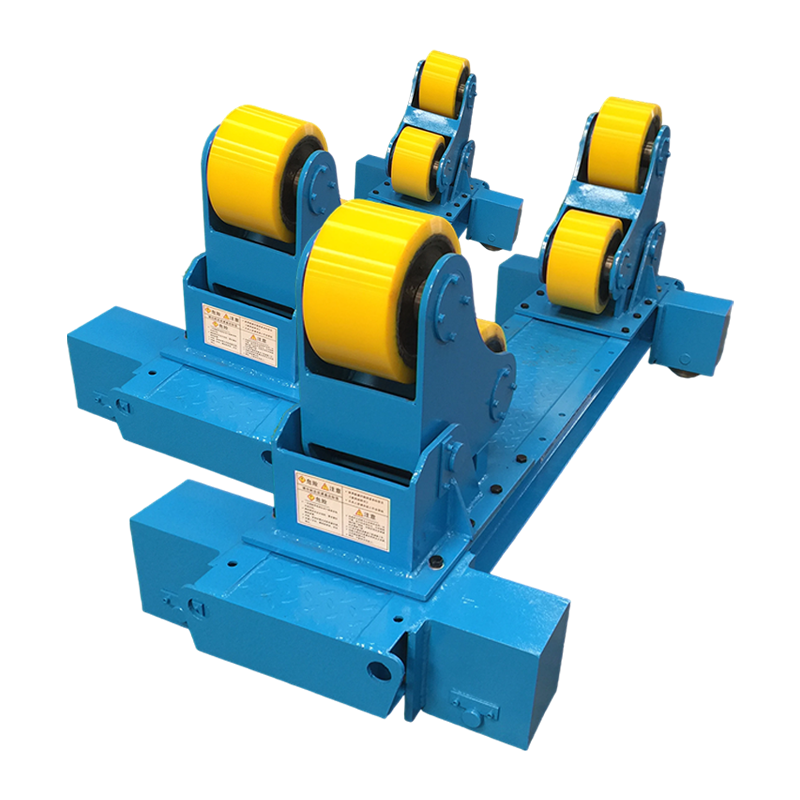
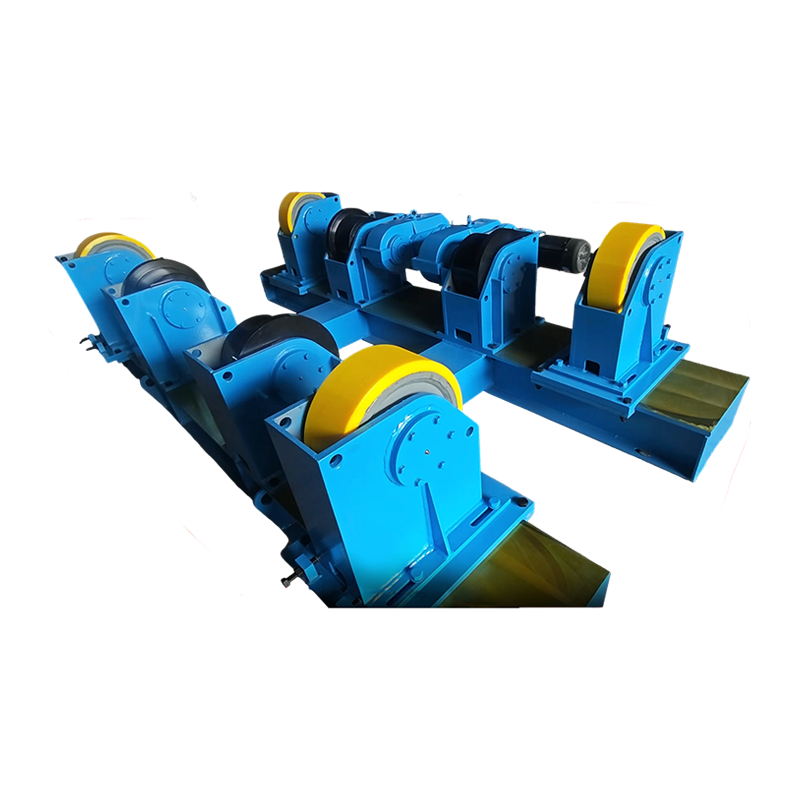
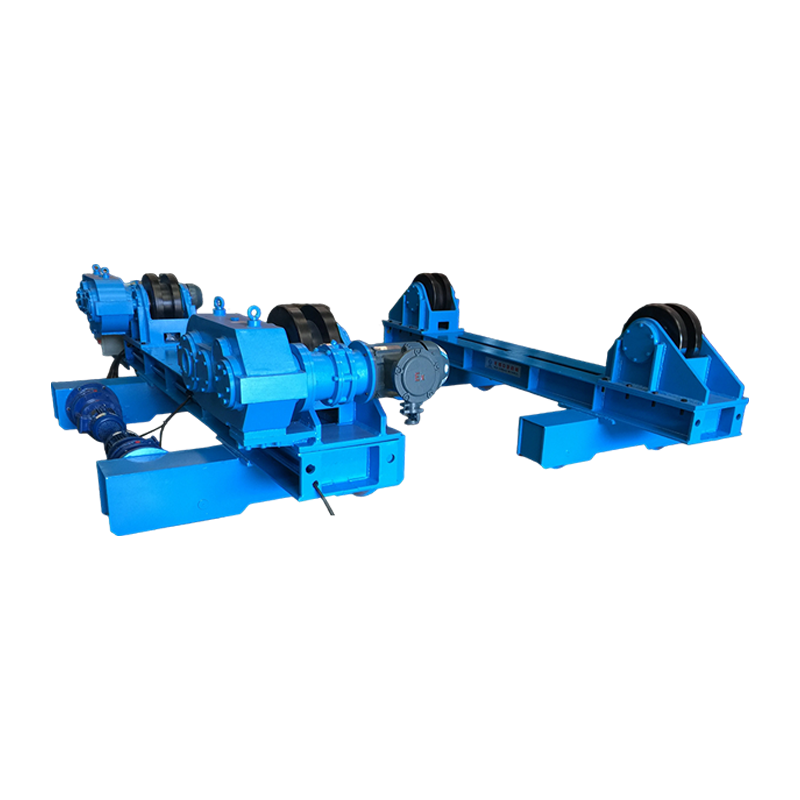
For tankskaller, rørspoler og cylindriske sektioner drejer en svejserotor sømmen med en kontrolleret hastighed, så svejsebassinet forbliver i en ensartet flad position. Denne fremgangsmåde er især nyttig, når det kombinerede rustfrit- og kulstofstålarbejde er for tungt til at manipulere i hånden. Du kan læse mere om hvordan roterende svejsesamlinger reducerer efterbearbejdning i metaltank- og rørfremstilling .
 10-tons svejserotator med elektrisk orbital bevægelse og løft En 10-tons svejserotator med elektrisk orbital bevægelse og elektrisk løft, designet til at dreje tunge cylindriske sømme med en kontrolleret hastighed og holde svejsebassinet fladt for ensartede resultater. Se produkt →
For længere svejsede sømme, der kræver GMAW eller SAW, bevæger en søjle-og-bom-manipulator svejsehovedet langs samlingen med en jævn hastighed og holder brændervinklen fast. Dette fjerner den menneskelige variabilitet, der ofte forårsager fortyndingsspidser og kolde omgange.
 Tilpasset 4030 søjle og bom med elektrisk orbital bevægelse En tilpasset søjle-og-bom manipulator med elektrisk orbital bevægelse, der bevæger svejsehovedet langs lange sømme med en konstant hastighed og fast vinkel, hvilket reducerer menneskelig variation for GMAW eller SAW. Se produkt →
Disse opsætninger eliminerer ikke behovet for en god procedure, men de gør det meget nemmere at opretholde den lav-interpass-temperatur, lav-varme-input-strategi, som 309L er afhængig af.
Eftersvejsningsinspektion og overfladebehandling
Efter svejsning skal du omhyggeligt inspicere samlingen, især smelteledningen på kulstofstålsiden. En hårdhedsmåling over 350 HV i den zone indikerer ofte, at varmetilførslen var for høj, eller at fyldstoffet var forkert. Overfladeinspektion med penetranttestning kan afsløre revner og porøsitet, mens ultralyds- eller radiografisk testning anvendes, når komponenten er kritisk.
Hvis den rustfri side vender mod ætsende medier, skal du fjerne svejsemisfarvning og oxidlag ved bejdsning eller stålbørstning, og derefter passivér overfladen. Lad ikke kulstofstålpartikler forblive på den rustfri side, da de vil ruste og skabe en koncentreret korrosionscelle. Når spændingsaflastning er påkrævet af applikationskoden, skal temperaturen holdes lav og kort - ideel omkring 350-400°C - for at begrænse kulstofdiffusion.
Almindelige diskontinuiteter og hvordan man undgår dem
De fleste defekter i denne materialekombination kan undgås, hvis du bliver med 309L eller en nikkellegering, styrer varmen og holder samlingen ren. Tabellen nedenfor viser de almindelige problemer og rettelser.
| Defekt | Sandsynlig årsag | Korrigerende handling |
|---|---|---|
| Porøsitet | Våd flux, olieagtige overflader, manglende afskærmning | Affedt, tør forbrugsstoffer, kontroller gasflow og dyseafstand |
| Varm revner | Højt svovl- eller phosphorindhold i uædle metaller; høj varmetilførsel | Rens fugekanter; brug 309L eller 312 fyldstof; lavere varmetilførsel |
| Martensitdannelse | Høj fortynding, høj interpass-temperatur | Brug overlegeret fyldstof; hold mellemgangen under 150°C; reducere vævning |
| Underskæring | For høj strøm eller kørehastighed | Reducer svejsestrømmen; langsom lidt eller juster pistolvinklen |
| Rust på rustfri side | Jernforurening fra børster eller slibning | Brug dedikeret rustfrit stålværktøj; rengøres og passiveres efter svejsning |
Ofte stillede spørgsmål
Kan jeg svejse rustfrit stål til kulstofstål med 308L?
Du kan, men det er ikke en god idé. Kulstofstål fortynder 308L svejsebassinet, hvilket sænker chrom- og nikkelindholdet nok til at danne martensit og reducere korrosionsbestandigheden. 309L er det mindste anbefalede fyldstof til denne ulige kombination.
Skal jeg forvarme før svejsning af rustfrit til kulstofstål?
Normalt nej. For tykke sektioner eller stærkt fastspændte samlinger er en maksimal forvarmning på 100°C acceptabel. Højere temperaturer accelererer kulstofmigrering og skaber et sprødt lag ved fusionslinjen.
Vil den svejste samling ruste?
Kulstofstålsiden vil ruste, hvis den ikke er beskyttet. Den rustfri side skal forblive korrosionsbestandig, hvis overfladen renses og passiveres, og jernforurening forhindres. Overtræk eller mal kulstofstålsiden til udvendig service.
Kan jeg bruge MIG-svejsning med 100 % CO2-beskyttelsesgas?
Det anbefales ikke. Ren CO2 tilføjer kulstof til svejsningen og oxiderer krom, hvilket reducerer korrosionsbestandigheden på den rustfri side. Brug argon blandet med 2–5 % kuldioxid eller argon med 1–2 % oxygen.