I-bjælker er lavet på to grundlæggende måder: varmvalsning af en enkelt stålstang eller svejsning af tre stålplader sammen. Varmvalsning producerer de fleste standard strukturelle sektioner, mens svejset fremstilling skaber tilpassede pladedragere. Valget mellem dem afhænger af den nødvendige sektionsstørrelse, mængde og tolerancebehov.
Hvad er en I-Beam?
En I-bjælke er et stålelement med en lodret bane og to vandrette flanger, formet som bogstavet "I". Geometrien placerer den højeste mængde materiale, hvor bøjningsspændingerne er størst, hvilket gør profilen usædvanlig effektiv til både bøjning og aksiale belastninger.
Sektionens dybde, flangebredde og vævstykkelse varierer alt efter den strukturelle anvendelse. Standard rullede I-bjælker følger offentliggjorte dimensionstabeller, mens svejste pladedragere kan konstrueres til næsten enhver praktisk størrelse.
Varmvalset I-Beam-fremstilling
Varmvalsning er den mest almindelige metode til fremstilling af standard I-bjælker, fordi den leverer ensartede mekaniske egenskaber, snævre tolerancer og høj produktionsvolumen til en relativt lav pris pr. meter.
Smeltning og raffinering
Procesen begynder med at skabe en ren, legeret stålsmelte med præcis kemi. Skrotstål eller primært jern smeltes i en lysbueovn eller basisk oxygenovn, og legeringselementer som mangan, krom og nikkel tilsættes for at nå den krævede kvalitet. Urenheder som svovl og fosfor fjernes under raffinering for at sikre svejsbarhed og sejhed.
Casting
Det raffinerede smeltede stål støbes til rektangulære barrer eller blomstrer, der vil blive rullet ind i den endelige profil. Billetten størknes, får lov til at køle af og genopvarmes derefter i en genopvarmningsovn til ca. 1200°C, før valsningen begynder.
Rulning
En genopvarmet billet formes til en I-profil ved at føre den gennem en sekvens af valsestande i et universalvalseværk. Vandrette og lodrette ruller danner gradvist banen og flangerne. Operationen involverer skrubbearbejdninger, mellemstrækninger og en afsluttende færdigbearbejdning, der kontrollerer nøjagtige dimensioner og overfladetilstand. Valsning sker lidt over omkrystallisationstemperaturen, hvilket forfiner kornstrukturen og forbedrer styrke og sejhed.
Varmebehandling
Efter rulning får I-bjælken enten lov til at afkøle naturligt eller udsættes for kontrollerede termiske cyklusser. Normalisering, quenching eller temperering kan bruges til højstyrke- eller lavtemperaturservice. Afkølingshastigheden påvirker direkte hårdheden, flydespændingen og svejsbarheden af den færdige sektion.
Test og inspektion
Færdige varmvalsede I-bjælker er verificeret for kemisk sammensætning, trækstyrke, flydespænding og forlængelse. Dimensionskontrol bekræfter flangebredde, vævstykkelse, længde og rethed i forhold til anerkendte standarder såsom AISC eller EN. Ikke-destruktiv testning - typisk ultralyds- eller magnetisk partikelinspektion - kan anvendes til kritiske lastbærende applikationer.
Svejset I-Beam-fremstilling
Svejste I-bjælker, også kendt som pladedragere, er fremstillet af tre separate stålplader: en bane og to flanger. Denne metode vælges, når varmvalsede sektioner er for store, når der er behov for usædvanlige dybder, eller når pladestørrelser kan give bedre økonomi til et specifikt projekt.
Skæring og pladeforberedelse
Plader skæres til den nødvendige bredde og længde ved hjælp af CNC flammeskæring, plasmaskæring eller savning. Banen og flangepladerne kugleblæses typisk for at fjerne mølleskala, og kanterne er affasede, når der kræves fuldgennemtrængningssvejsninger.
Fit-up og hæftesvejsning
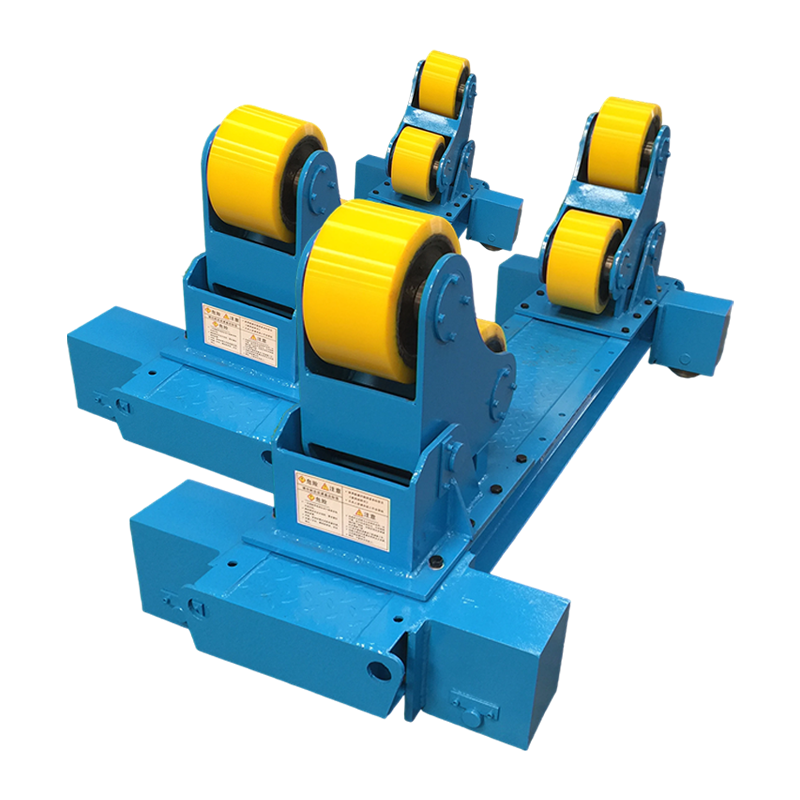
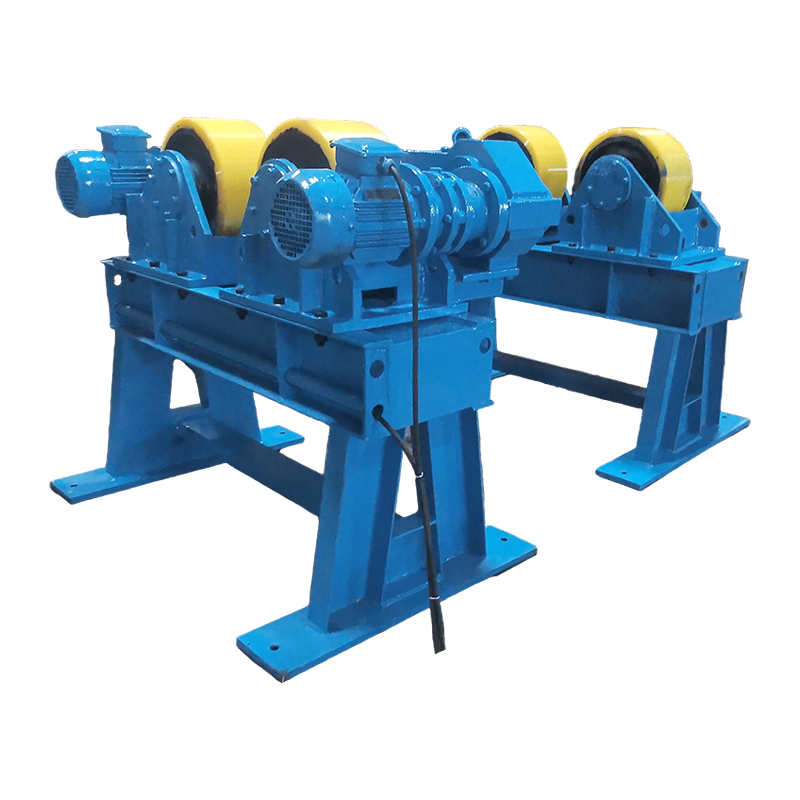
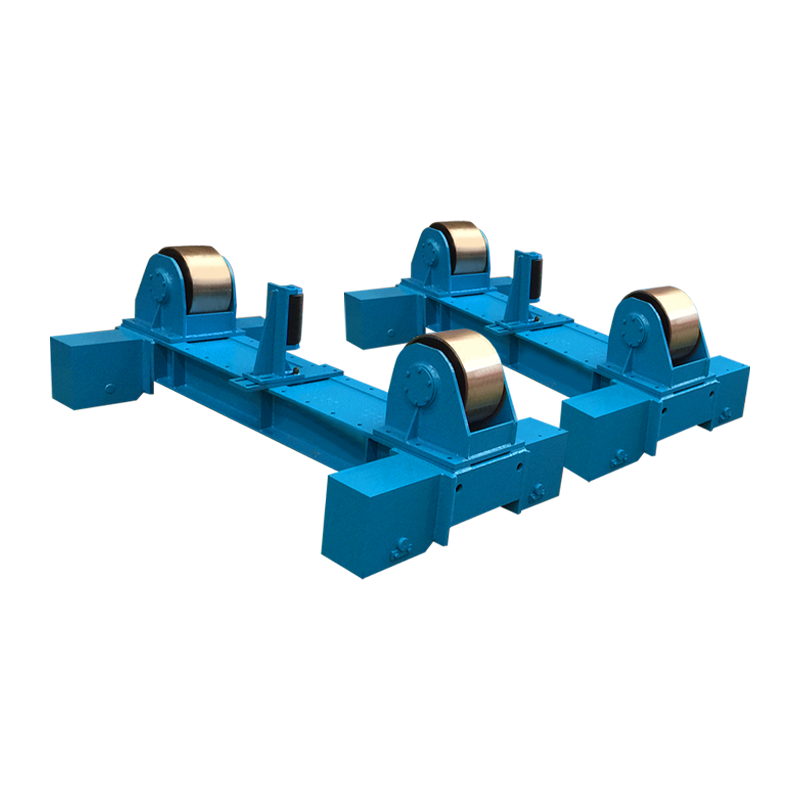
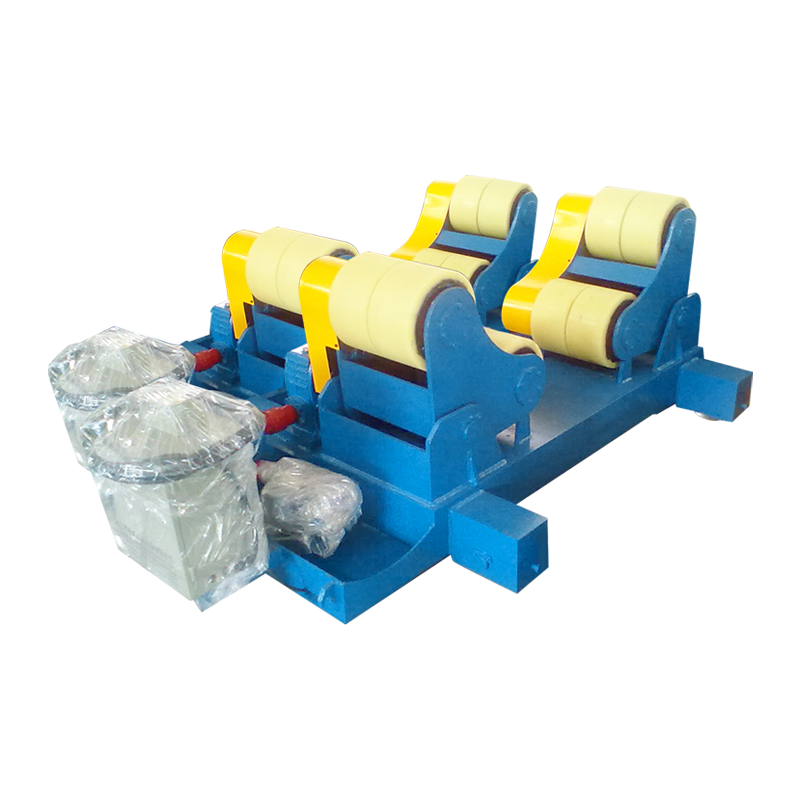
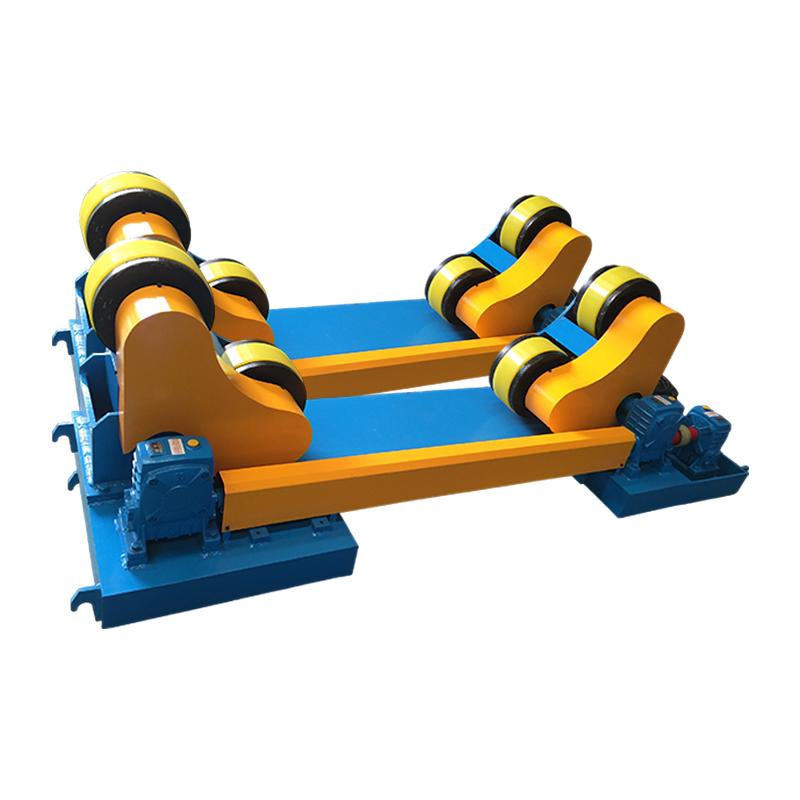
De afskårne plader spændes fast i en fikstur, der holder banen vinkelret på flangerne, og der påføres hæftesvejsninger for at bevare samlingsformen. En påmonteret svejserotator med hydraulisk løft og manuel orbital bevægelse kan hjælpe med at justere samlingen selv for større sektioner, hvilket forbedrer nøjagtigheden og arbejdernes sikkerhed.
 40T Fit-Up svejserotor med hydraulisk løft og manuel orbital bevægelse Denne rotator hjælper med at justere store væv-til-flange-samlinger, hvilket forbedrer nøjagtigheden og sikkerheden under hæftesvejsning. Dens hydrauliske løft og manuelle orbitale bevægelser letter positionering for tungere sektioner. Se produkt →
Automatisk svejsning
Den hæftede samling svejses ved hjælp af nedsænket buesvejsning (SAW) eller gasmetalbuesvejsning (GMAW). Et svejsecenter eller søjlebom placerer brænderen langs samlingen, og bjælken understøttes ofte på ruller for at opretholde en ensartet kørehastighed. Varmetilførsel skal kontrolleres for at begrænse forvrængning og resterende spændinger, især for lange, tynde baner.
Efterbehandling og eftersyn
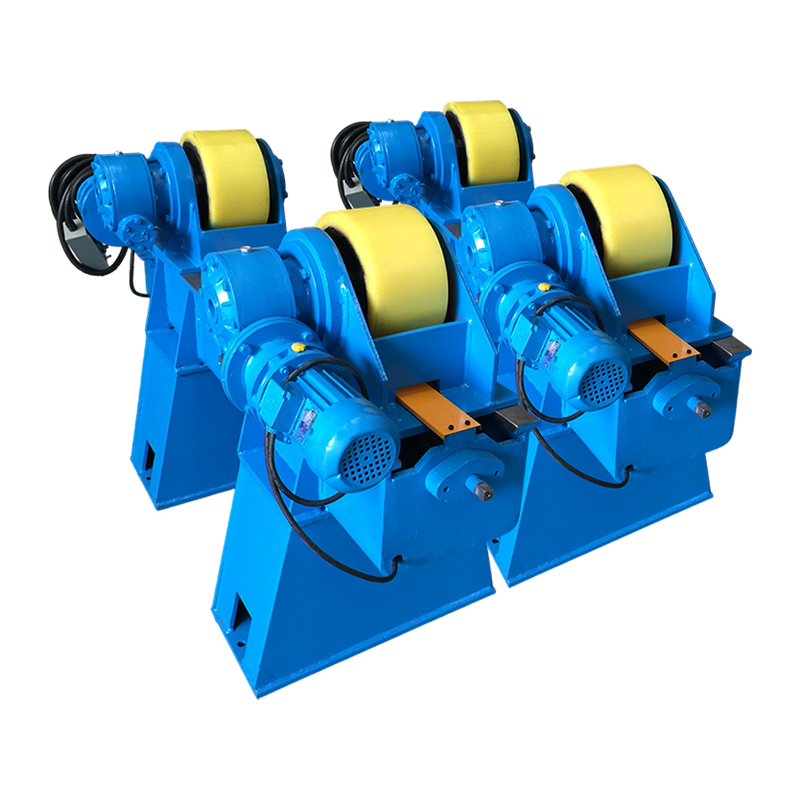
Efter svejsning kan bjælken rettes op, og svejseflader slibes, hvor det er angivet. Til gentagen håndtering kan en servostyret svejsepositioner vippe strålen og forbedre operatørens adgang under efterbehandling og inspektion. Svejste I-bjælker inspiceres visuelt og med ultralydstestning ved væv-til-flange-forbindelserne, og dimensionskontrol verificerer vævshøjde, flangebredde og camber.
 Servostyret svejsepositioner til bjælkefinish og inspektion Denne positioner vipper svejsede bjælker, hvilket forbedrer operatørens adgang under opretning, slibning og inspektion. Dens servostyring muliggør præcis justering for effektivt efterbehandlingsarbejde. Se produkt →
Varmvalset vs. Svejset I-Beams
Varmvalsede sektioner dominerer standard konstruktionsapplikationer, mens svejsede pladedragere er at foretrække, når brugerdefinerede størrelser eller usædvanligt store dybder er påkrævet. Den vigtigste afvejning er pris pr. meter versus designfleksibilitet.
| Aspekt | Hot-Rolled | Welded |
|---|---|---|
| Process | Enkelt barre formet i et valseværk | Tre stålplader svejset sammen |
| Sektionsstørrelse | Standardprofiler op til praktiske rullegrænser | Brugerdefineret bredde og dybde, overskrider ofte rullede grænser |
| Omkostninger | Lavere pr. meter for standardstørrelser | Højere fremstillingsomkostninger |
| Produktionshastighed | Meget høj volumen | Langsommere, projekt for projekt |
| Fleksibilitet | Begrænset til tilgængelige dråbestørrelser | Meget dimensionel |
| Typiske anvendelser | Bygninger, broer, maskinrammer | Tunge strukturer, dragere med lang spændvidde, specialudstyr |
Kvalitetskontrol og standarder
Kvalitetskontrol i I-beam fremstilling er afhængig af kemisk analyse, mekaniske tests og dimensionskontrol i forhold til anerkendte strukturelle standarder. Varmvalsede sektioner følger typisk AISC eller EN standarder, mens svejsede bjælker er underlagt AWS D1.1 eller en tilsvarende strukturel svejsekode.
For svejste I-bjælker er kvalifikationen af svejseprocedurer og svejsere ikke til forhandling. Kontrol af varmetilførsel, sikring af korrekt montering og valg af det rigtige svejsehåndteringsudstyr er alt sammen afgørende for at producere en sund væv-til-flange-svejsning. Du kan udforske, hvor moderne svejseteknologi påvirker stålfremstilling og kvalitet i mere dybde.
Ofte stillede spørgsmål
Er alle I-bjælker lavet ved varmvalsning?
Nej. I-bjælker kan varmvalses eller svejses. Valsede sektioner er de mest almindelige, men svejsede pladedragere bruges, når der er behov for store eller usædvanlige dimensioner.
Hvad er forskellen mellem en I-stråle og en H-stråle?
Flangerne på en H-bjælke er generelt bredere og mere parallelle, mens standard I-bjælkeflanger har en lille tilspidsning. Begge er fremstillet ved hjælp af lignende rulle- eller svejseprocesser.
Hvordan laves buede I-bjælker?
Buede I-bjælker fremstilles typisk ved koldvalsning, induktionsbukning eller ved at skære banen og svejse pladerne til en kurve. Tidligere blev buede stålbjælker ofte lavet ved oxy-fuel skæring og svejsning.
Hvilke stålkvaliteter er typiske for I-bjælker?
Almindelige strukturelle kvaliteter inkluderer ASTM A992, A572 og EN S275/S355. Valget afhænger af krav til belastning, duktilitet og svejsbarhed.
Hvordan efterses svejste I-bjælker?
Svejste I-bjælker kontrolleres visuelt og med ultralydsprøvning ved svejsezonerne. Dimensionskontrol verificerer banehøjde, flangebredde og rethed i forhold til designtegningen.
Konklusion
Start med de strukturelle krav, og vælg derefter fremstillingsmetoden. Standard rullede I-bjælker er de mest økonomiske til typisk konstruktion. Når designet kræver tilpassede dybder, tunge belastninger eller store pladedragersektioner, tilbyder svejset fremstilling den nødvendige fleksibilitet. Lige så vigtig som selve svejseprocessen – især på en produktionslinje – er brugen af pålideligt håndterings- og positioneringsudstyr. God pasform, kontrolleret varmetilførsel og korrekt inspektion er nøglerne til en strukturelt sund I-stråle.