Svar først: Værktøjet og udstyr til metalfremstilling, der afgør, om et job er rentabelt, er maskinerne, der skærer pladen, drejer emnet og holder brænderen på plads - ikke værktøjerne i håndværktøjskassen. For en butiksbygning med 3 m diameter fartøjer eller 12 m strukturelle bjælker betyder det fire grupper: skæremaskiner, arbejdsholde- og positioneringsudstyr (rotatorer og positionere), svejseautomatik (søjle- og bomsystemer, svejsehoveder) og de understøttende elementer såsom slibemaskiner, klemmer, måleværktøjer, røgudsugning og PPE.
Metalfremstilling defineres sædvanligvis som fire operationer: skæring af materiale til størrelse, formning af det ved valsning, bukning eller presning, sammenføjning ved svejsning eller boltning og færdiggørelse af det ved slibning, blæsning og maling. Hver operation har sin egen udstyrsliste, og prioriteterne skifter med delstørrelsen. Pladearbejde er domineret af sakse, kantpresser og håndværktøj, mens tung fremstilling af tanke, tårne, rør og konstruktionsstål er domineret af de maskiner, der håndterer vægt og varme.
Her er den praktiske prøve. En 30 tons, 3 m diameter tankskal, der er svejset vandret, tager to svejsere ca. et skift pr. periferisk søm, fordi de skal stoppe, omplacere med en kran og klatre tilbage på plads. Sæt den samme skal på en drevet svejserotor med sømmen holdt i flad position, og de samme to svejsere afslutter sømmen på cirka 40 minutter ved hjælp af dykket lysbuesvejsning ved 500-700 A. Den enkelte ændring er normalt mere værd end at købe en anden svejsemaskine.
Skæreudstyr kommer først: Flamme, plasma eller laser?
Skæring er det første trin i ethvert fabrikationsjob, og det er her den forkerte maskine skaber mest efterbearbejdning, fordi en skåret kant, der er ude af firkantet eller varmeforvrænget, ikke lukker rent i en svejsesamling.
Hvordan de vigtigste skæreprocesser sammenlignes
Tallene nedenfor er typiske butiksværdier. De nøjagtige tal afhænger af maskinen, gas- eller dysesættet og materialekvaliteten.
| Proces | Typisk tykkelse | Kerf og tolerance | Hvor det passer |
|---|---|---|---|
| Oxy-brændstof (flamme) | 6-150 mm og derover | Kerf 2-4 mm, tolerance omkring /-1,5 mm, bred varmepåvirket zone | Tyk kulstofstålplade og strukturelle profiler; laveste pris pr. meter over 25 mm |
| Fint plasma | 0,5-50 mm | Kerf 1,5-3 mm, tolerance tæt på /-0,5 mm, let slagg på nogle grader | Rustfrit stål og aluminium, blandede materialer, moderat tykkelse |
| Fiberlaser | 0,5-25 mm, tyndere er hurtigere | Kerf 0,2-0,5 mm, tolerance nær /-0,1 mm, minimal forvrængning | Beslag, plade og tæt indlejring, hvor gennemløbet betyder noget |
Hvad skal man tjekke på en CNC skæremaskine
- Bordstørrelse og skinnelængde skal passe til den største plade, du realistisk køber, plus redemargin.
- Drevtype: portal med dobbeltsidedrev til brede borde; enkeltsidedrev er billigere, men afbøjes under belastning.
- Kontrol- og indlejringssoftware: offline programmering sparer normalt mere tid end en højere skærehastighed.
- Røg- og støvudsugning, som beskytter operatøren og er påkrævet på de fleste værksteder.
- Gentagelighed: Bed om et tal i mm pr. meter, og bekræft det med en udskåret prøve i stedet for en brochure.
- Muligheder værd at betale for: automatisk brænderhøjdekontrol, skrå skærehoveder og dobbeltbrænderflammeskæring til lange lige kanter.
Arbejdshold og positionering: Udstyret, der betaler sig hurtigst tilbage
Hvis en butik kun har råd til én opgradering, er positionering normalt den bedre investering end en anden svejser, fordi positionering ændrer svejsepositionen fra lodret eller overhead til flad, og flad er hvor høje aflejringshastigheder er mulige.
Svejserotatorer: Tilpas hjulsættet til skallen, ikke kun tonnagen
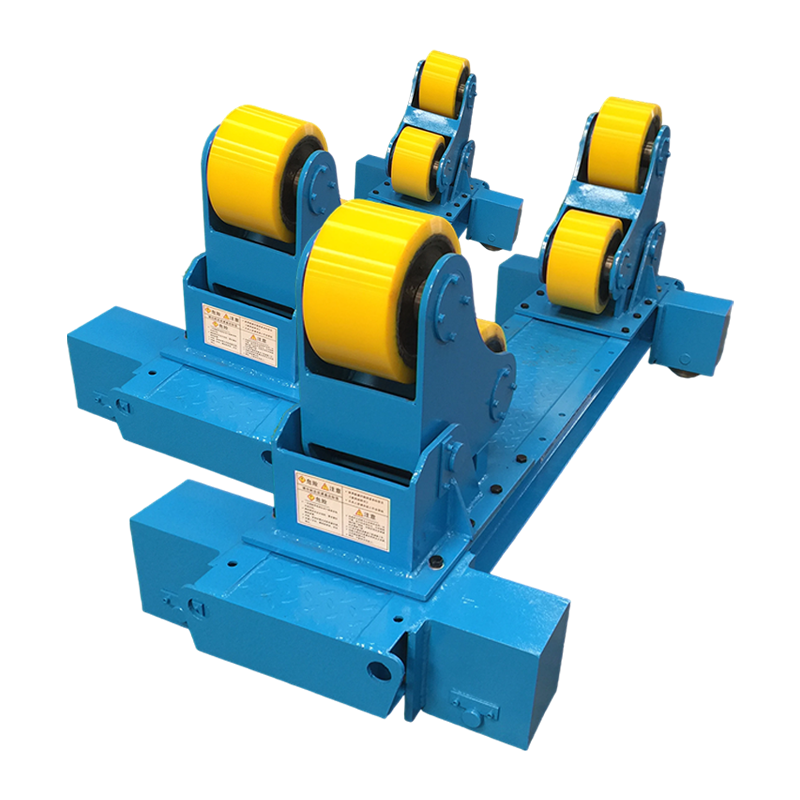
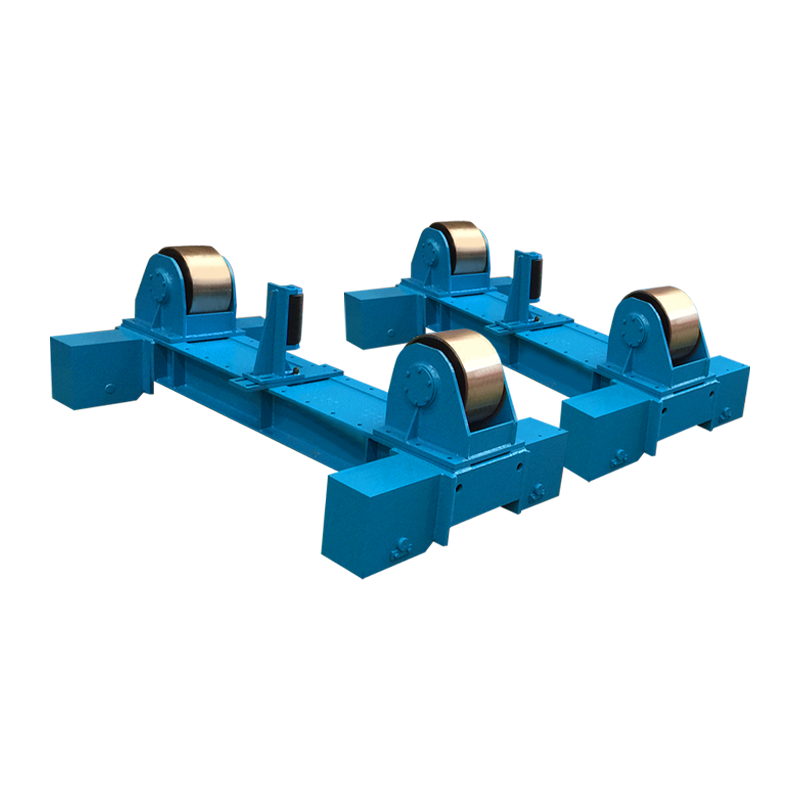
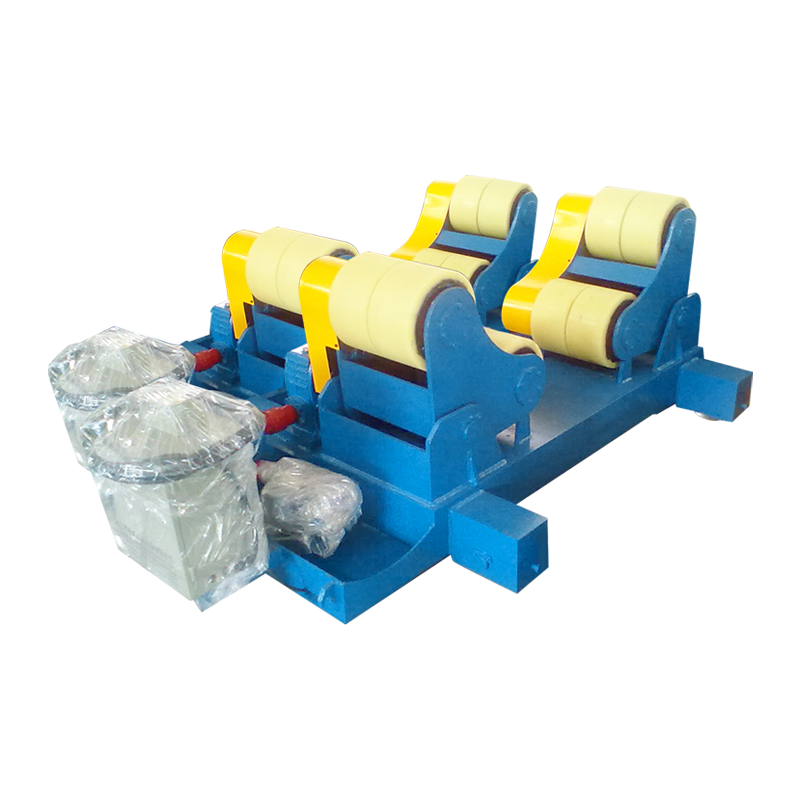
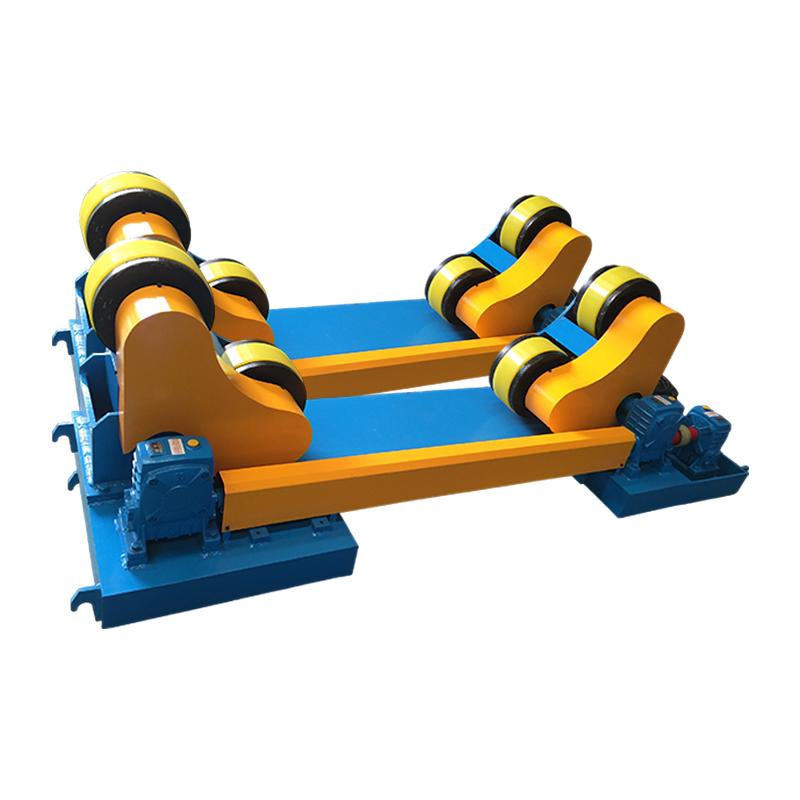
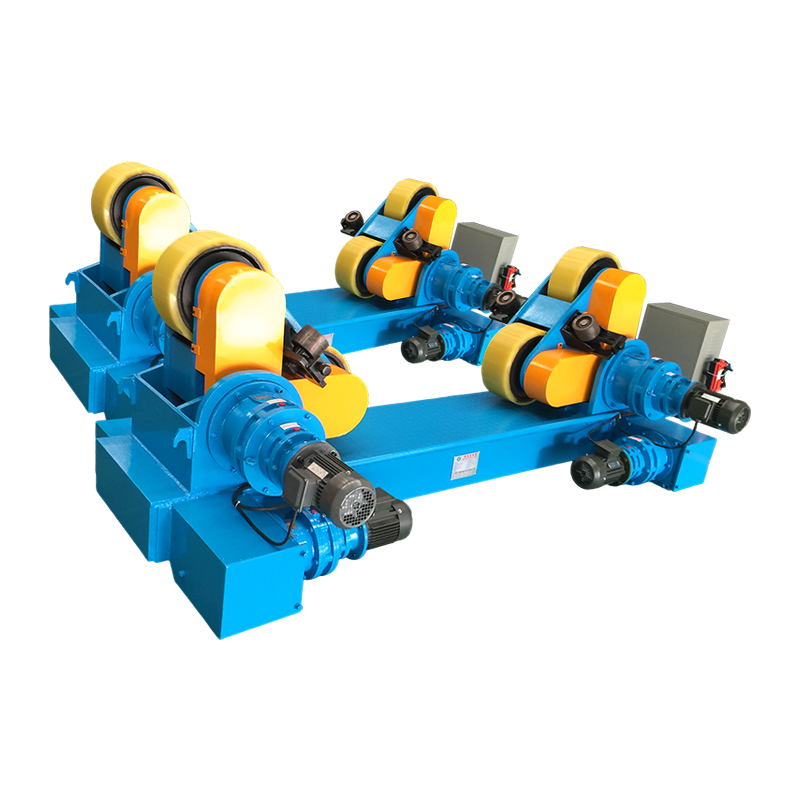
En svejserotator, også kaldet en drejerulle, rulleramme eller rørrotator, er et par drevne og tomgangshjul, der roterer et cylindrisk emne under et svejsehoved eller en manuel svejser. Belastningskapaciteten er vurderet pr. par og skal dække emnet, værktøjet og eventuelle indvendige armaturer; et 100 t sæt er ikke overkill for en 80 t skal, fordi en off-center søm flytter belastningen over på det ene hjul.
- Hjultype: polyurethanhjul beskytter bearbejdede eller malede overflader, stålhjul bærer de tungeste belastninger.
- Konfiguration: selvjusterende enheder lader emnet indstille hjulvinklen, som passer til forskellige diametre; justerbare enheder bruger faste vinkler og passer til gentagen produktion af en diameter; fit-up rotatorer tilføjer hydraulisk løft og vandret skub for at lukke langsgående sømme på tankskaller.
- Diameterområde: Maskinerne er specificeret efter minimum og maksimum jobdiameter, så tjek, at rækkevidden dækker din mindste tank såvel som din største.
- Drev og kontrol: Drev med variabel frekvens med pendel- eller fodkontrol, rotationshastigheder typisk mellem 100 og 1000 mm pr. minut, plus tommer for justering.
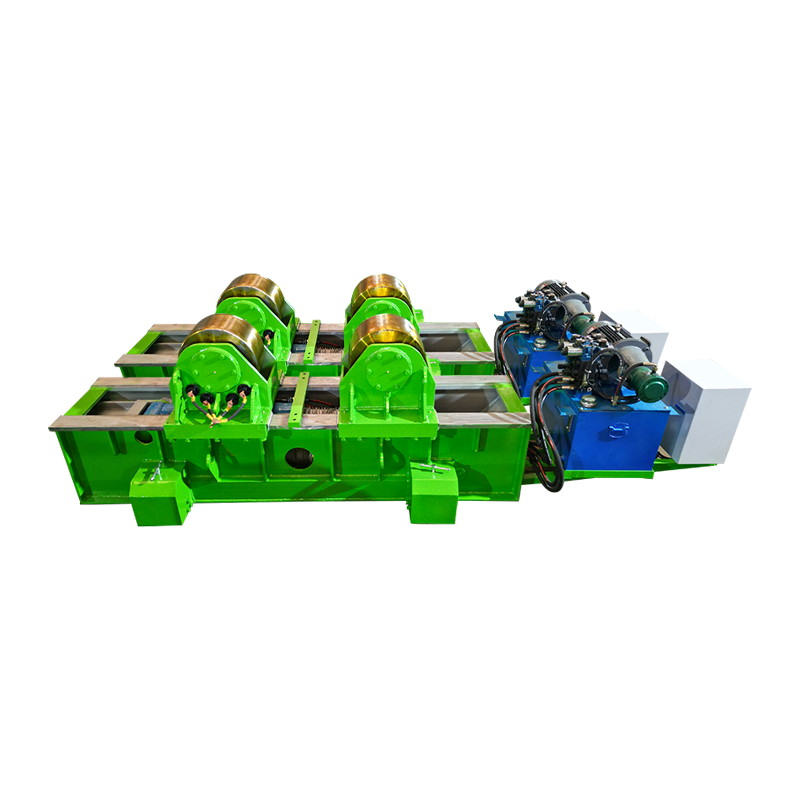
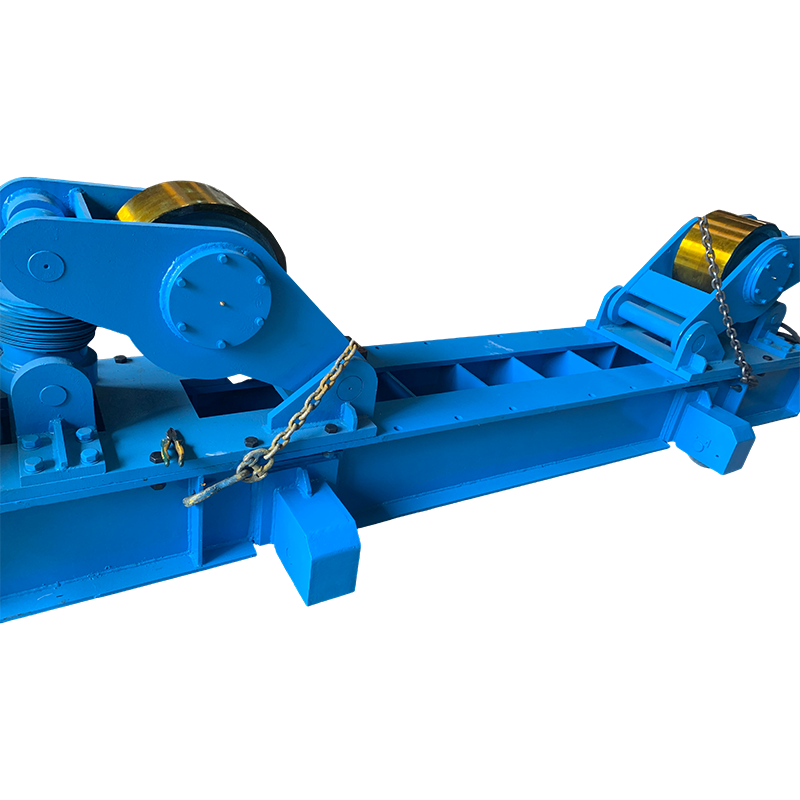 100T Fit-Up svejserotor med manuel orbital bevægelse Kraftig 100 tons fit-up rotator til cylindriske emner; manuel skinnebevægelse, justerbar centerafstand og stabil sømsvejsestøtte til store fartøjer. Se produkt →
For store fartøjer er en fit-up rotator i 100 t-klassen med manuel orbital bevægelse et almindeligt udgangspunkt, og den samme logik forklarer hvordan svejserotatorer transformerer fremstilling af metaltanke og rør i praksis.
Svejsepositionere: drejningsmoment og excentricitet betyder mere end belastningsværdien
En svejsepositioner er specificeret ved drejningsmoment, normalt udtrykt i kNm, sammen med belastningens excentricitet, ikke ved belastningen i kilogram alene. En 3 t positioner med et stort bord kan kun producere 3-6 kNm vippemoment, og et langt emne spændt væk fra bordets midte multiplicerer behovet.
- Belastning versus drejningsmoment: Bed leverandøren om at beregne med din faktiske del og dens tyngdepunkt.
- Konfiguration: konventionelle enkeltsøjlede pladespillere dækker 30 kg til titusinder af tons, dobbeltsøjlede og L-type borde håndterer forskudte eller aflange dele, og servostyrede enheder holder positionen nøjagtigt til automatiseret svejsning.
- Bordfunktioner: T-slidser eller tapede huller til fastspænding, et hult center til kabler og gas, og et angivet planhedstal for præcis montering.
- Bevægelse: 360 graders rotation med 0-90 graders hældning er standard, så bekræft hastighedsområdet for svejsning sammenlignet med belastning og aflæsning.
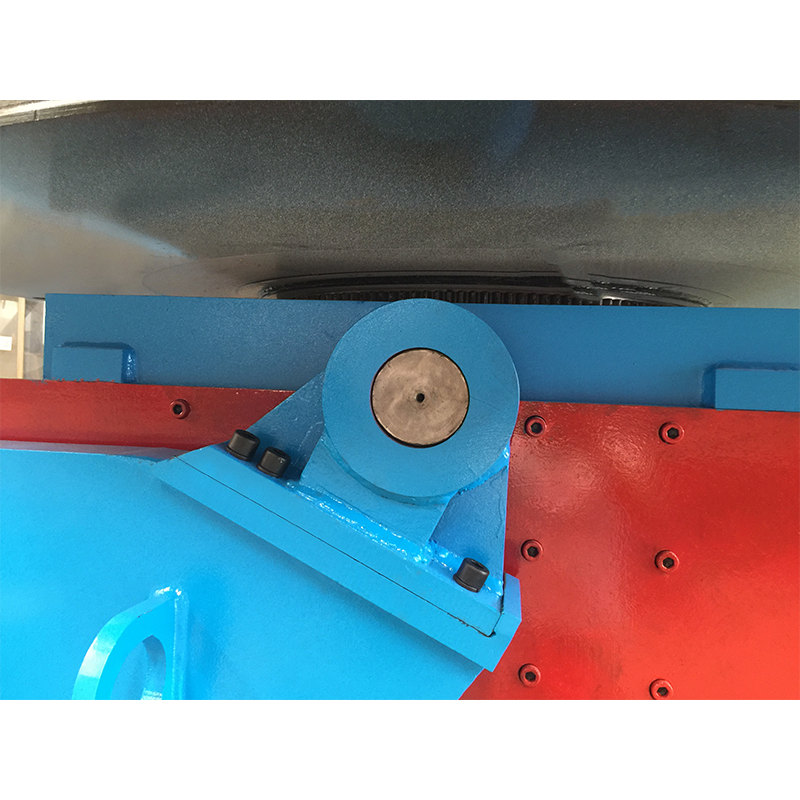 5T konventionel svejsepositioner til mellem- til tunge emner Fem tons konventionel positioner med vipning og rotation, hastighedskontrol med variabel frekvens og flere kontroltilstande; velegnet til almindelige industrielle emner, samtidig med at kapacitet og omkostninger afbalanceres. Se produkt →
En konventionel 5 t drejeskive med standard rotation og vipning vil klare de fleste små stel- og beslagsamlinger; større eller akavede dele flytter sig normalt til de bredere svejsepositioner og drejeskiveområde .
Søjle- og bomsystemer og automatisk svejsning
Når arbejdsemnet drejer pålideligt, er den næste flaskehals brænderen. En svejsemanipulator, ofte kaldet en søjle og bom, holder svejsehovedet, holder stikket konstant og lader en operatør køre en søm fra en kontrolstation i stedet for at stå over buen.
SAW eller TIG søjle og bom?
- Nedsænket buesvejsning passer til kulstofstål fra omkring 6 mm og opefter, med aflejringshastigheder på flere kilogram i timen og et fluxgenvindingssystem.
- TIG passer til rustfrit stål, aluminium og tynde samlinger af høj kvalitet; den er langsommere og har brug for nøjagtig lysbuelængdekontrol plus en kold trådfremføring.
- Brugerdefinerede bomme er specificeret efter bomslag, søjlehøjde, rejsebogie og traverstype for at passe til lange fartøjer eller begrænsede bugtlayouter.
- Integration: manipulatorer bestilles almindeligvis sammen med en rotator og et fælles kontrolsystem, så rotationshastighed og svejsehastighed forbliver synkroniseret.
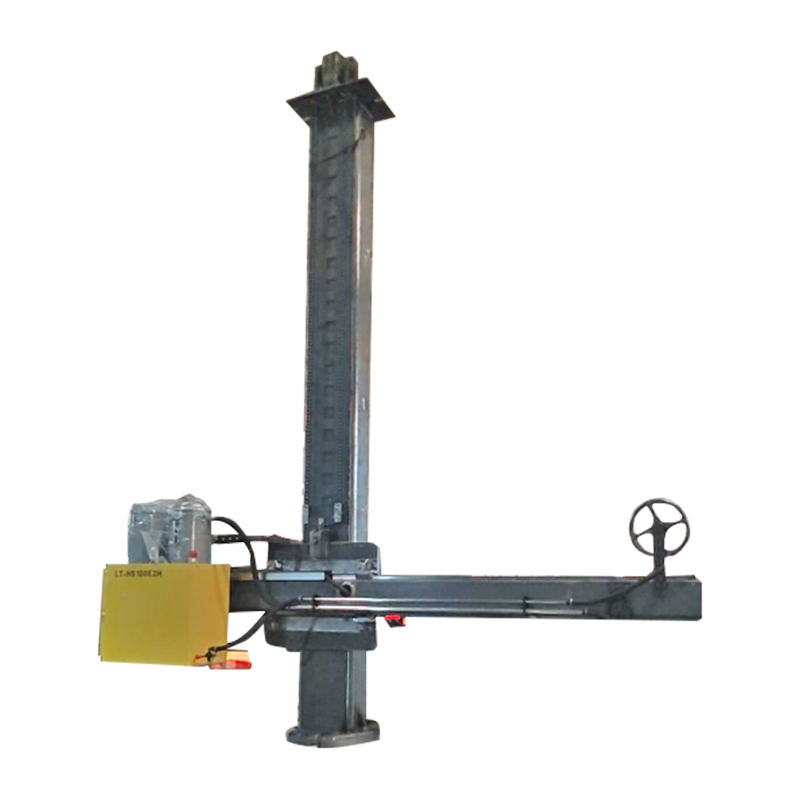 4030 tilpasset søjle og bom med elektrisk orbital bevægelse Tilpasset svejsesøjle og bom med elektrisk orbital bevægelse; en del af svejsemanipulatorfamilien, der holder et svejsehoved med konstant udstik. Se produkt →
Understøttende værktøjer og forbrugsstoffer, du stadig har brug for
Kapitaludstyr fjerner ikke behovet for småting, og en manglende klemme stopper en 100 t rotator lige så effektivt som en slidt slibeskive.
- Vinkelslibere med et lager af slibe-, skære- og klapskiver til svejsebehandling og kantforberedelse.
- Klemmer: F-klemmer, kantklemmer, rørjusteringsklemmer og strongbacks til montering før hæftning.
- Måleværktøj: tape, stållineal, svejsemåler til benlængde og hals, niveauer og en noren skydelære.
- Forberedelse af overfladen: stålbørster, nåleskallere og affedtningsværktøjer, fordi porøsiteten normalt starter med olie og mølleskala.
- Røgudsugning og PPE: korrekt hjelmskærm, handsker, læder, høreværn og udsugning eller åndedrætsværn til rustfrit og galvaniseret arbejde.
Tilpasning af udstyr til jobbet: Et udvalgsskema
Tabellen nedenfor kortlægger almindelige fabrikationsproblemer til det udstyr, der løser dem, og til den specifikation, der afgør, om købet rent faktisk virker.
| Job eller problem | Udstyr | Specifikation, der afgør succes | Typisk rækkevidde |
|---|---|---|---|
| Tank- og fartøjsgranater | Monteret svejserotator med hydraulisk lift | Belastning pr. par, diameterområde, hjulbredde | 10-1000 t |
| Rør og trykbeholdere | Selvjusterende eller justerbar svejserotator | Hjulkonfiguration, hastighedsområde, drevtype | 1-300 t |
| Små samlinger og rammer | Svejsepositioner eller drejeskive | Moment i kNm, excentricitet, bordplanhed | 30 kg-50 t |
| Lange sømme på fartøjer | Søjle- og bommanipulator | Bomslag, søjlevandring, hovedtype | 3-8 m bomme |
| Forberedelse af tallerkener | CNC flamme eller plasma skæremaskine | Skærebredde, repeterbarhed, indlejringssoftware | 1,5-4 m bred |
Købsovervejelser og fælles risici
De dyreste fejl i svejseudstyr er specifikationsfejl frem for fabrikationsfejl, og de er normalt synlige, før ordren afgives.
- Driftscyklus: intermitterende butiksbrug og treskiftsproduktion er forskellige maskiner, så spørg efter driftsklassificering og motorisoleringsklasse.
- Drejningsmoment og excentricitet, ikke kun tonnage: Bekræft belastningsdiagrammet med dit rigtige tyngdepunkt.
- Tolerance versus behov: at betale for /-0,1 mm på et skærebord spildes på en flammeskåren plade, der vil blive svejset med et 2 mm mellemrum.
- Reservedele og service: Hjul, lejer, drivmotorer, styrekort og vedhængsforbindelser skal være standarddele eller klart dokumenterede.
- Certificering og dokumenter: CE-mærkning, hvor det kræves, materialecertifikater, ledningsdiagrammer og en manual på din operatørs sprog.
- Fabriksaccepttest: Kør maskinen med en repræsentativ belastning før forsendelse og noter rotationshastighed, støj og temperaturstigning.
- Tilpasning versus standard: Hvis kun diameterområdet er usædvanligt, er en modificeret standardmaskine normalt billigere og hurtigere end et fuldt tilpasset design.
- Installation og træning: Aftal, hvem der leverer fundamenter, strøm, idriftsættelse og operatørtræning før underskrift.
FAQ
Hvad er forskellen mellem en svejserotator og en svejsepositioner?
En svejserotator drejer cylindrisk værk om sin egen akse, som passer til rør, tromler og tankskaller. En svejsepositioner vipper og roterer et emne på et bord, så en svejsning kan bringes i en behagelig position, som passer til rammer, flanger og fabrikerede samlinger. Butikker, der arbejder på skibe, har normalt brug for begge dele.
Hvor meget lastkapacitet har jeg brug for?
Start med det tungeste emne, tilføj værktøj og inventar, tilføj en margen på 20-30 procent, og kontroller derefter det excentriske belastningstilfælde. Nominel kapacitet antager normalt en centreret belastning på et plant hjulpar, så en forskudt søm reducerer den brugbare figur.
Skal jeg vælge selvjusterende eller justerbare svejserotatorer?
Selvjusterende enheder er bedre til blandede diametre og varieret arbejde, justerbare enheder er bedre, hvor en diameter produceres gentagne gange, og forudsigelig hjulkontakt er vigtig, og fit-up versioner er valget, når langsgående sømme også skal lukkes og justeres.
Kan positioneringsudstyr tilføjes senere?
Ja, men planlæg fundamentet og bugtens layout først. Eftermontering af en 100 t rotator i et rum designet til en 20 t enhed koster normalt mere end selve maskinen, og kranadgang er ofte den reelle begrænsning.
Hvilke understøttende værktøjer betyder mest?
Slibere, klemmer og måleværktøj. De fleste problemer med svejsekvalitet kan spores tilbage til montering, rengøring og måling snarere end til svejsestrømkilden.
Start specifikationen fra emnet i stedet for kataloget: mål den tungeste og den mindste del, beslut hvilken svejseposition hver søm skal laves i, og vælg først derefter skære-, drejnings- og holdeudstyr, der kan levere denne position gentagne gange. Maskinerne, der flytter arbejdet, er dem, der bestemmer, hvor mange timer et skift faktisk producerer.