Køb en MIG-svejser, hvis du svejser tyndplade indendørs og ønsker hurtighed, rene perler og en kort indlæringskurve. Køb en stavsvejser, hvis du arbejder udendørs, på rustent eller snavset stål, eller har brug for en maskine, der starter på en generator og overlever et sted. Det er det ærlige svar på en linje på spørgsmålet om MIG vs stavsvejser, og det gælder for det meste fabrikations- og reparationsarbejde.
Resten af denne vejledning forklarer, hvorfor opdelingen falder, hvor den gør: aflejringshastighed, gennemtrængningsprofil, vind- og forureningstolerance, driftscyklus og driftsomkostninger. Målet er at lade dig matche en proces til de samlinger, du faktisk svejser, snarere end til et spec-ark i et showroom.
MIG vs Stick Welder: Det korte svar
MIG er den hurtigere, renere proces på tynde plader, og stick er den hårdere, mere tilgivende proces på tykt, snavset eller udendørs arbejde.
MIG (gasmetalbuesvejsning) skubber en kontinuerlig massiv ledning gennem en pistol og beskytter lysbuen med beskyttelsesgas. Når trådfremføringshastigheden, spændingen og gasflowet er indstillet, fremfører maskinen fyldstoffet for dig. Stick (afskærmet metalbuesvejsning) bruger en fluxbelagt elektrode, der brænder for at skabe sit eget gasskjold, og slaggen, der dannes bagefter, beskytter kølekuglen.
Den enkelte mekaniske forskel driver næsten alt andet: rejsehastighed, oprydningstid, vindtolerance, minimumstykkelse og de færdigheder, hver proces kræver af den person, der holder stikket eller pistolen.
Fælles jobs kortlagt til processen, der normalt koster mindre tid og omarbejde; tykkelsestallene forudsætter single-pass blødt stål. | Job eller tilstand | Bedre valg | Årsag |
| 1 til 3 mm karrosseripaneler, kanaler, afskærmninger | MIG | Lav varmetilførsel og kort lysbue, minimal forvrængning og ingen slagger til chip |
| Udendørs byggepladsarbejde i vind | Stick | Fluxskjoldet kan ikke blæses væk; gasafskærmningsdåse |
| Rusten, malet eller olieagtig plade | Stick | Lysbuen brænder gennem lys forurening, der ville forårsage MIG-porøsitet |
| 6 til 10 mm strukturelle fileter i flad position | MIG (eller fluxkernet) | Meget højere afsætning i timen i samme position |
| Lodret opad rod på røret | Stick | Hurtigfrysende slagger understøtter vandpytten på en lodret flade |
| Tyndt aluminium | MIG | Stickelektroder til aluminium er upraktiske ved lille tykkelse |
| Reparationsarbejde med begrænset effekt | Stick | En 3,2 mm elektrode kører på ca. 90 til 130 A fra en beskeden forsyning |
Brug tabellen som et filter, ikke en regelbog. Hvis dit arbejde består af 80 procent tynde plader og 20 procent reparation på stedet, giver én proces klart pladsen på bænken; hvis det er omvendt, vender svaret.
Hvordan hver proces rent faktisk kører
MIG: En udløser, tre overførselstilstande
MIG giver dig en kontinuerlig bue, så din primære opgave er at holde ledningen ved forkanten af vandpytten.
Trådfremføringshastigheden indstiller strømmen og spændingen indstiller lysbuens længde, mens gasflowet typisk ligger mellem 12 og 18 liter i minuttet. Overførselstilstanden ændrer sig med strøm: kortslutningsoverførsel under ca. 3 mm og lav strømstyrke, kugleformet i midten og sprayoverførsel ved højere strømme med en argon-rig blanding. Kortslutning passer til tynde plader og ude af position arbejde; Spray afsætter metal hurtigt og trænger dybt ind, men er normalt begrænset til flade og vandrette positioner.
Stick: Varmekontrol bor i din hånd
Hold hænderne til varmestyringen til operatøren, fordi lysbuelængden ændrer spænding og strøm direkte.
En konstant strømkilde med en hængende karakteristik holder strømmen stabil, når lysbuens længde varierer. Elektrodeklassen betyder mere, end de fleste købere forventer: 6013 er let at slå og genanvende til almindeligt arbejde, 6010 og 6011 giver en kraftig, dybtgravende bue på snavset stål, og 7018 er en lav-brint elektrode, der skal holdes tør i et opvarmet koger eller bages efter producentens tidsplan. Hver pindperle koster dig også slaggefjernelse, og den flisningstid er en rigtig arbejdskraft i ethvert omkostningsoverslag.
Side-by-side sammenligning
MIG vinder på fart og finish, stick vinder på tolerance over for forhold, og de to er tættere på, end de fleste tror på styrke.
Typiske intervaller for 200 til 250 A klasse maskiner på blødt stål; reelle værdier skifter med tråd- eller elektrodediameter, gasblanding og fugeforberedelse. | Faktor | MIG | Stick |
| Forbrugsvarer | Solid eller fluskernet tråd på en spole | Fluxbelagte elektroder, 2,5 til 5 mm |
| Afskærmning | Gasflaske, regulator og flowmåler | Indbygget i elektrodebelægningen |
| Deponeringshastighed | Omtrent 2 til 4 kg i timen i sprøjteoverførsel | Omtrent 1 til 2,5 kg i timen, begrænset af elektrodestørrelsen |
| Praktisk minimumstykkelse | Cirka 0,8 mm med omhu | 1,5 til 2 mm før risikoen for gennembrænding stiger |
| Penetrationsform | Bred og lavvandet i kortslutning; dybere i spray | Smal og dyb, især med celluloseelektroder |
| Oprydning | Fjernelse af let sprøjt, lejlighedsvis stålbørstning | Slaggeflisning ved hver gang |
| Vind og vejr | Fattige uden husly | Godt, skjoldet er selvgenereret |
| Læringskurve | Kortere; maskinen tilfører spartelmasse til dig | Længere; buelængde og vandringsvinkel er manuelle færdigheder |
| Stillinger | Stærk flad og vandret, bearbejdelig lodret ned på tynd plade | Stærk i alle positioner inklusive lodret op og over hovedet |
| Fyldningseffektivitet | Omkring 95 procent af tråden bliver til svejsemetal | Omkring 60 til 70 procent efter stubtab og sprøjt |
| Ekstra driftsomkostninger | Afskærmning gas and regulator rental | Elektrodestumper og slaggefjernelsesarbejde |
Hvor MIG vinder i en rigtig butik
MIG betaler sig selv først i enhver butik, der svejser tyndt materiale i volumen.
- Metalplader og let fremstilling: kontinuerlig ledning plus lav varmetilførsel holder forvrængning håndterbar på 1 til 3 mm paneler.
- Rene, præsentable perler: ingen slagger betyder én gang med en stålbørste i stedet for en flishammer og en børste.
- Begyndergennemstrømning: en nyansættelse kan producere acceptable kortslutningsperler inden for en dags praksis, hvilket betyder noget, når arbejdsomsætningen er høj.
- Automatisering og fastgørelse: En konstant trådfremføring er langt lettere at montere på en søjle og bom, en traktor eller en robot end et forbrugsmateriale, der forkortes for hver gang.
- Rustfrit og aluminium: Med den korrekte gasblanding og en push-teknik håndterer MIG begge dele, mens det er upraktisk at holde på tyndt aluminium.
Hvor Stick Still slår MIG
Stick forbliver standard på stedet, fordi den tåler alt, hvad et værksted ikke gør: vind, snavs, fugt og forsømmelse.
- Udendørs og forhøjet arbejde: ingen gasskærm at forskyde, så en brise holder op med at være en defektkilde.
- Forurenet plade: mølleskala, rust og gammel maling brændes tilbage af buen i stedet for at blive fanget som porøsitet.
- Strøm og bærbarhed: en lille inverter kører fra en generator eller en lang forlængerledning, og der er ingen flaske at transportere.
- Multi-pass arbejde med tyk sektion: store elektroder når ind i hjørner og affasninger, hvor en pistoldyse ikke passer.
- Lodrette op- og overliggende led: Hurtigfrysende slagger holder vandpytten på plads, hvor tyngdekraften bekæmper dig.
- Lave kapitalomkostninger: Et dygtigt pindsæt koster en brøkdel af et MIG-sæt med gas, regulator og trådføder.
Penetration og ude af position virkelighed
MIG trænger tilstrækkeligt igennem, men dybden afhænger af overførselstilstand snarere end af procesnavnet.
Kortslutning MIG er en kold proces af natur: Tråden rører ved vandpytten, klemmer af og afsætter metal med begrænset smeltedybde, hvorfor manglende fusion er den klassiske MIG-defekt på plade over 6 mm. Sprayoverførsel ændrer billedet, fordi lysbuen er stabil og strømmen høj nok til at smelte sidevægge ordentligt sammen, men det er stort set en flad og vandret teknik. Stickelektroder, især cellulosetyper, koncentrerer strømmen i en smal bue, der graver en fingerformet indtrængningsprofil selv på snavset stål.
Til lodret-op-arbejde skal du holde dig til en hurtigfrysende elektrode, så du kan holde en lille vandpyt og klatre støt. MIG kan også svejse lodret op ved at bruge lavere trådfremføringshastighed, en let vævning og en pause ved tæerne, men fejlmarginen er tyndere. Overhead er stick generelt den mere kontrollerbare mulighed, fordi buelængden justeres øjeblikkeligt, mens en MIG-pistol ikke giver dig sådan feedback.
Uanset hvilken proces du vælger, bestemmer den kvalificerede procedure: Ved tryk og konstruktionsarbejde bestemmer svejseprocedurespecifikationen og operatørens kvalifikation accept, ikke procesetiketten på maskinen.
Driftscyklus, strømforsyning og driftsomkostninger
Duty cycle er det tal, der afgør, om en maskine passer til din produktionshastighed, og den er normalt angivet til en flatterende strømstyrke.
Et typisk kompakt MIG-sæt vurderet til 200 A ved 60 procents driftscyklus kan svejse i seks minutter ud af ti ved den strøm, mindre ved højere indstillinger eller i et varmt værksted. Små inverter stick-sæt har ofte 100 procent afgift ved 100 til 130 A, som dækker 3,2 mm elektroder kontinuerligt. Tjek ratingen ved den strømstyrke, du rent faktisk vil bruge, og kontroller indgangsforsyningen: enfasede 230 V-maskiner passer til en lille butik, mens trefasede 400 V-enheder holder bedre spænding under vedvarende belastning.
Placering af udstyr betyder ofte mere end processen
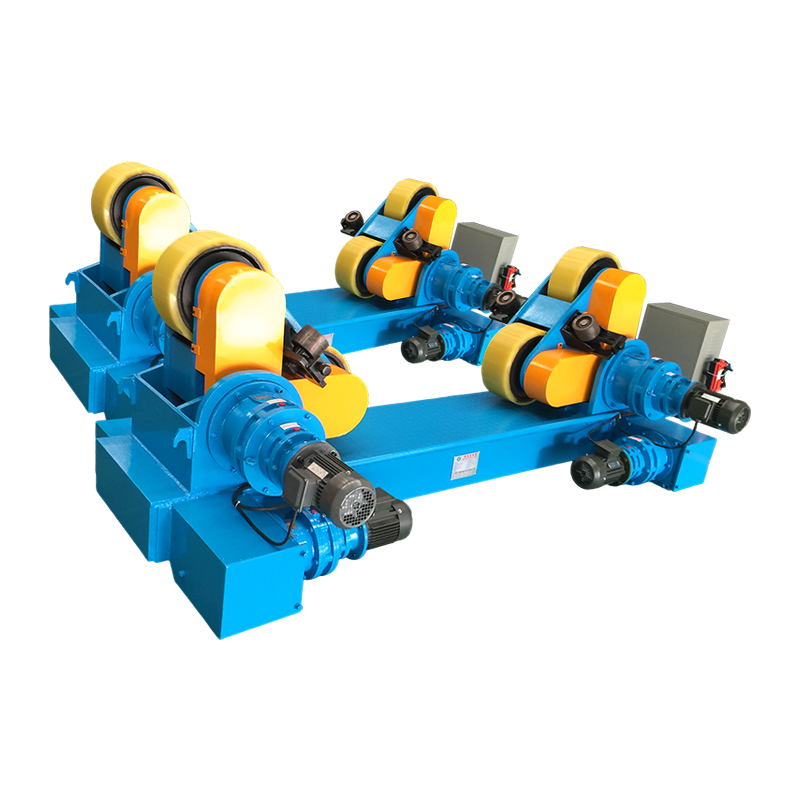
På tanke, rørspoler, aksler og fartøjer giver en rotator eller positioner, der vender leddet til flad position, normalt en større gevinst end omskiftningsprocesser.
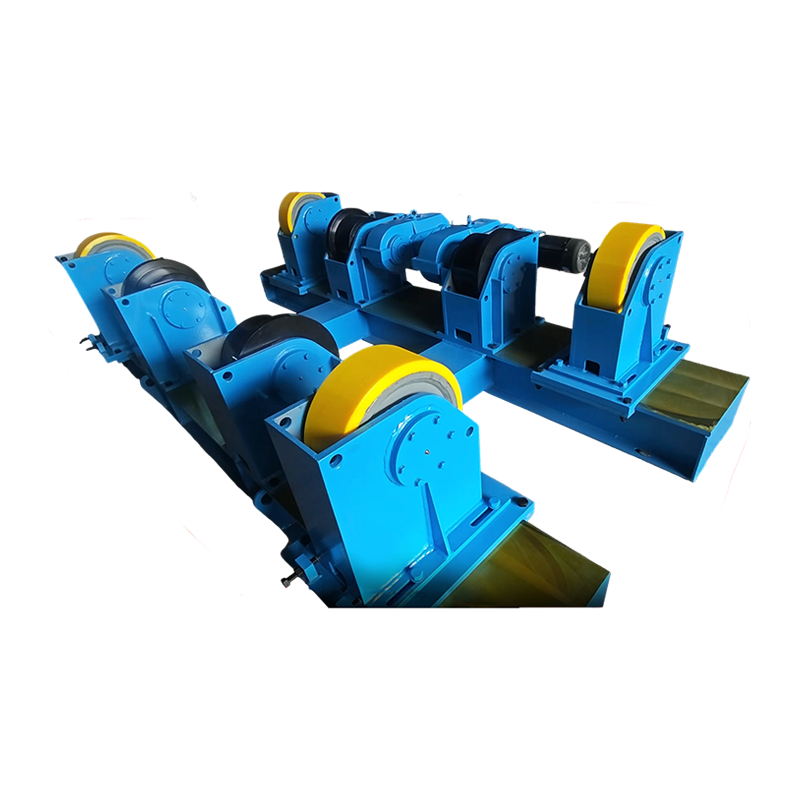
Flad position lader dig køre højere strøm, uden at vandpytten løber væk, hvilket løfter aflejringshastigheden og forbedrer perleprofilen med enten MIG eller pind. Til cylindrisk arbejde holder en motordrevet rotator med anti-drift kontrol en stabil rotationshastighed og stopper emnet med at krybe langs rullerne, så svejsningen forbliver i en konsistent vinkel.
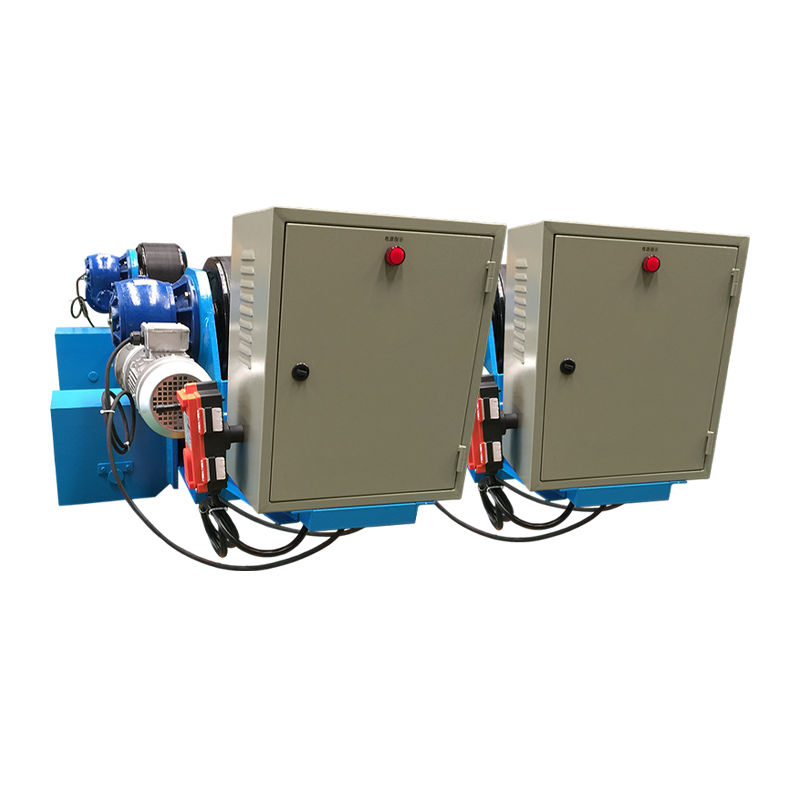 10T justerbar svejserotator med anti-træk kontrol Denne 10-tons justerbare rotator bruger sensor og PLC anti-drift korrektion til at holde stabil rotation under periferisk og langsgående sømsvejsning af cylindriske emner. Se produkt →
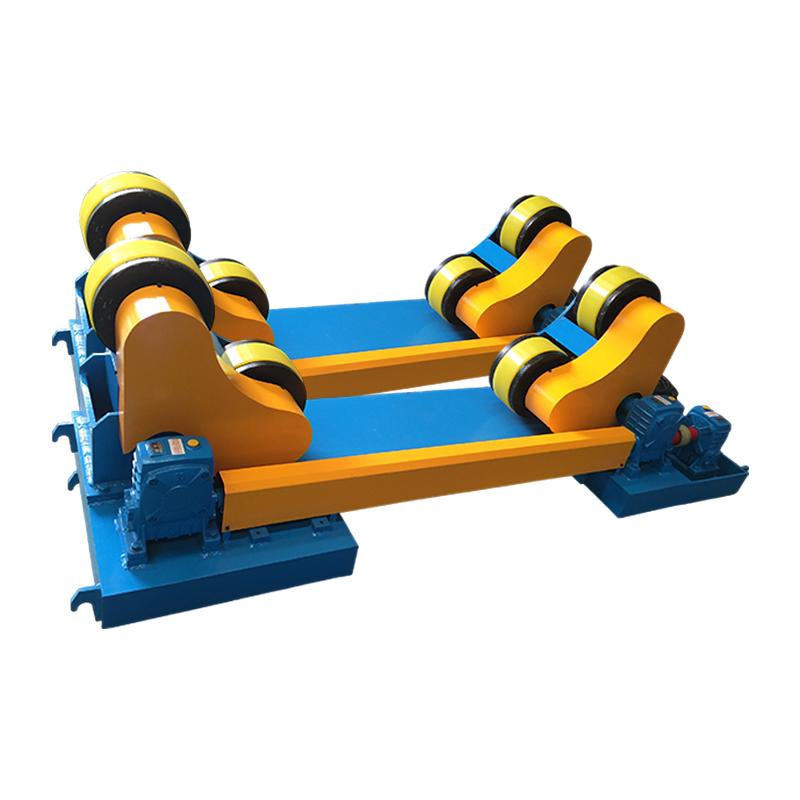
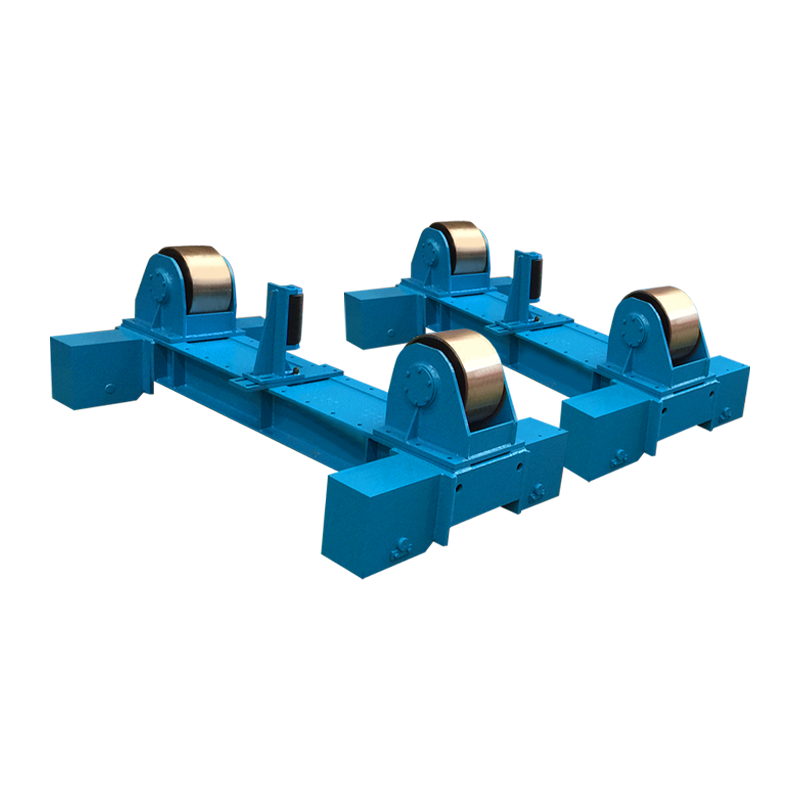
En konventionel positioner tjener samme formål for fabrikerede dele, der har brug for vipning og rotation frem for kontinuerlig drejning, og til tunge fartøjssektioner håndterer en fit-up rotator både justering og rotation, før den første passage lægges.
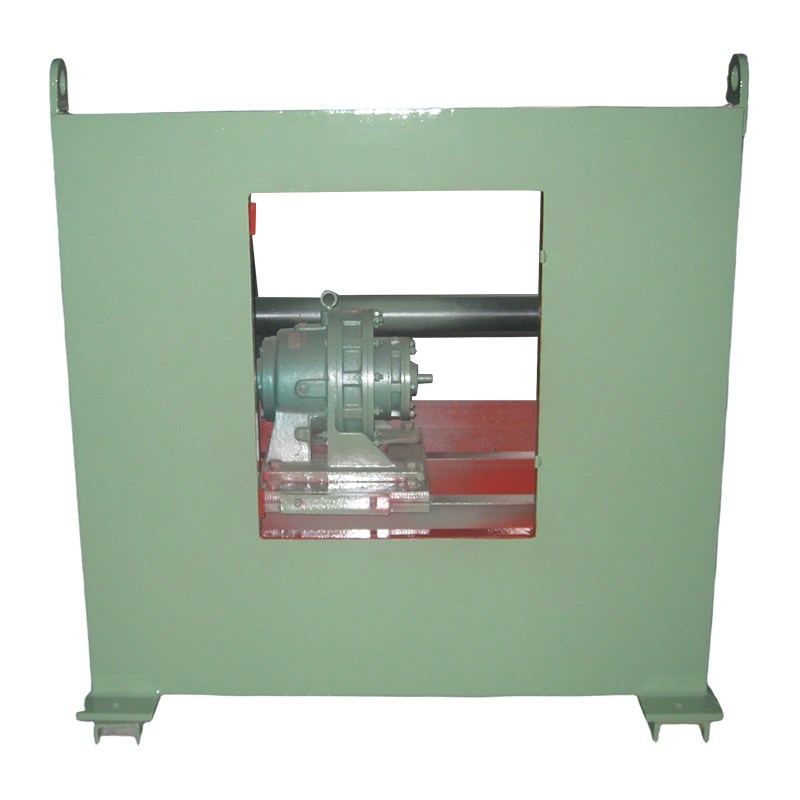 3T konventionel svejsepositioner til fabrikerede dele Denne 3-tons positioner vipper og roterer emner op til 3000 kg for at holde sømmene i flad position med variabel frekvensrotation og fjernbetjening eller fodkontrol. Se produkt →
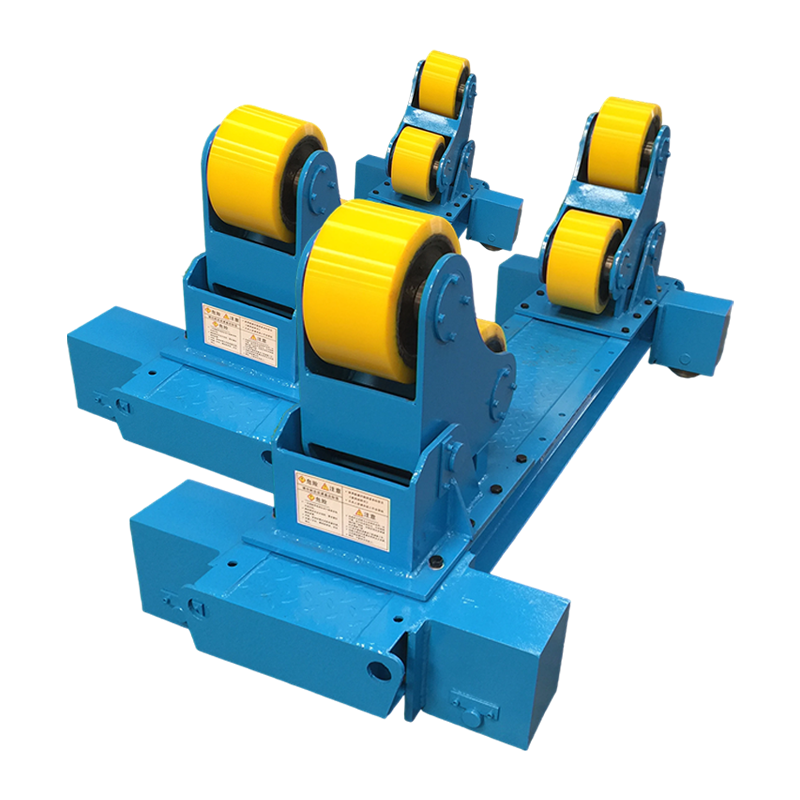
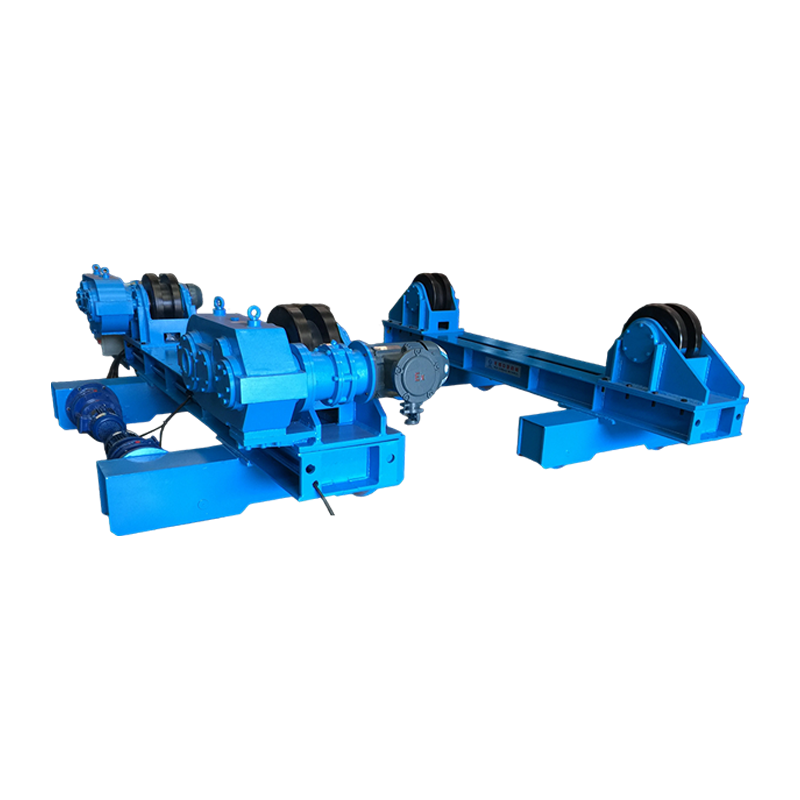
Dimensionering følger emnevægten med en sund margin, og valget mellem selvjusterende, justerbare og fit-up designs afhænger af, hvor meget diametervariation du forventer. Den fulde svejse rotator rækkevidde dækker 1 t til 1000 t klasse belastninger, og den praktiske effekt på tank- og rørfabrikation er dækket i dette kig på hvordan rotatorer skifter tank- og rørfremstilling .
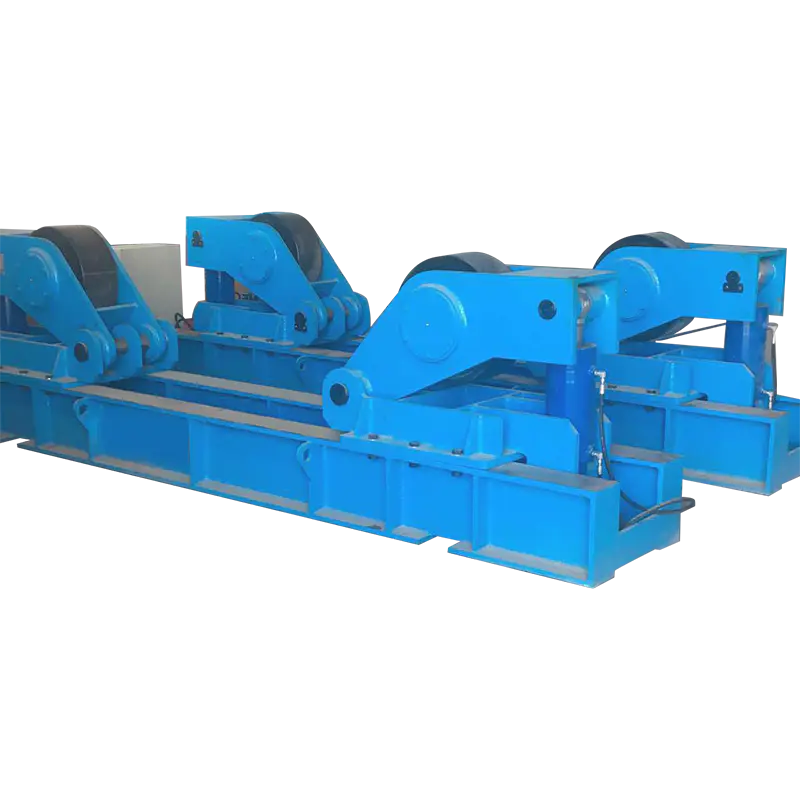 120T Fit-Up svejserotor til store cylindriske emner Denne 120-tons master-slave-rotator understøtter samling og svejsning af store cylindre med justerbar rulleafstand og drev med variabel hastighed til vindtårne og trykbeholdere. Se produkt →
Købstjekliste: Match maskinen til leddet
En kort, ærlig revision af dit eget arbejde slår enhver generisk anbefaling.
- Tykkelsesområde: hvis 70 procent af dine led er under 3 mm, MIG først; hvis de fleste er 8 mm og derover, stift eller fluskerne.
- Placering: indendørs bænk arbejde favoriserer MIG; plads, gård og udendørs montering favoriserer stick.
- Strøm: bekræft forsyningen, afbryderstørrelsen og ledningslængden, før du bestiller en trefaset maskine.
- Forbrugsstoffer: gaspåfyldninger er en logistikkæde, det er elektrodebokse ikke. Tjek, hvad du kan genopbygge lokalt.
- Driftscyklus ved din strømstyrke: kontinuerlig produktion kræver frihøjde, ikke en topværdi.
- Multiproces-fristelse: Et kombinationssæt deler én trådføder og tilføjer stick-kapacitet, men stick-ydeevne på nogle enheder er et kompromis. Test det på dine egne elektroder.
Ofte stillede spørgsmål om MIG vs Stick Welder
Er stavsvejsning stærkere end MIG?
Ingen af processerne er i sagens natur stærkere; en kvalificeret procedure for begge kan overstige basismetalstyrken. Stick er mere tolerant over for forurening og giver dybere penetrering på tykt, snavset stål, mens en dårligt indstillet kortslutnings-MIG-perle på pladen er det sted, hvor manglende fusion normalt opstår.
Kan en MIG-maskine også køre stikelektroder?
Kun multiprocesmaskiner med en dedikeret stick-tilstand og den korrekte outputkarakteristik. Et standard MIG-only sæt har en konstant spændingsforsyning, der er uegnet til stikelektroder.
Hvad er nemmere at lære, MIG eller stick?
MIG er lettere for de fleste begyndere, fordi maskinen tilfører fyldstof, og lysbuen forbliver tændt. Stick kræver uafhængig kontrol af buelængde, vandringsvinkel og hastighed, så forvent flere ugers træning, før perlerne er konsistente.
Hvilken proces passer bedre til tykt stål?
Begge arbejder over 10 mm, men den praktiske rute adskiller sig. Stick bruger store elektroder og flere gennemløb med slaggefjernelse mellem dem; MIG i sprayoverførsel eller fluxkernet trådaflejringer hurtigere med færre stop.
Har jeg brug for beskyttelsesgas til MIG?
Massiv tråd kræver gas, normalt en argon- og CO2-blanding, eller lige CO2 for dybere penetration på kulstofstål. Selvafskærmet flux-kernet wire løber uden flaske og tåler vind, hvilket gør det til det praktiske udendørs alternativ at holde fast.
Hvad koster mindre at køre?
Driftsomkostningerne afhænger af din blanding af arbejdskraft, gas og fyldstof. Massiv tråd omdanner omkring 95 procent af sin vægt til svejsemetal mod omkring 60 til 70 procent til stift, men gas, regulatorudlejning og flaskehåndtering tærer på den fordel ved arbejde med lavt volumen.
Vælg den proces, der matcher de samlinger, du oftest svejser, og brug derefter det resterende budget på positioneringsudstyr, der holder disse samlinger flade og gentagelige. Et beskedent MIG-sæt på et roterende emne vil udproducere en større maskine, der bekæmper tyngdekraften, og et pindsæt med en god positioner vil gøre det samme på tungt fartøjsarbejde. Beslut med tykkelse, placering og arbejdscyklus foran dig, og MIG versus stick-argumentet løser sig normalt på få minutter.