Ja – rustfrit stål kan svejses med succes, og de fleste fabrikationsforretninger har allerede udstyret til at gøre det. Materialet er ikke skrøbeligt eller "usvejsbart"; det straffer simpelthen dårlig forberedelse mere end blødt stål gør. Rustfrit stål er en stållegering med mindst 10,5 % krom, som danner et passivt oxidlag, der modstår korrosion. Dette lag er også grunden til, at varme, forurening og valg af fyldstof betyder så meget: En forsvarlig svejsning skal bevare korrosionsbestandigheden, ikke bare forbinde to stykker.
Det praktiske svar er, at svejsbarheden afhænger af karakteren, processen og servicemiljøet. Austenitiske kvaliteter som 304L og 316L er almindelige i tanke, rør, fødevareudstyr og arkitektonisk arbejde. Ferritiske, martensitiske og duplex-kvaliteter opfører sig forskelligt, så proceduren bør matche det faktiske uædle metal i stedet for en generisk "rustfri" etiket.
Hvilke svejseprocesser fungerer for rustfrit stål?
TIG-, MIG- og stavsvejsning arbejder alt sammen på rustfrit stål; det rigtige valg afhænger af tykkelse, finish og produktionsvolumen. TIG giver den reneste kontrol på tynde plader og rørrødder, MIG er hurtigere til produktionsarbejde, og stick forbliver nyttig til feltreparationer og tungere sektioner.
| Proces | Typisk rustfrit arbejde | Praktisk tykkelsesområde | Butiksnote |
|---|---|---|---|
| TIG / GTAW | Tyndt ark, rørrødder, sanitetsrør, præcisionssamlinger | Cirka 0,5-6 mm | Reneste lysbuekontrol; langsommere rejsehastighed |
| MIG / GMAW | Produktionssvejsning, rammer, tanke, tykkere plade | Cirka 1-12 mm | Hurtig aflejring; har brug for den korrekte rustfri tråd og gasblanding |
| Stick / SMAW | Reparationsarbejde, markfabrikation, tungere plade | Cirka 2-12 mm | Mere slaggerensning; mindre velegnet til tyndt kosmetisk arbejde |
| SAW | Tung plade og lange lige sømme | Normalt 8 mm og derover | Høj aflejring; ikke en tyndpladeproces |
Modstandssvejsning og lasersvejsning bruges også til rustfrit i specifikke produktionsindstillinger, men de kræver udstyr og procedurer bygget op omkring materialet. Til generel fremstilling dækker TIG og MIG det meste af rustfrit arbejde.
Fyldmetal og beskyttelsesgas: Match basismetallet
Brug en fyldstof, der matcher basismetallets korrosionsklasse, ikke hvad der allerede er i føderen. En 304L del skal normalt bruge ER308L fyldstof, mens 316L arbejde kræver ER316L. Brug af blødt ståltråd kan give en svejsning, der ser acceptabel ud i starten, men aflejringen vil ruste og kan svigte ved ætsende brug.
| Uædle metal eller samling | Typisk fyldstof | Årsag |
|---|---|---|
| 304 / 304L | ER308L | Matcher den generelle korrosionsbestandighed og kulstoffattige formål |
| 316 / 316L | ER316L | Giver molybdæn til kloridholdig service |
| 304 rustfrit til blødt stål | ER309L | Højlegeret fyldstof hjælper med at tolerere fortynding fra kulstofstålsiden |
| Duplex rustfri | ER2209 eller matchende dupleksfylder | Understøtter den afbalancerede ferrit-austenit-mikrostruktur |
Beskyttelsesgas påvirker også farve, penetration og korrosionsbestandighed. TIG bruger normalt argon. MIG bruger ofte en argon-rig blanding med en lille mængde ilt eller en tri-mix, afhængigt af proceduren. CO2-tunge blandinger kan øge kulstofoptagelsen og reducere korrosionsbestandigheden i nogle austenitiske svejsninger, så bekræft gasspecifikationen før produktion.
Varmetilførsel, forvrængning og korrosionsbestandighed
Hold varmetilførslen lav og interpass-temperaturen under ca. 150°C (302°F) for austenitisk rustfrit; ukontrolleret varme er den mest almindelige årsag til, at en sund svejsning ikke fungerer. Rustfrit ekspanderer og leder varme anderledes end blødt stål, så overdreven varme kan forårsage vridning, varmefarve og tab af korrosionsbestandighed.
I området omkring 425-850°C kan standard 304 og 316 danne chromcarbider ved korngrænser. Det reducerer det chrom, der er tilgængeligt for at beskytte overfladen, en tilstand, der ofte kaldes sensibilisering. Kulstoffattige "L"-kvaliteter og stabiliserede kvaliteter reducerer risikoen, men de undskylder ikke dårlig varmekontrol. Brug stringer-perler, overspringssvejsning, backstep-sekvenser, kobberbagside og veltilpassede armaturer for at begrænse forvrængning.
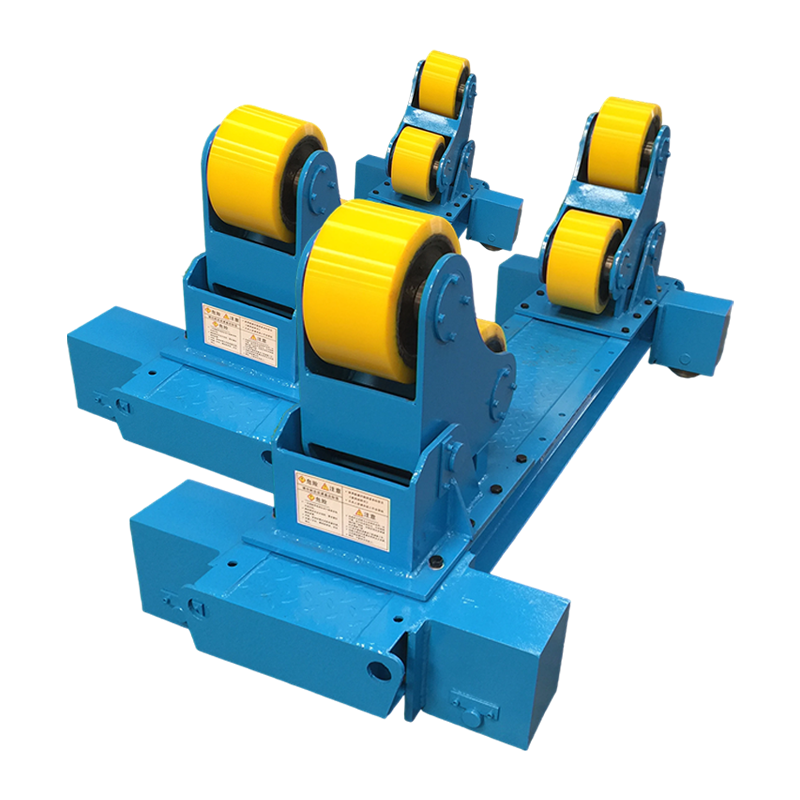
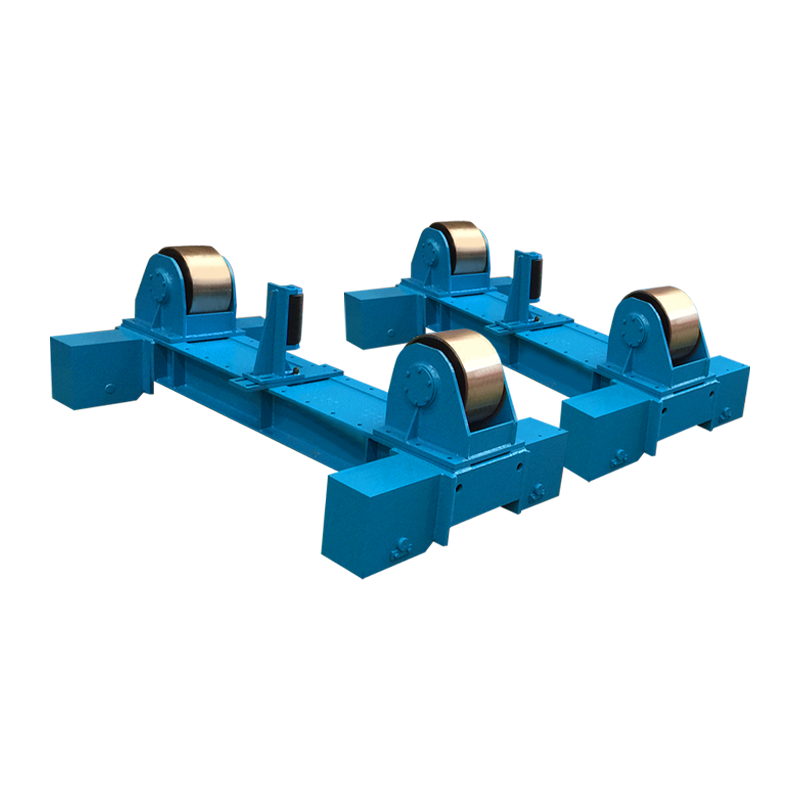
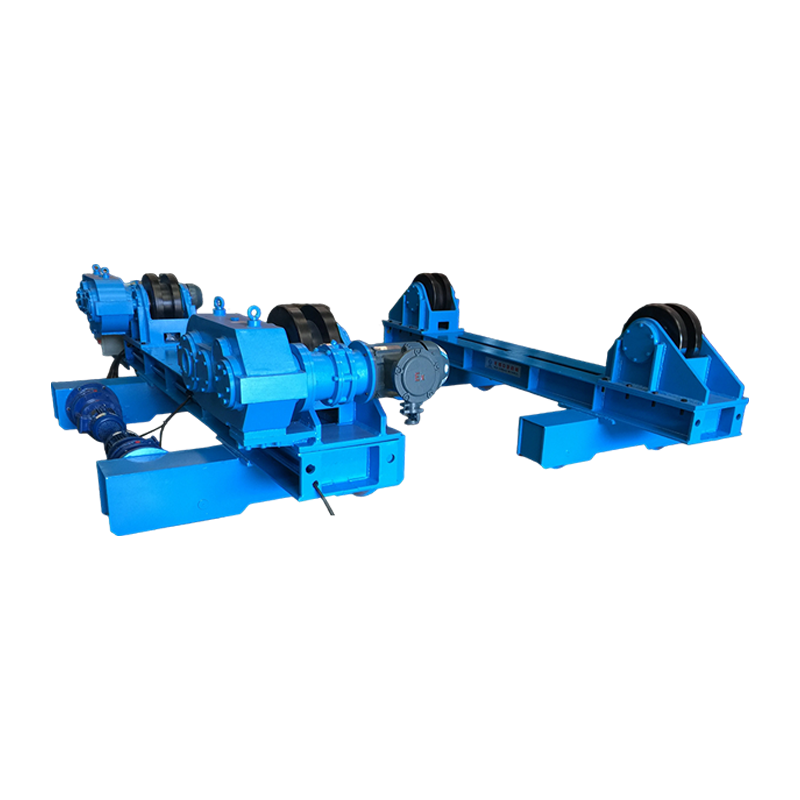
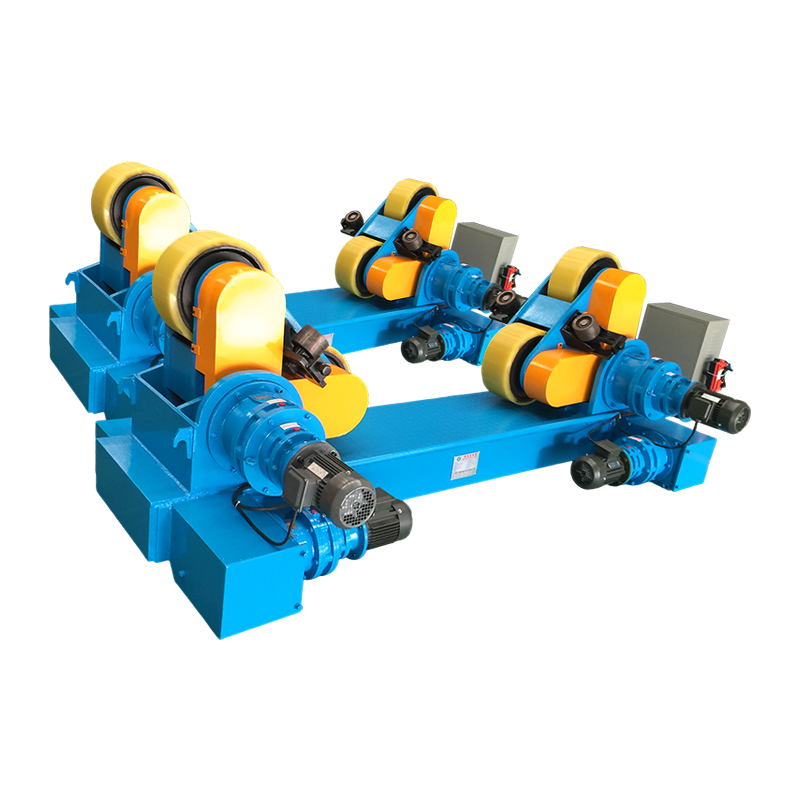
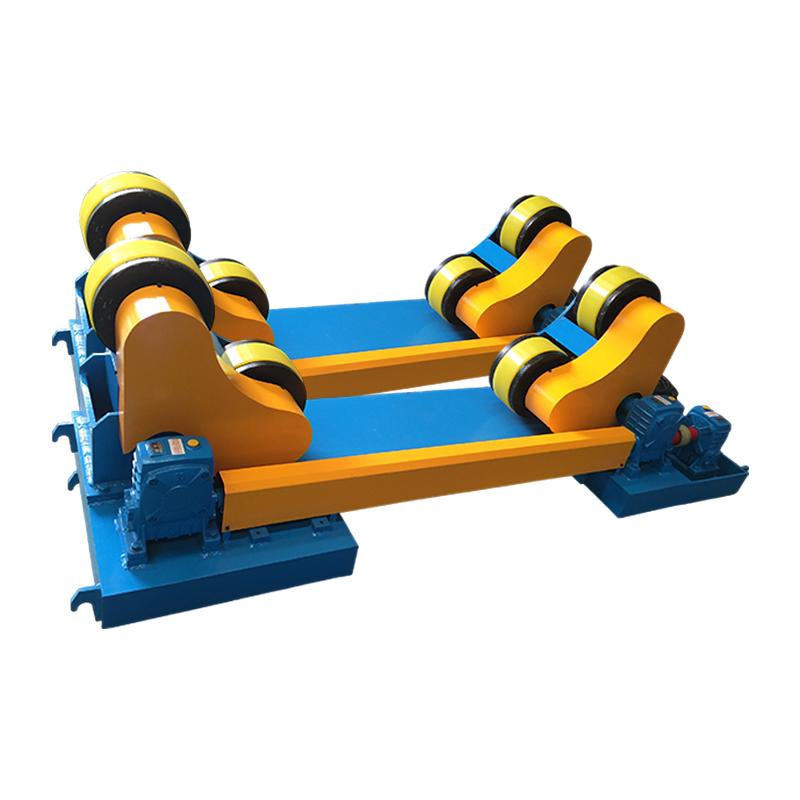
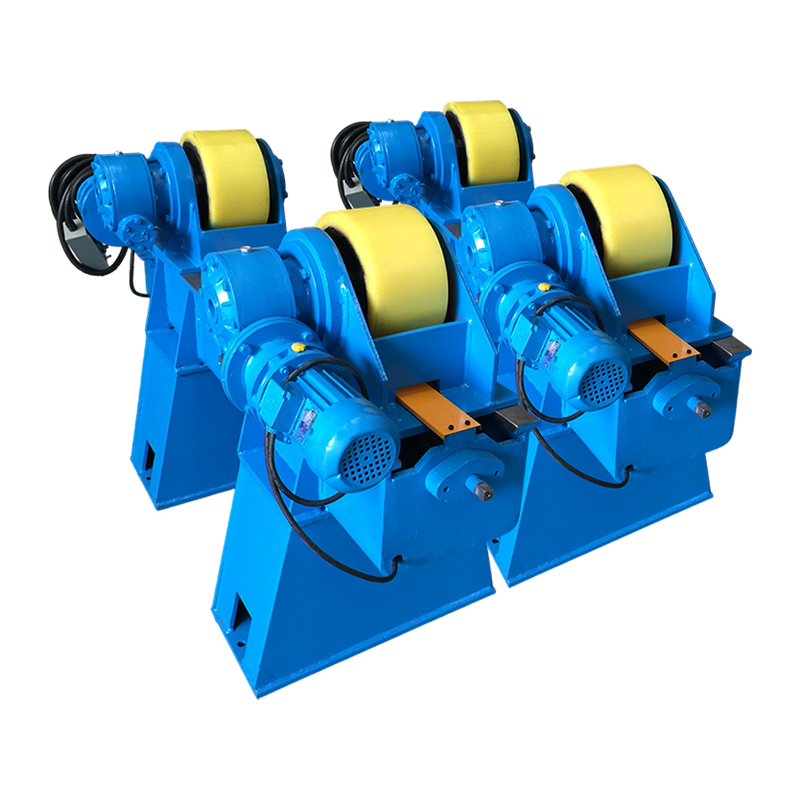
For rør- og tankskaller holder en svejserotator delen drejende med en konstant hastighed, så buen forbliver i flad eller vandret position. Denne konsistens betyder noget på rustfrit stål, fordi ændringer i rejsehastigheden viser sig som ændringer i varmetilførslen. For et nærmere kig på ansøgningen, se svejse rotatorer i tank og rørværk .
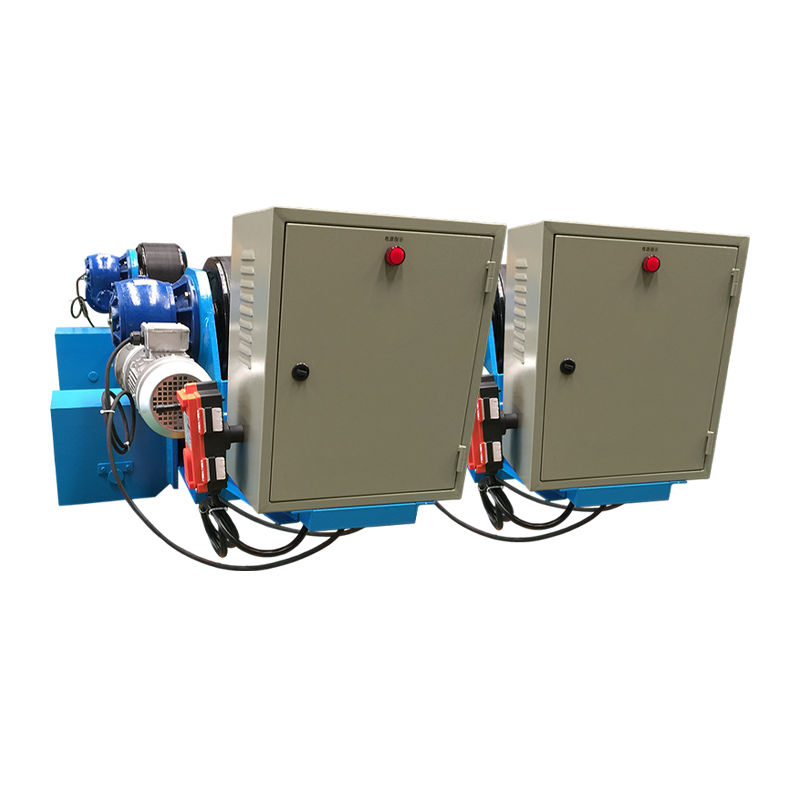 10T justerbar svejserotator med anti-træk kontrol 10-tons justerbar svejserotator med sensorbaseret anti-drift kontrol til stabil positionering af cylindriske og oblate emner under sømsvejsning. Se produkt →
En rotator med anti-drift kontrol er nyttig på lange sømme, hvor skallen forsøger at gå. Målet er ikke blot at dreje delen, men at holde en gentagelig svejseposition, mens operatøren fokuserer på buelængde, gasdækning og rejsehastighed.
Forberedelse og rengøring afgør svejsekvaliteten
Rengør rustfrit stål umiddelbart før svejsning; kontaminering er den førende årsag til porøsitet, misfarvning og korrosionsfejl. Olie, fedt, fugt, maling, markør, klæbemiddel og kulstofstål kan alle beskadige svejseoverfladen eller indføre porøsitet.
- Brug en dedikeret rustfri stålbørste; kulstofstål børster kan efterlade jernpartikler, der ruster.
- Tør samlingen og sparteltråden af med acetone eller alkohol og lad den tørre.
- Fjern mølleskala, oxid og kraftig varmefarve fra svejsezonen før svejsning, når proceduren kræver det.
- Rygrør og rør med argon, når fuld gennemtrængning er nødvendig, og bagsiden vil blive udsat for ætsende service.
- Hold pasformen stram og ensartet; store mellemrum tvinger svejseren til at tilføje mere varme og fyldstof.
Rengør misfarvning og varmefarve efter svejsning, når specifikationen kræver det. Bejdsning og passivering genopretter det passive lag på mange rustfrie fabrikationer, især inden for fødevarer, farmaceutiske og marine tjenester.
Almindelige defekter og praktiske rettelser
De fleste rustfri svejsedefekter kommer af tre årsager: forurening, overdreven varme og mistet gasdækning. Rettelsen er normalt proceduremæssig snarere end en anden maskinindstilling.
| Defekt | Sandsynlig årsag | Praktisk løsning |
|---|---|---|
| Porøsitet | Olie, fugt, træk, lavt gasflow, snavset fyldstof | Rengør samlingen, kontroller gasflowet, afskærm lysbuen, brug tørt fyldstof |
| Vridning | For meget varme, ujævn rækkefølge, dårlig tilpasning | Fastgør delen, brug backstep eller spring over svejsning, reducer strømstyrken |
| Sensibilisering | Længere tid i området 425–850°C | Lavere varmetilførsel, kontroller interpass-temperatur, angiv L-kvalitetsmateriale |
| Varm revner | Dårlig pasform, høj tilbageholdenhed, forkert fyldstofkemi | Brug det specificerede fyldstof, forbedre tilpasningen, reducer tilbageholdenhed, hvor det er muligt |
| Varme farvetone | Ilteksponering ved temperatur | Forbedre gasdækningen, rens bagsiden, rengør og passivér efter svejsning |
Når positioneringsudstyr betaler sig
Positioneringsudstyr betaler sig, når rustfrit arbejde er gentaget, tungt eller kræver en ensartet brændervinkel. En rotator drejer rør, tankskaller og cylindre med en kontrolleret hastighed. En positioner vipper emnet, så svejsningen sidder fladt eller vandret, hvilket er lettere at kontrollere end lodret eller overliggende svejsning.
Til små rustfri enheder giver en servostyret positioner præcis rotation og gentagelig indeksering. Det hjælper, når flere dele har brug for den samme svejsesekvens, og operatøren skal opretholde en stabil brændervinkel. For en oversigt, se svejsepositionere og fremstillingseffektivitet .
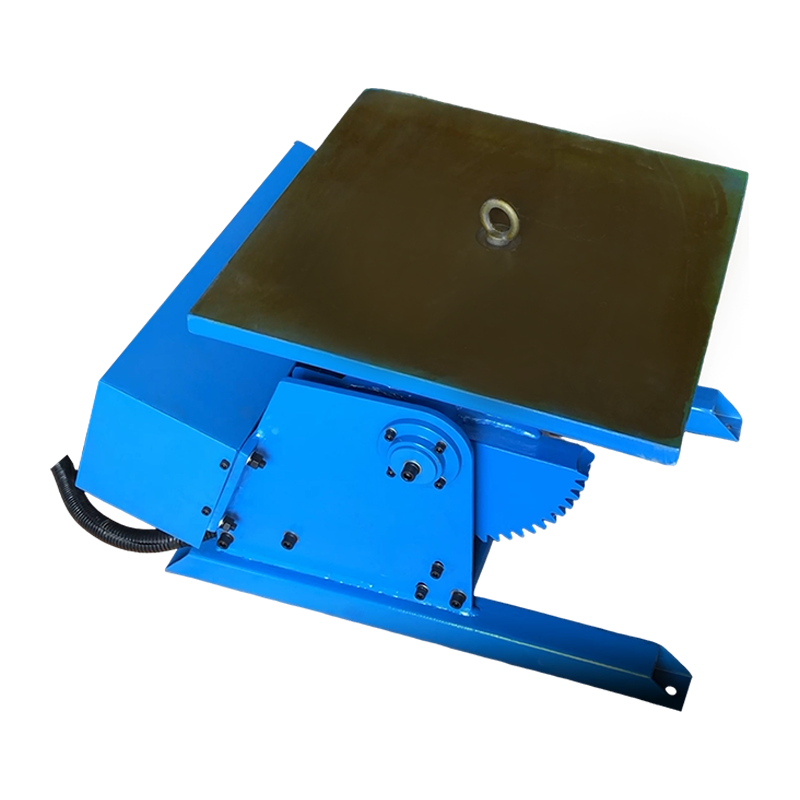 300KG svejsepositioner med servostyring sales@weldnicefactory.com Se produkt →
Til lange langsgående sømme på rustfrie fartøjer holder en TIG-søjle og bom brænderen, mens emnet eller slæden bevæger sig med en kontrolleret hastighed. Dette er især nyttigt, når proceduren kræver ensartet buelængde og begrænset operatørbevægelse.
 TIG-søjle- og bomsvejsestøtte TIG-søjle og bom til præcis brænderpositionering, bevægelse og oscillation på tyndvæggede og præcisionskomponenter, inklusive rustfrie fartøjssømme. Se produkt →
Ofte stillede spørgsmål
Kan du svejse rustfrit stål med en MIG-svejser?
Ja, en MIG-svejser kan svejse rustfrit stål, når den er udstyret med rustfri sparteltråd og en passende argon-rig beskyttelsesgas. Mild ståltråd og en CO2-tung gasblanding vil ikke give samme korrosionsbestandighed, selvom svejsningen ser acceptabel ud.
Kan du svejse rustfrit stål til blødt stål?
Ja, rustfrit stål kan svejses til blødt stål, almindeligvis med ER309L fyldstof og kontrolleret fortynding. Samlingen er praktisk til strukturelle eller ikke-kritiske applikationer, men den matcher muligvis ikke korrosionsydelsen af en fuldt rustfri svejsning.
Skal rustfrit stål forvarmes?
De fleste austenitiske rustfrie kvaliteter behøver ikke forvarmning og bør generelt ikke overophedes. Ferritiske og martensitiske kvaliteter kan kræve forvarmning eller varmebehandling efter svejsning afhængigt af kvalitet og procedure, så følg den kvalificerede svejseprocedure i stedet for en generel regel.
Hvorfor ruster min rustfri svejsning?
En rustfri svejsning ruster, når det passive lag er beskadiget, eller aflejringen er forurenet. Almindelige årsager omfatter kulstålbørster, fyldstof i blødt stål, dårlig gasdækning, kraftig varmefarve, fugt og manglende rengøring eller passivering af den færdige svejsning.
I praksis kommer vellykket rustfri svejsning ned til et lille sæt kontrolelementer: match fyldstoffet, hold varmen inden for proceduren, rengør samlingen, beskyt svejsningen med den rigtige gas, og brug positioneringsudstyr, når det forbedrer konsistensen. Materialet er svejsbart - men det belønner disciplineret butikspraksis.