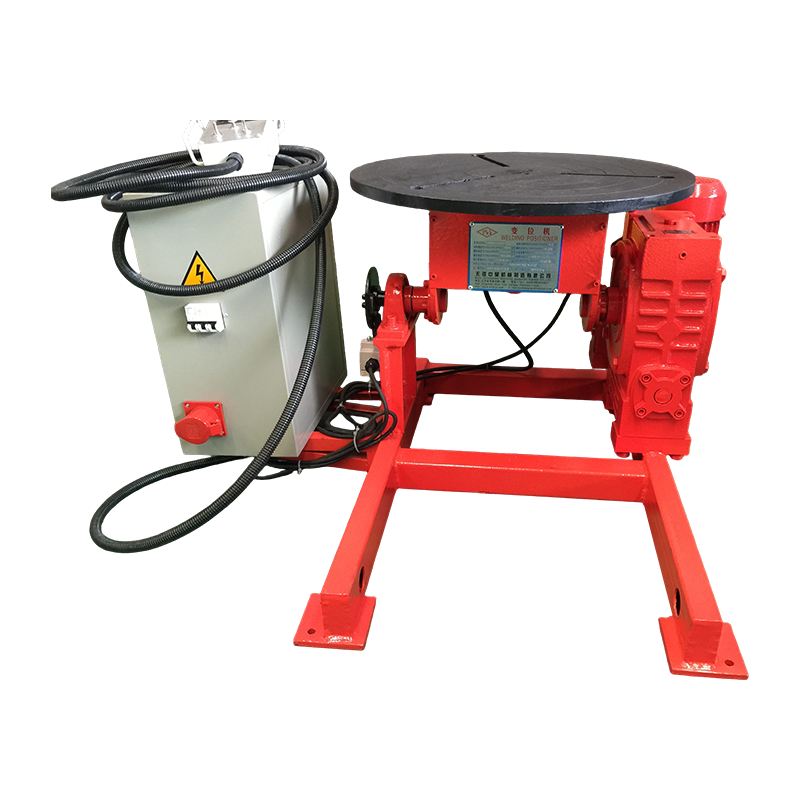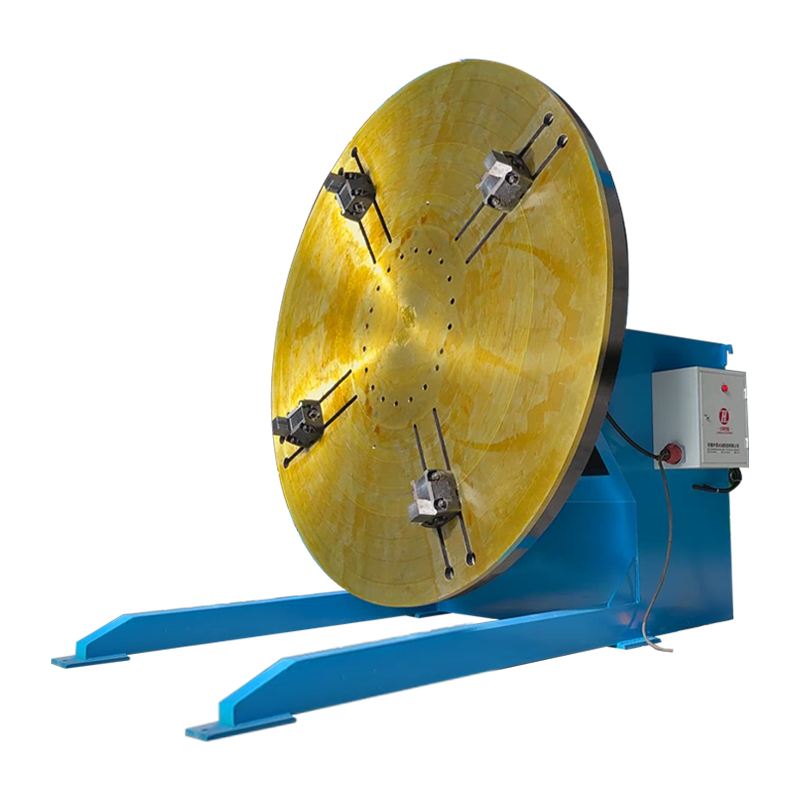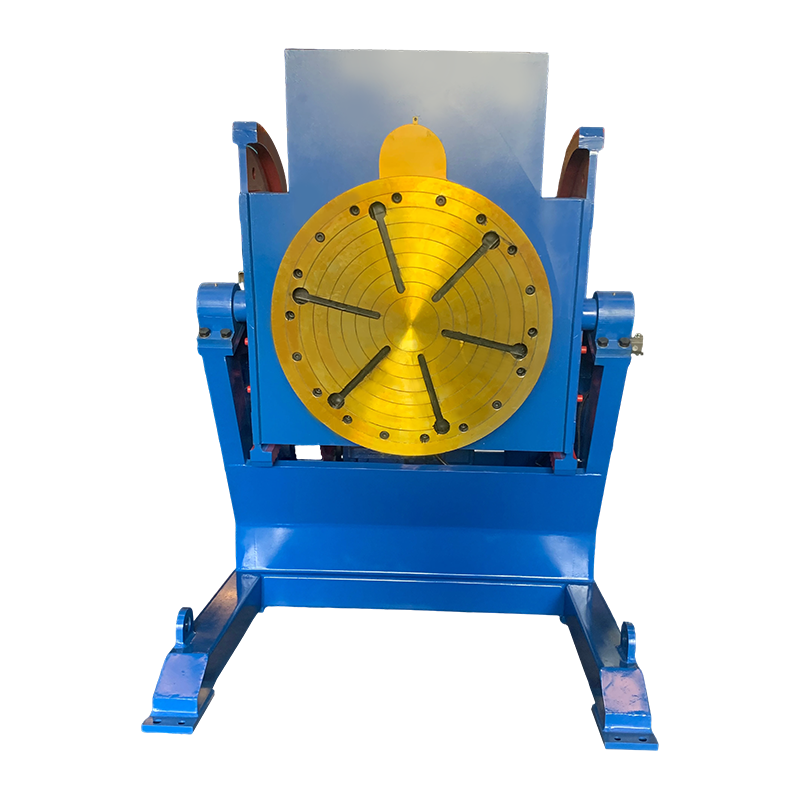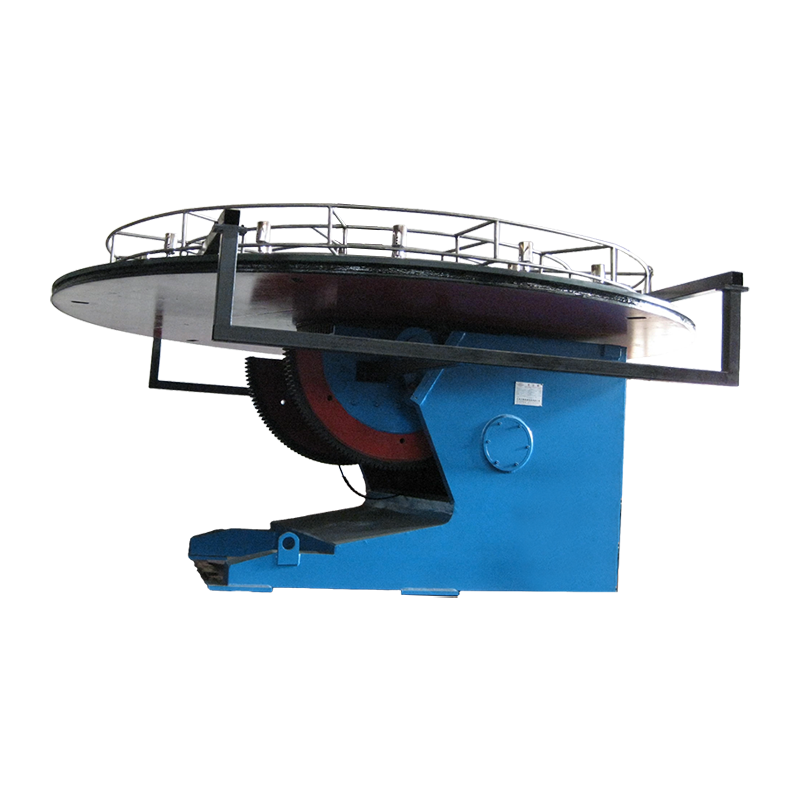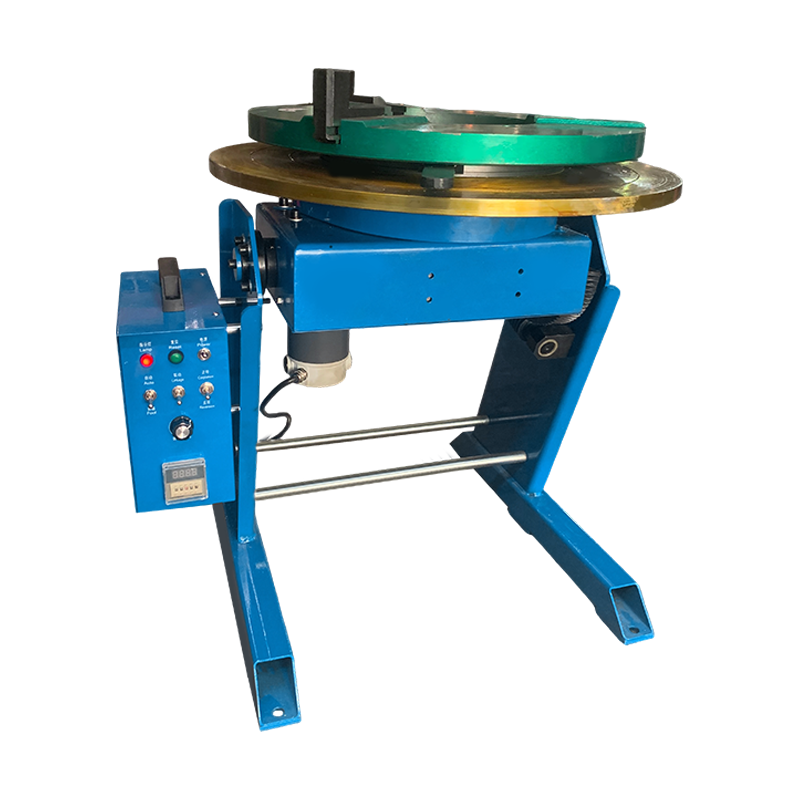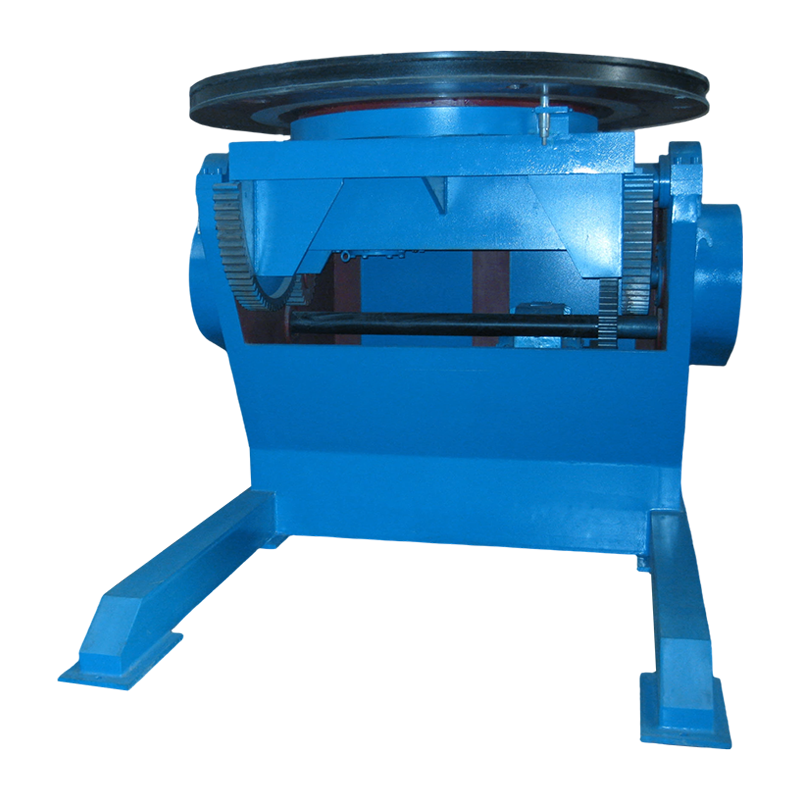
An automatisk svejsepositioner er en motoriseret mekanisk enhed, der holder, roterer og vipper et emne under svejsning, hvilket sikrer, at svejsefugen forbliver i den optimale flade eller vandrette position. Ved at eliminere manuel repositionering og reducere ikke-buetid kan den øges samlet set svejseeffektivitet med 40 % til 60 % sammenlignet med manuelle positioneringsmetoder ifølge fabrikationsproduktivitetsundersøgelser.
1. Forståelse af kernefunktionen af en automatiseret svejsepositioner
På sit mest grundlæggende niveau er en automatisk svejsepositioner løser en vedvarende udfordring inden for metalfremstilling: behovet for at svejse komplekse samlinger fra flere vinkler, samtidig med at svejsekvaliteten og operatørsikkerheden opretholdes. Enheden består af et motordrevet arbejdsbord monteret på en vippebase, styret gennem en programmerbar grænseflade, der tillader præcis rotation og vinkelpositionering.
Det operationelle princip er ligetil, men alligevel kraftfuldt. Et emne fastgøres til positionsgiverens frontplade ved hjælp af klemmer eller en borepatron. Operatøren bruger derefter en kontrolpendel eller fodpedal til at rotere delen, hvilket bringer hvert svejseområde i den ideelle flade position - typisk inden for en 15-graders tolerance fra vandret. Denne tyngdekraftsstøttede orientering tillader det smeltede svejsebad at flyde jævnt, hvilket giver stærkere, mere konsistente samlinger med mindre fyldmateriale.
Moderne systemer inkorporerer drev med variabel hastighed, der tillader rotationshastigheder fra så lave som 0,1 omdrejninger i minuttet for præcis tykt snitsvejsning op til 10 omdrejninger i minuttet for højhastigheds periferiske sømme på mindre komponenter. Vippemekanismen tilbyder typisk et område fra 0 til 135 grader, hvilket giver adgang til næsten enhver ledvinkel uden at kræve, at operatøren fysisk skal manipulere emnet.
2. Hvordan en automatiseret svejsepositioner dramatisk forbedrer svejseeffektiviteten
2.1 Reduktion af ikke-bue-tid for at maksimere produktiviteten
Den største enkeltbidragyder til forbedret svejseeffektivitet er den drastiske reduktion i ikke-bue-tid - de perioder, hvor svejsebrænderen ikke aktivt afsætter materiale. Forskning offentliggjort af American Welding Society indikerer, at i manuelle svejseoperationer uden positioneringsudstyr kan lysbuetidsfaktoren, ofte kaldet operatørfaktoren, være så lav som 15 % til 25 % for komplekse samlinger. En fabrikant, der bruger et otte-timers skift manuelt på at håndtere og omplacere tunge stålkomponenter, kan kun opnå to timers egentlig svejsning.
Med en automatisk svejsepositioner , kan operatørfaktoren stige til 45 % til 65 %. I stedet for at stoppe for at løsne, løfte, rotere og genfastgøre en 200-kilogram enhed mellem hver svejsegang, trykker svejseren på en fodpedal for at opnå den ønskede orientering på få sekunder. Over et 2.000-timers arbejdsår oversættes denne forskel til ca. 900 ekstra timers lysbuetid pr. svejsestation – hvilket effektivt fordobler gennemløbet uden at tilføje arbejdskraft.
2.2 Eliminering af manuel håndtering af tungere emner
Manuel repositionering af tunge fabrikationer introducerer både ineffektivitet og sikkerhedsrisiko. En samling, der vejer 150 kg, kan kræve to arbejdere, en brokran og ti minutter til at rotere 90 grader mellem svejsesekvenserne. I denne periode er svejsebuen slukket, svejsningen afkøles, og genstartsprocedurer skal tage højde for korrekt interpass-temperaturkontrol.
An automatisk svejsepositioner med en kapacitet på 500 kg kan rotere det samme emne gennem enhver påkrævet vinkel på under 30 sekunder, styret fuldstændigt af én operatør. Den økonomiske indvirkning er målbar: Hvis man antager en arbejdshastighed på $45 i timen og seks omplaceringsbegivenheder pr. skift, koster den manuelle tilgang omkring $45 i arbejdskraft alene for håndtering - omkostninger, der gentages dagligt på tværs af hver svejsecelle. I løbet af et år med 240 arbejdsdage eliminerer en enkelt positioner næsten 11.000 USD i direkte håndteringslønomkostninger, mens buetiden øges.
2.3 Forbedring af svejsekvaliteten gennem optimal samlingspositionering
Svejsning i flad position giver konsekvent svejsninger af højeste kvalitet med de største afsætningshastigheder. Når en samling er orienteret fladt, hjælper tyngdekraften med at forme svejsebassinet, hvilket tillader brugen af elektroder med større diameter eller højere trådfremføringshastigheder uden at risikere underskæring, overlapning eller manglende sammensmeltning. American Welding Societys strukturelle svejsekode anerkender, at flad positionssvejsning tillader højere varmetilførselsparametre sammenlignet med vertikale eller overliggende positioner, hvilket resulterer i dybere penetration og hurtigere rejsehastigheder.
An automatisk svejsepositioner gør hvert led til et fladt led. Overvej en rør-til-flange-samling, der kræver en 360-graders perifer svejsning. Uden en positioner skal svejseren bevæge sig gennem flade, lodrette og overliggende positioner, når de bevæger sig rundt i røret. Med en positioner roterer røret kontinuerligt, mens brænderen forbliver fast i klokken 12-positionen, hvilket bevarer optimal vandpytkontrol hele vejen igennem. Testdata fra fabrikationsfaciliteter viser, at denne tilgang øger aflejringshastigheden med 30 % til 50 % for svejsninger i omkredsrør, mens den reducerer svejsefejl med op til 70 %.
2.4 Forbedring af konsistens i gentagen produktionssvejsning
I produktionsmiljøer, hvor identiske samlinger svejses gentagne gange, bliver konsistens en primær kvalitetsmåling. En dygtig manuel svejser introducerer uundgåeligt subtile variationer i kørehastighed, brændervinkel og vævemønster fra den ene del til den næste. Mens en meget erfaren svejser kan opretholde en bemærkelsesværdig konsistens, skaber den iboende variation af fuld manuel positionering muligheder for dimensionsdrift.
An automatisk svejsepositioner kombineret med en mekaniseret svejsevogn eller endda en manuelt styret brænder reducerer denne variation betydeligt. Positioneren giver den samme rotationshastighed og orientering for hver del i en batch. Når den er indstillet til at rotere ved 0,8 rpm for en 12-millimeters kantsvejsning, modtager hver samling identiske periferiske bevægelser. Data fra kvalitetskontrolregistreringer i fremstilling af tungt udstyr indikerer, at inkorporering af automatiseret positionering reducerer svejsedimensionelle toleranceafvigelser med 40 % til 55 %, hvilket minimerer behovet for eftersvejsning eller efterbearbejdning.
2.5 Reduktion af omarbejdningsomkostninger og materialespild
Omarbejdning repræsenterer en af de mest betydelige skjulte omkostninger ved svejseoperationer. Fjernelse af en defekt svejsning, klargøring af samlingen igen og gensvejsning kan kræve tre til fem gange arbejdskraft og materialer i forhold til den originale svejsning. Industridata indsamlet af National Institute of Standards and Technologys produktionsudvidelsesprogrammer tyder på, at omarbejdnings- og skrotomkostninger i fabrikationsbutikker uden passende positioneringsudstyr kan overstige 8% af de samlede produktionsomkostninger.
Ved at muliggøre ensartet fladpositionssvejsning med korrekt brændermanipulation, kan en automatisk svejsepositioner adresserer direkte årsagerne til almindelige defekter. Porøsitet forårsaget af forkert brændervinkel, manglende sammensmeltning fra dårlig samlingsadgang og uregelmæssige vulstprofiler fra positionssvejsning er væsentligt reduceret. Butikker, der integrerer automatiseret positionering i deres arbejdsgange, rapporterer typisk ombearbejdningshastighedsreduktioner fra intervallet 6 % til 8 % ned til under 2 %, hvilket giver direkte besparelser i arbejdskraft, beskyttelsesgas, fyldmetal og slibematerialer.
2.6 Forbedring af operatørsikkerhed og reduktion af træthed
Svejsning i akavede positioner – over hovedet, lodret eller trange kvarterer – giver en betydelig fysisk belastning for operatørerne. Muskuloskeletale lidelser tegner sig for en uforholdsmæssig stor andel af fraværsskader blandt svejsere, hvor U.S. Bureau of Labor Statistics rapporterer forekomster på 30 % over produktionsgennemsnittet for svejserelaterede fag. Manuel løft og genplacering af tunge svejsninger øger denne risiko.
An automatisk svejsepositioner gør det muligt for operatøren at arbejde i en komfortabel, siddende eller stående stilling i taljehøjde, med svejseforbindelsen præsenteret flad og tilgængelig. Denne ergonomiske forbedring reducerer træthed, mindsker risikoen for skader og muliggør længere effektive arbejdsperioder. En svejser, der tidligere havde brug for hyppige pauser for at hvile fra overheadarbejde, kan opretholde en ensartet produktion gennem et skift. Den resulterende produktivitetsforøgelse er meningsfuld: en 15 % reduktion i træthedsrelaterede opbremsninger over et otte-timers skift tilføjer ca. 45 minutters produktiv svejsetid dagligt.
3. Nøgleapplikationer på tværs af industrisektorer
Alsidigheden af automatisk svejsepositioners gør dem uundværlige på tværs af en bred vifte af fremstillings- og fremstillingsindustrier. Følgende tabel illustrerer almindelige applikationer og de specifikke effektivitetsfordele, der opnås i hver sektor.
| Industri Sektor | Typisk anvendelse | Primær effektivitetsgevinst |
|---|---|---|
| Fremstilling af tungt udstyr | Gravemaskine bom og arm samlinger | 50 % reduktion i håndteringstid for 500 kg svejsninger |
| Fremstilling af trykbeholdere | Skallens langsgående og omkredsende sømme | 40 % stigning i deponeringshastighed med flad-position SAW |
| Fremstilling af rørspole | Flange-til-rør og rør-til-fitting svejsninger | 60 % reduktion i antallet af svejsedefekter på periferiske samlinger |
| Produktion af bilkomponenter | Akselhuse og ophængsdele | Cyklustid reduceret fra 12 minutter til 7 minutter pr. del |
| Wind Tower Manufacturing | Tårnsektion indvendige og udvendige svejsninger | Operatørfaktor forbedret fra 22 % til 55 % |
Tabel 1: Effektivitetsforbedringer opnået gennem automatiseret svejsepositioneringsintegration på tværs af vigtige industrisektorer, baseret på offentliggjorte casestudiedata fra fabrikationsindustrisammenslutninger og udstyrsproducenter.
4. Sammenligning af manuel positionering med automatiseret positionering: En kvantitativ analyse
Forståelse af den håndgribelige forskel mellem manuel og automatiseret positionering kræver en side-om-side undersøgelse af vigtige præstationsmålinger. Sammenligningen nedenfor fremhæver, hvorfor butikker, der foretager overgangen, typisk opnår et investeringsafkast inden for 12 til 18 måneder.
| Performance Metric | Manuel positionering | Automatiseret svejsepositioner |
|---|---|---|
| Operatørfaktor (Arc-On Time) | 15 % til 25 % | 45 % til 65 % |
| Repositioneringstid pr. begivenhed (150 kg del) | 8 til 15 minutter | 15 til 30 sekunder |
| Rate for svejsedefekter | 6% til 8% af svejsninger | 1% til 2% af svejsninger |
| Afsætningshastighed (FCAW, ækvivalent med flad position) | 2,5 til 3,5 kg i timen | 4,5 til 6,5 kg i timen |
| Der kræves personale til tung montage | 2 til 3 arbejdere | 1 arbejder |
| Årlige omarbejdningsomkostninger (pr. svejsestation) | $8.000 til $15.000 | $1.500 til $3.500 |
Tabel 2: Komparativ analyse af manuel positionering versus automatiserede svejsepositioneringsindikatorer. Data afledt af industribenchmarks, der er udarbejdet af produktionsudvidelsespartnerskabsprogrammer og svejsetekniske referencer, baseret på mellemstore fremstillingsoperationer.
5. Typer af automatiserede svejsepositionere og deres udvælgelseskriterier
Valg af den korrekte konfiguration af automatisk svejsepositioner har direkte indflydelse på effektivitetsgevinsterne i en specifik applikation. Markedet tilbyder flere forskellige kategorier, hver optimeret til særlige emnegeometrier og produktionskrav.
5.1 Enkeltaksede roterende positioneringsanordninger
Enkeltaksede enheder giver rotation omkring en lodret eller vandret akse og repræsenterer det mest almindelige og økonomiske indgangspunkt til automatiseret positionering. En pladespiller med vandret akse med en kapacitet på 300 kilogram og en frontpladediameter på 600 millimeter er typisk for almindeligt fremstillingsarbejde. Disse systemer udmærker sig ved svejsning af periferiske rør, fremstilling af cylindriske beholdere og enhver applikation, der kræver kontinuerlig rotation ved kontrollerede hastigheder. Priserne for en-akset positioneringsmaskiner i industriel kvalitet, der egner sig til produktionsmiljøer, varierer generelt fra $6.000 til $25.000, afhængigt af belastningskapacitet og styringsraffinement.
5.2 To-aksede vip-og-rotationspositioner
To-akse systemer tilføjer en vippemekanisme til det roterende bord, hvilket muliggør sammensat vinkelpositionering. En operatør kan vippe et emne 45 grader og derefter rotere det, hvilket viser filetsvejsesamlinger i en flad position uanset delens geometri. Disse positioneringsanordninger håndterer komplekse strukturelle fremstillinger - beslag, rammer og mangesidede samlinger - hvor en enkelt rotationsakse ikke kan opnå optimal samlingsorientering for hver svejsning. Belastningskapaciteten spænder fra 100 kg for bænk-enheder til over 10.000 kg for tunge fabrikationsceller. Den ekstra akse tilføjer typisk 40 % til 60 % til udstyrsomkostningerne sammenlignet med enkeltaksede modeller med tilsvarende belastningsværdier.
5.3 Headstock-Tailstock-konfigurationer
Til lange, tunge arbejdsemner såsom turbineaksler, rørspoler med stor diameter og strukturelle søjler giver headstock-tailstock-arrangementer støtte i begge ender, mens samlingen roteres. Headstocken indeholder drivmotoren og kontroller, mens tailstock giver en justerbar, frit-spinning støtte. En typisk konfiguration til strukturel fremstilling kan håndtere emner op til 4 meter i længden og 2.000 kg i vægt, roterende med hastigheder fra 0,05 til 5 rpm. Disse systemer er særligt effektive til langsgående afstivningssvejsning og applikationer med lange søm, hvor ensartet rotationshastighed er afgørende for ensartet svejsekvalitet.
6. Integration med robot- og mekaniserede svejsesystemer
An automatisk svejsepositioner fungerer som en kritisk muliggørende teknologi til robotsvejseceller. En robotarm kan på trods af sin fleksibilitet ikke svejse, hvad den ikke kan nå. Ved at montere positioneren som en ekstern akse under koordineret kontrol, opnår robotten evnen til at opretholde optimal brænderorientering, mens arbejdsemnet roterer, hvilket effektivt multiplicerer arbejdshylsteret og tilgængelige samlingskonfigurationer.
I en koordineret robotcelle kommunikerer positionsgiveren og robotten gennem en delt controller. Robotprogrammet specificerer positioneringsvinkler og rotationshastigheder i synkronisering med brænderens bevægelser. Til en periferisk svejsning på en rørknæ roterer positionsgiveren delen, mens robotten udfører et minimalt vævemønster, der opnår afsætningshastigheder på 6 til 8 kg i timen med ensartede perleprofiler. Produktionsdata fra industrielle automationsintegratorer indikerer, at koordinerede positioner-robotsystemer opnår overordnede udstyrseffektivitetsvurderinger, der er 25 % til 35 % højere end robotceller med fast bord, primært på grund af reduceret tomgangstid under delrepositionering.
Halvautomatiske konfigurationer gavner også. En mekaniseret undervandsbuesvejsetraktor monteret over en roterende positioner kan afsætte svejsemetal med hastigheder på over 15 kg i timen til fabrikation af tunge trykbeholdere. Kombinationen af kontinuerlig rotation og ensartet afstandsafstand producerer svejsninger af radiografisk kvalitet i en enkelt passage på materialer op til 50 millimeter tykke.
7. Ofte stillede spørgsmål om automatiserede svejsepositionere
7.1 Hvilken størrelse automatiseret svejsepositioner har jeg brug for til min butik?
Den passende størrelse afhænger primært af den maksimale emnevægt og dimensioner, du regelmæssigt håndterer. Vælg en positioner med en belastningskapacitet på mindst 25 % over dit tungeste forventede emne for at tage højde for de dynamiske belastninger, der påføres under acceleration og deceleration. For et fabrikationsværksted, der svejser strukturelle samlinger på i gennemsnit 200 kg med lejlighedsvise komponenter på 350 kg, giver en toakset positioneringsanordning med en kapacitet på 500 kg tilstrækkelig sikkerhedsmargin. Overvej også tyngdepunktsafstanden fra frontpladen - en 500-kilogram rating ved 150 millimeter fra frontpladen kan reduceres til 250 kilogram ved 300 millimeter på grund af øget bøjningsmoment.
7.2 Hvor lang tid tager det at se et investeringsafkast?
De fleste fabrikationsforretninger opnår tilbagebetaling inden for 12 til 18 måneder alene baseret på forbedringer af arbejdseffektiviteten. En 20.000 dollar positioner, der eliminerer 10 timers ikke-produktiv håndteringstid om ugen til en 45 dollars timeløn, sparer ca. 23.400 dollars årligt i direkte arbejdskraft. Når der tages højde for reducerede omarbejdningsomkostninger, lavere forbrug af forbrugsstoffer fra forbedret deponeringseffektivitet og reducerede krav om arbejdsskadeerstatning fra ergonomiske forbedringer, accelererer det økonomiske afkast ofte til under 10 måneder. Butikker, der producerer arbejde med højt mix og lavt volumen, oplever typisk hurtigere tilbagebetaling end dem med enkle, gentagne samlinger, der kræver minimal omplacering.
7.3 Kan en svejsepositioner bruges til alle svejseprocesser?
Automatiserede svejsepositionere er kompatible med alle større lysbuesvejseprocesser, herunder gasmetalbuesvejsning, fluskernebuesvejsning, gaswolframbuesvejsning, dykket lysbuesvejsning og plasmabuesvejsning. Det vigtigste er at sikre, at positionerens jordingssystem håndterer svejsestrømmen uden at forårsage lejeskade. Højkvalitets positioneringsanordninger inkorporerer en jordingsbørste eller slæbering, der er klassificeret til den maksimale forventede svejsestrøm, typisk 400 til 600 ampere til tunge fremstillingsapplikationer. For dykket lysbuesvejsning ved strømstyrke over 800 ampere, skal det kontrolleres, at producenten specificerer passende strømbærende kapacitet for den roterende jord.
7.4 Er en automatisk positioner velegnet til små fabrikationsbutikker?
Små butikker med så få som tre til fem svejsere kan retfærdiggøre investeringen, når de regelmæssigt håndterer samlinger, der kræver flere positionsændringer. Bænk-top enkelt-akse positionere med 100-kilogram kapacitet starter omkring $3.500, hvilket repræsenterer et tilgængeligt indgangspunkt. Et lille fabrikationsværksted, der svejser landbrugsudstyrskomponenter, kan typisk amortisere disse omkostninger inden for det første år gennem forbedret gennemløb. Effektivitetsgevinsterne er mest udtalte, når positioneringsanordningen er dedikeret til en specifik produktfamilie i stedet for at blive brugt intermitterende på tværs af vidt forskelligt arbejde.
7.5 Hvordan er en automatiseret svejsepositioner sammenlignet med at bruge en cobot til små-batch-svejsning?
A svejsepositioner og en kollaborativ robot tjener komplementære, men forskellige roller. En positioner øger en menneskelig svejsers produktivitet ved at præsentere arbejdsemnet optimalt; svejseren bevarer fuld kontrol over brænderens manipulation og beslutninger om svejsekvalitet. En cobot automatiserer selve brænderens manipulation ved at følge programmerede stier. Til små batch-arbejde med høj variabilitet, hvor svejseparametre ændres hyppigt, overgår en dygtig svejser, der bruger en positioner, ofte en cobot i både hastighed og kvalitet, fordi menneskelig dømmekraft tilpasser sig øjeblikkeligt til tilpasningsvariationer. Til gentagen produktion af ensartede samlinger tilbyder positioner-cobot-kombinationen den højeste gennemstrømning. Investeringsprofilen adskiller sig væsentligt: en kvalitetspositioner koster $5.000 til $30.000, mens et komplet cobot-svejsesystem typisk starter over $50.000.
8. Den strategiske værdi ud over direkte effektivitetsgevinster
Ud over de målbare forbedringer i arc-on tid og aflejringshastigheder, en automatisk svejsepositioner leverer strategiske fordele, der styrker en fabrikationsvirksomheds konkurrenceposition. Forretninger udstyret med tilstrækkelig positioneringsevne kan tilbyde mere konkurrencedygtige tilbud på komplekse enheder, fordi deres faktiske produktionsomkostninger stemmer overens med den effektive fladpositionssvejsning, som positioneren muliggør. En fabrikant, der byder på en strukturel rammekontrakt med $4.000 i tilbudt arbejdskraft baseret på manuelle positioneringsantagelser, kan opdage faktiske omkostninger, der når op på $5.200 på grund af håndteringsineffektivitet. Den samme kontrakt estimeret med automatiserede positioneringsantagelser til $3.200 i arbejdskraft afspejler mere præcist opnåelige produktionsomkostninger, samtidig med at den leverer et stærkere bud.
Udvikling af arbejdsstyrken gavner også. Dygtige svejsere søger i stigende grad arbejdsgivere, der investerer i udstyr, der reducerer fysisk belastning og øger produktiviteten. En positioner-udstyret svejsecelle signalerer en professionel, sikkerhedsbevidst operation, der hjælper både rekruttering og fastholdelse på et arbejdsmarked, hvor der stadig er en kritisk mangel på kvalificerede svejsefagfolk.
Kvalitetsdokumentation og sporbarhed forbedres også. Mange moderne positioneringsregulatorer logger rotationshastigheder, cyklustællinger og operatørinput, hvilket giver data til procesverifikation og løbende forbedringsinitiativer. I industrier, der kræver streng kvalitetsdokumentation – fremstilling af trykbeholdere under ASME-kode, struktursvejsning under AWS D1.1 eller militære specifikationer – reducerer denne automatiserede datafangst den administrative byrde ved manuel registrering, mens den forbedrer revisionsberedskab.
9. Konklusion: Positionering for produktiv svejsning
An automatisk svejsepositioner repræsenterer en af de mest omkostningseffektive investeringer, en fabrikationsoperation kan foretage for at forbedre svejseeffektivitet . Ved at omdanne hver svejsning til en optimalt placeret samling øger disse enheder lysbuetiden fra så lavt som 15 % til over 50 %, reducerer omkostningerne til efterbearbejdning med 60 % eller mere og skaber et sikrere, mere ergonomisk arbejdsmiljø. Teknologien skalerer fra kompakte bænk-enheder til små butikker til multi-akse, multi-ton systemer til tung industriel fremstilling, hvilket sikrer anvendelighed på tværs af hele spektret af svejse-intensiv fremstilling.
Dataene, der understøtter disse effektivitetspåstande, er konsistente og overbevisende: 40 % til 60 % forbedringer i operatørfaktoren, 30 % til 50 % stigninger i deponeringsrater og reduktioner af defektrater, der betaler for udstyret inden for måneder alene gennem besparelser på efterbearbejdning. For enhver fabrikationsleder, der vurderer investeringer i kapitaludstyr, er spørgsmålet ikke, om en automatisk svejsepositioner kan forbedre effektiviteten, men snarere hvor hurtigt forbedringen vil materialisere sig i deres specifikke produktionsmiljø.