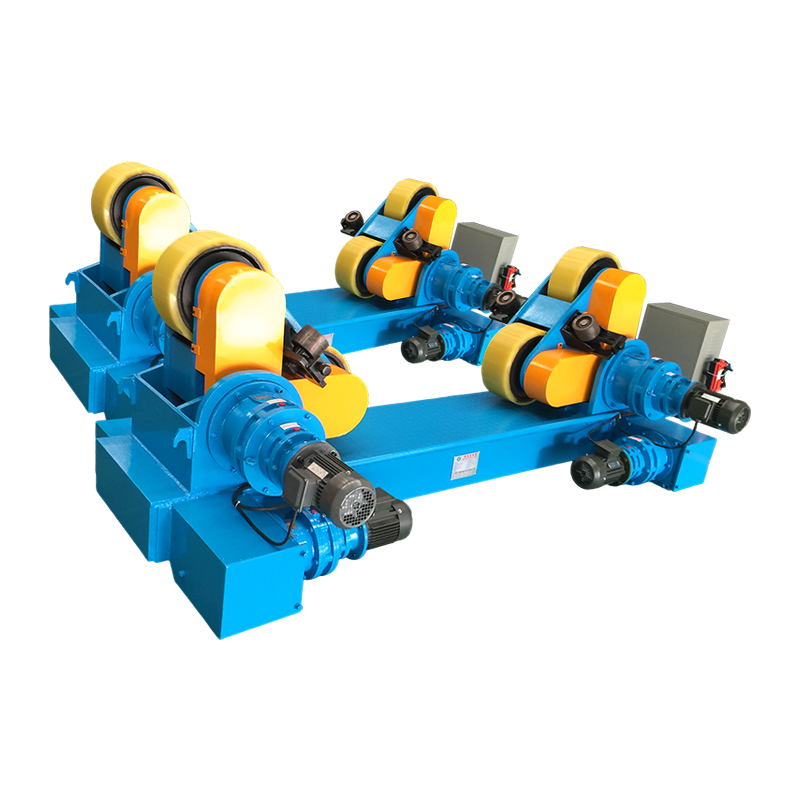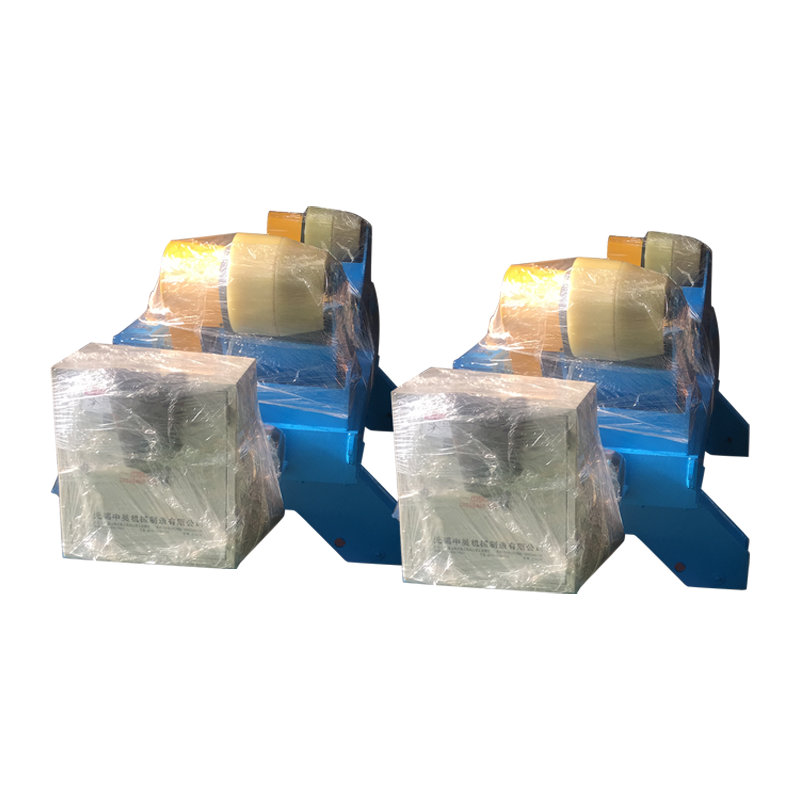
A rørsvejsepositioner er en motoriseret roterende armatur, der holder og drejer et røremne med en kontrolleret hastighed og vinkel, så svejseren kan opretholde den optimale flade eller vandrette svejseposition gennem hele samlingen i stedet for at omplacere sig selv eller røret manuelt. I stedet for at svejse over hovedet, lodret eller rundt om et fast rør - positioner, der reducerer lysbuetiden, øger antallet af defekter og forårsager svejsertræthed - roterer positioneren kontinuerligt røret, så det aktive svejsebad altid sidder i den mest kontrollerbare position: den flade position klokken 12 eller klokken 1-2.
Ifølge en produktivitetsundersøgelse fra 2024 af American Welding Society (AWS) , svejsere ved hjælp af en rørsvejsepositioner opnår 40-65 % højere deponeringsrater sammenlignet med manuel rørsvejsning i alle positioner, samtidig med at antallet af svejsedefekter reduceres med op til 55 % . Det globale marked for svejsepositionering blev vurderet til USD 620 millioner i 2024 og forventes at nå USD 1,1 milliarder i 2031 ved en CAGR på 8,6% (Kilde: MarketsandMarkets, 2025), drevet af vækst i rørledningsinfrastruktur, fremstilling af trykbeholdere og automatiserede svejsesystemer.
Sådan fungerer en rørsvejsepositioner
En rørsvejsepositioner fungerer ved at spænde røret fast på et roterende topstykke drevet af en motor med variabel hastighed, hvilket gør det muligt for svejseren at holde brænderen stationær, mens røret roterer under det med præcist afstemt kørehastighed. Dette ændrer fundamentalt svejsegeometrien fra et komplekst 3D rumligt problem til en simpel 2D fladpositionssvejsning.
Mekaniske kernekomponenter
- Headstock (drivenhed) — Den motoriserede side, der griber og roterer røret. Indeholder gearkassen, motoren (typisk AC servo eller DC variabel hastighed) og patronen eller frontpladen. Topstangen bestemmer positionerens maksimale drejningsmoment, omdrejningstalsområde og vippeevne.
- tailstock (støtteenhed) — Den passive støtteende, der holder den modsatte ende af røret, og forhindrer nedbøjning og vibrationer på længere eller tungere rør. Bagstammen glider langs en skinne eller seng for at rumme forskellige rørlængder.
- Chuck eller frontplade — Gribegrænsefladen mellem positioner og rør. Tre-kæbe patroner bruges til runde rør; frontplader med justerbare spændearme håndterer flangede ender, uregelmæssige former eller meget store diametre.
- Hastighedsregulator — En frekvensomformer (VFD) eller tyristorcontroller, der indstiller rotationshastigheden i omdrejninger pr. minut. Svejseren indstiller en rotationshastighed, der matcher den svejsehastighed, der kræves for den valgte proces og trådfremføringshastighed.
- Vippemekanisme — På modeller med tilt positioner vipper en sekundær motor eller snekkegearmekanisme hele rotationsaksen, hvilket gør det muligt at placere kantsvejsninger på rørflanger og T-samlinger i den optimale 45-graders vinkel.
Rotationshastighedsberegningen
Indstilling af den korrekte rotationshastighed er den mest kritiske driftsparameter for en rørsvejsepositioner. Det nødvendige omdrejningstal beregnes ud fra den ønskede svejsehastighed og røromkredsen:
RPM = Kørehastighed (mm/min) / (Pi x rørets ydre diameter (mm))
For eksempel kræver svejsning af et 168 mm (6-tommer) OD-rør med en GMAW-proces ved en målrejsehastighed på 400 mm/min: 400 / (3,14159 x 168) = cirka 0,76 RPM . De fleste rørsvejsningspositionere dækker et hastighedsområde på 0,1–5 omdr./min., med premium CNC-modeller, der tilbyder 0,01–10 omdr./min. til mikrosvejsning til applikationer med høj aflejring under vand.
Hvilke typer rørsvejsepositioner er tilgængelige?
Rørsvejsepositionere fås i fem hovedkonfigurationer, der hver passer til en forskellig kombination af rørstørrelse, samlingstype, produktionsvolumen og budget. At vælge den forkerte type er den mest almindelige og dyreste fejl ved indkøb af positioneringsanordninger.
1. Headstock-Tailstock (H-T) Positioner
Headstock-tailstock-konfigurationen er den mest almindelige rørsvejsepositioneringstype til fabrikationsværksteder, der håndterer rør fra 50 mm til over 1.200 mm OD og længder op til 12 meter eller mere. Røret er understøttet mellem det drevne topstykke og den glidende tailstock, som monteres på en fælles basisskinne. Dette arrangement eliminerer rørsænkning og tillader stabil rotation ved meget lave omdrejninger med tunge rør. Typisk bæreevne varierer fra 500 kg til 20.000 kg afhængigt af modellen.
2. Drejeskive (Roterende Bord) Positioner
En drejeskivepositioner roterer rørsamlingen på en vandret eller vippebordsoverflade, hvilket gør den ideel til korte rørspoler, flangesamlinger og rør-til-flange-svejsninger. Bordet hælder typisk 0-135 grader, hvilket gør det muligt at præsentere samlingen i flad eller vandret rulleposition uanset den oprindelige orientering. Belastningskapaciteter på 50-5.000 kg er almindelige, hvilket gør pladespilleren alsidig til små til mellemstore rørdiametre op til ca. 600 mm.
3. Rørrotator (rullesæt / rullepositioner)
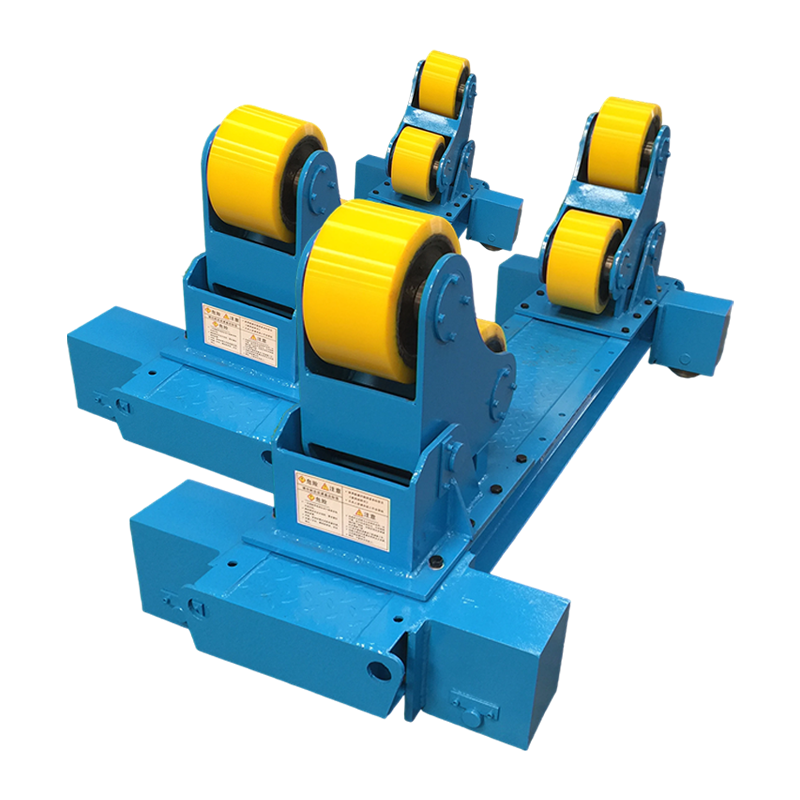
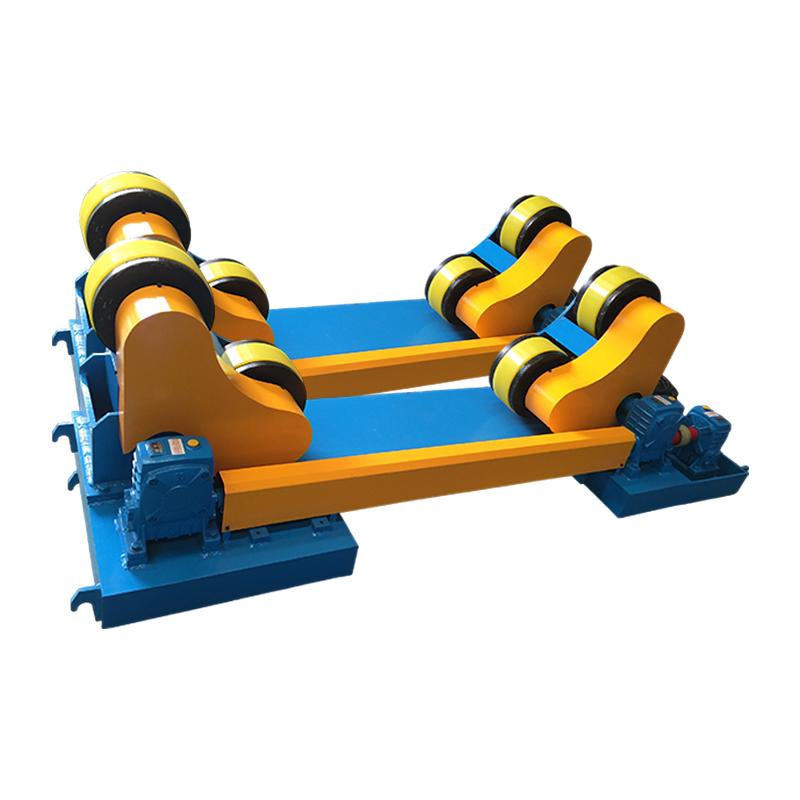
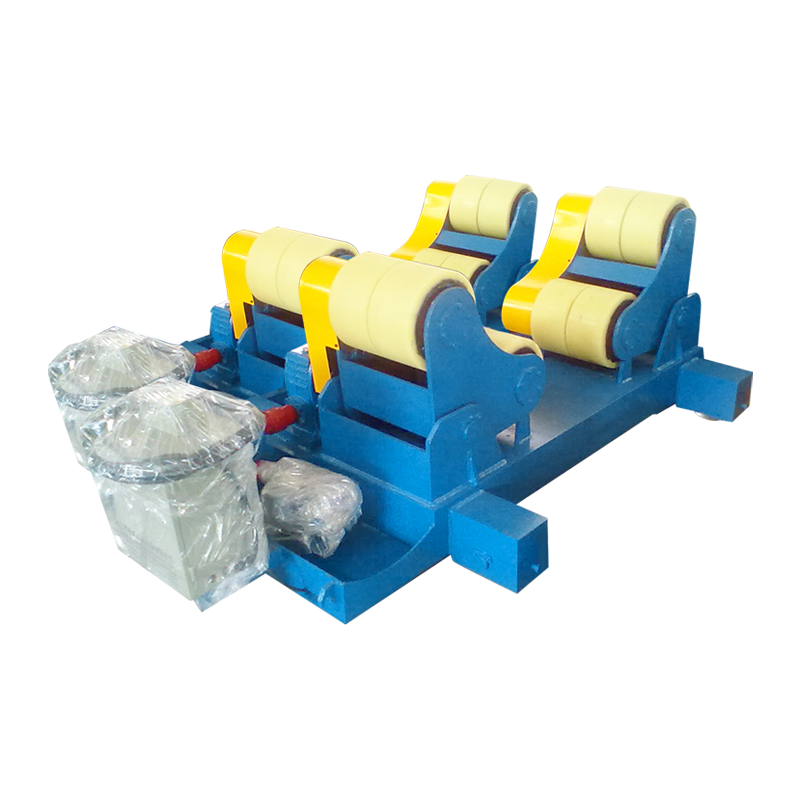
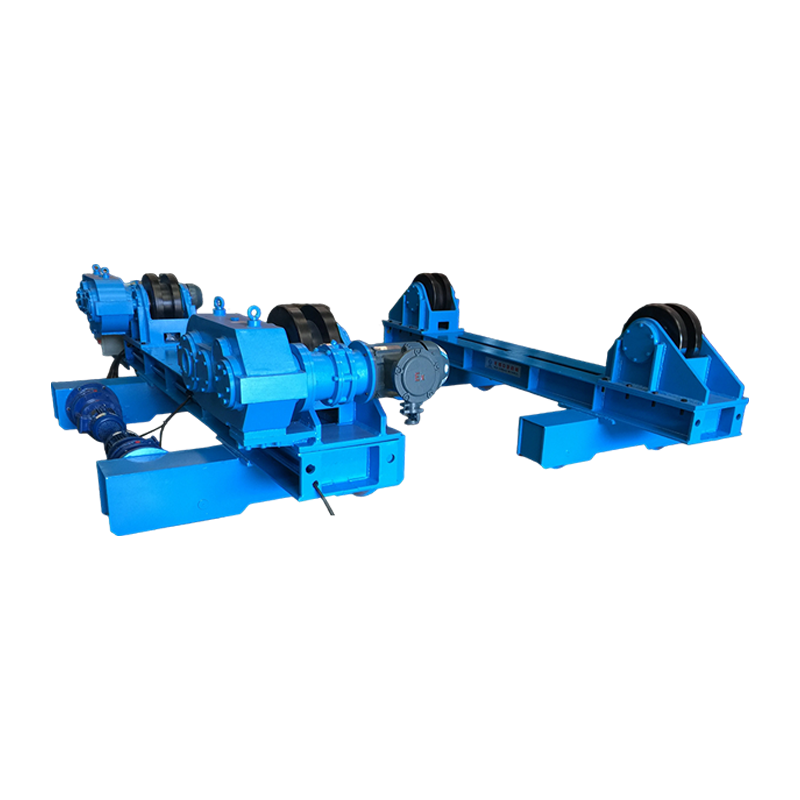
Rørrotatorer - også kaldet rullepositioneringsanordninger eller rørrullesæt - understøtter og roterer rør og trykbeholdere med stor diameter på drevne gummi- eller stålruller, der håndterer diametre fra 150 mm op til 3.000 mm eller større. I modsætning til borepatron-baserede positionere, der griber rørenden, understøtter rullepositioner røret langs dets ydre overflade, hvilket gør dem velegnede til meget lange eller meget tunge rørsektioner, der ikke kan fritstilles fra en topstock. Rullepositioneringsanordninger er standardværktøjet til fremstilling af rørledningsspoler og svejsning af omkredssøm af trykbeholdere.
4. Orbital Rørsvejsepositioner
En orbital svejsepositioner klemmer på ydersiden af et fast rør og roterer svejsebrænderen rundt om rørets omkreds, hvilket gør det til den korrekte løsning, når selve røret ikke kan flyttes. Orbital positionere bruges i vid udstrækning i farmaceutiske, halvledere og fødevaregodkendte rustfrit stålrør, hvor rør allerede er installeret i processystemer. De opnår meget repeterbare svejsninger i kodekvalitet med minimal menneskelig indgriben, med svejse-til-svejse-repeterbarhed bedre end 0,1 mm brænderpositionsafvigelse.
5. Manipulator-integreret positioneringsanordning
En manipulator-integreret rørsvejsepositioner kombinerer en svejsesøjle-og-bom-manipulator med en synkroniseret headstock-tailstock positioner for at skabe en fuldautomatisk single-operator svejsecelle. Manipulatoren placerer svejsebrænderen i den korrekte højde og standoff, mens positioneren roterer røret. Begge akser er synkroniseret via en CNC-controller, så kørehastigheden på emnets overflade er konstant uanset rørdiameteren. Denne konfiguration er standard i store rørspoleforretninger og offshore platformmodulkonstruktion.
Rørsvejsningspositionertyper sammenlignet: Hvilken passer til din applikation?
At matche positionertype til applikation er den vigtigste valgbeslutning — en positioner med lav effekt eller forkert konfiguration forårsager arbejdsemnets glidning, ujævn drejning og svejsekvalitetsfejl, der ophæver hele effektivitetsfordelen.
| Type | Rør OD rækkevidde | Max belastning | Vippeevne | Skal røret være bevægeligt? | Bedste applikation |
| Headstock-Tailstock | 50–1.200 mm | 500–20.000 kg | Valgfrit (0-90 grader) | Ja | Fabrikation butik; lange rørspoler |
| Pladespiller | 50–600 mm | 50–5.000 kg | Ja (0–135 deg) | Ja | Korte spoler; rør-til-flange svejsninger |
| Rørrotator (ruller) | 150–3.000 mm | 1.000–200.000 kg | Nej | Ja | Fartøjer med stor diameter; lange løbeture |
| Orbital Positioner | 6–300 mm (typisk) | N/A (brænderen roterer) | N/A | Nej (pipe is fixed) | Installeret rør; hygiejnisk slange |
| Manipulator-integreret | 100–1.500 mm | 500–30.000 kg | Ja (CNC-controlled) | Ja | Højvolumen automatiserede celler |
Tabel 1: Sammenligning af type rørsvejsepositioner efter anvendelsesegnethed. Kilder: AWS D1.1 Structural Welding Code; fabrikantens tekniske specifikationer; Fabricators and Manufacturers Association International.
Hvorfor en rørsvejsepositioner dramatisk forbedrer svejsekvaliteten og produktiviteten
Kernefordelen ved en rørsvejsepositioner er at konvertere de hårdeste svejsepositioner (overhead 6G, lodret 5G) til den nemmeste og mest produktive position (flad 1G / rullet) for hver tomme af samlingens omkreds. Denne enkelt ændring går over i målbare forbedringer på tværs af alle vigtige fremstillingsmetrikker.
Deponeringshastighed og rejsehastighed
Fladpositionssvejsning muliggør væsentligt højere trådfremføringshastigheder og strømstyrkeindstillinger end overhead eller lodrette positioner, hvilket direkte øger metalaflejringshastigheden. Ved GMAW-svejsning (MIG) kan afsætningshastigheder i flad position nå 6-9 kg/time, mod 2-4 kg/time i lodret og 1,5-3 kg/time i overliggende stilling (Kilde: Lincoln Electric Welding Procedure Guide, 2024). Brug af en rørsvejsepositioner til at rulle alle svejsninger flade kan derfor mere end fordoble gennemløbet pr. svejsetime på rørfabrikationsarbejde.
Reduktion af svejsedefekter
Positioner-valsede rørsvejsninger viser konsekvent lavere porøsitet, manglende smeltning og underskæringsdefekter end manuelle svejsninger i alle positioner på samme samling. En undersøgelse offentliggjort i Journal of Manufacturing Processes (2023), der sammenligner 5G-fastpositionssvejsning med positioner-valset 1G-svejsning på API 5L Grade X65-rør fundet:
- Porøsitetsrate: 5G fast = 2,4%; positioner-rullet = 0,4 % (83 % reduktion)
- Hændelser med manglende fusion: 5G fast = 1 pr. 4 led; positioner-valset = 1 pr. 22 led
- Radiografisk acceptrate (i henhold til ASME B31.3): 5G fast = 88%; positioner-rullet = 98,5 %
- Omarbejdningsomkostninger pr. led: 5G fast = USD 340 i gennemsnit; positioner-rullet = USD 48 gennemsnit
Svejserergonomi og træthedsreduktion
Eliminering af overhead og akavet positionssvejsning reducerer belastningen af muskuloskeletal og svejsertræthed væsentligt, hvilket direkte forlænger den produktive svejsetid pr. skift. Overhead buesvejsning genererer UV-eksponering af svejserens ansigt og hals, kræver vedvarende armhævning over skulderhøjde og producerer sprøjt, der falder mod svejseren. OSHA ergonomiske retningslinjer identificerer disse som væsentlige skadesrisikofaktorer. En positioner-udstyret svejser opretholder typisk en komfortabel siddende eller stående stilling med brænderen i albuehøjde under hele skiftet, hvilket tillader mere ensartet teknik og lavere fejlprocenter i de sidste arbejdstimer.
Nøglespecifikationer, der skal evalueres, når du vælger en rørsvejsepositioner
Syv tekniske specifikationer bestemmer, om en rørsvejsepositioner vil fungere pålideligt i din specifikke applikation - underspecificering af en af dem forårsager problemer, der er svære og dyre at rette efter køb.
| Specifikation | Hvad det betyder | Undermålsrisiko | Anbefalet sikkerhedsmargin |
| Bæreevne (kg) | Max emnevægt inklusive armaturer | Motoroverbelastning, spændepatronslip, gearkassefejl | Vurder ved 150 % af max forventet belastning |
| Chuck / frontplade diameter (mm) | Max rør OD, der kan gribes | Manglende evne til at gribe røret; excentrisk belastning | Vælg 20 % større end maks. rør-OD |
| Hastighedsområde (RPM) | Min til max rotationshastighed | Kan ikke matche den nødvendige rejsehastighed | Kontroller mod beregnet RPM for alle rørstørrelser |
| Spindelmoment (N-m) | Rotationskraft, som motoren kan bære | Stands under excentriske eller tunge belastninger | Inkluder excentricitet i drejningsmomentberegningen |
| Hældningsområde (grader) | Rotationsaksens vinkel fra vandret | Kan ikke få adgang til flangefiletpositioner | Minimum 90 grader for fuld fleksibilitet |
| Hastighedsstabilitet (%) | Variation i rotationshastighed under belastning | Ujævn svejsevulstbredde og gennemtrængning | Kræv mindre end 1 % hastighedsvariation |
| Gennemgående hul (hul spindel) | Boring gennem spindelmidten | Kan ikke føre rensegas eller ledninger igennem | Vigtigt for rustfri/reaktive metaller |
Tabel 2: Kritiske specifikationer for rørsvejsepositioner og valgvejledning. Kilder: AWS C4.1 Welding Positioner Standard; ASME BPVC Sektion IX; producentens applikationstekniske retningslinjer.
Hvordan forskellige svejseprocesser drager fordel af en rørsvejsepositioner
Enhver lysbuesvejseproces drager fordel af brug af positioneringsanordning, men størrelsen af forbedringen varierer betydeligt fra proces til proces - submerged buesvejsning (SAW) vinder mest, da det er fysisk umuligt at udføre SAW i nogen anden position end flad.
- Submerged Arc Welding (SAW) — SAW kræver flad position som en absolut begrænsning; granulært flux kan ikke forblive på plads på skrå eller lodrette overflader. En rørsvejsepositioner er derfor ikke valgfri for SAW på rør - det er en teknisk forudsætning. SAW på positioner-valsede rør opnår afsætningshastigheder på 10-20 kg/time, hvilket gør det til den højeste produktivitets-rørsvejsemetode, der er tilgængelig for vægtykkelser over 12 mm.
- GMAW / MIG svejsning — Den mest almindelige proces, der bruges med rørsvejsepositionere i fabrikationsforretninger. Sprayoverførselstilstand (den mest produktive GMAW-variant) kan kun bruges i flade og vandrette positioner; en positioner muliggør sprøjteoverførsel på hele omkredsen af en rørsamling. Produktivitetsforbedring i forhold til fast-position kortslutning GMAW: typisk 60-120%.
- GTAW / TIG svejsning — Anvendes til rodgennemløb på rustfrit, krom-moly- og eksotisk legeringsrør, hvor radiografisk kvalitet er obligatorisk. En positioner gør det muligt for svejseren at opretholde en ensartet vandpyt og brændervinkel i toppen af røret (position kl. 12), hvor tyngdekraften på svejsebassinet er mest fordelagtig, hvilket forbedrer rodperlekvaliteten og reducerer risikoen for gennembrænding.
- FCAW (Flux-Cored Arc Welding) — Brug af positioneringsanordning eliminerer behovet for gasløse (selvafskærmede) FCAW-elektroder på rørsamlinger, hvilket gør det muligt at bruge gasafskærmede FCAW-varianter af højere kvalitet på hele samlingsomkredsen. Gasafskærmet FCAW producerer mindre sprøjt og bedre mekaniske egenskaber end selvafskærmede alternativer.
- SMAW (Stick / Manuel Metal Arc) — Selv stavsvejsning har stor gavn af brug af positioner. Væveperleteknikken i flad position overgår konsekvent overliggende stringer-perler i afsætningsensartethed, og tab af elektrodestump (typisk 15-20 % overhead) reduceres til mindre end 5 % i flad position.
Pipe Welding Positioner vs. Manuel All-Position svejsning: En detaljeret sammenligning
Produktiviteten og kvalitetsforskellen mellem positioner-assisteret og manuel rørsvejsning i alle positioner er betydelig nok til at generere fuld ROI på en positioner-investering inden for 3-9 måneder i de fleste fremstillingsmiljøer.
| Metrisk | Pipe Welding Positioner | Manuel svejsning i alle positioner |
| Krav til svejserpositionering | Stationær; fakkel holdt i én position | Svejseren skal bevæge sig kontinuerligt rundt om samlingen |
| Svejsepositioner fundet | Kun fladt (1G/PA) | Alle positioner (1G til 6G) |
| GMAW-aflejringshastighed | 6-9 kg/t | 1,5-4 kg/t |
| Effektivitet ved lysbue | 65-80 % | 25-45 % |
| Radiografisk acceptrate | 97-99 % | 82-92 % |
| Svejsercertificering påkrævet | Kun 1G / flad position | 6G (alle positioner) certificering |
| Ergonomisk skadesrisiko | Lav (komfortabel stående / siddende) | Høj (overhead, knælende, trange positioner) |
| Skalerbarhed med automatisering | Direkte integreret med robotarm / manipulator | Nejt scalable without full re-engineering |
| Kapitalomkostninger | USD 3.000–150.000 afhængig af kapacitet | Nul udstyrsomkostninger; højere lønomkostninger |
Tabel 3: Sammenligning af rørsvejsepositioner vs. manuel svejsning i alle positioner. Kilder: AWS Welding Handbook Vol. 2; Miller Electric Productivity Studies 2024; ESAB Application Engineering Data.
Hvilke industrier bruger rørsvejsepositionere mest?
Rørsvejsepositionere er uundværlige i enhver industri, hvor rørsamlingskvalitet, produktivitet og overholdelse af regler er kritiske krav. Følgende sektorer repræsenterer de primære markeder:
- Olie og gas (opstrøms og midtstrøms) — Fremstilling af rørledningsspoler til opsamlingssystemer, transmissionsrørledninger og offshore-platforme. API 1104 og ASME B31.4/B31.8 kodekrav betyder, at hver svejsning skal bestå radiografisk eller AUT-inspektion. Brug af positioneringsanordninger er standardpraksis i alle større rørfabrikker. Det globale marked for rørledningskonstruktion blev vurderet til USD 9,2 milliarder i 2024 (Kilde: GlobalData, 2025).
- Petrokemisk og raffinaderikonstruktion — Procesrør i krom-moly (P91, P22) og austenitisk rustfrit stål kræver GTAW-rodgennemgange og GTAW- eller GMAW-fyldningsgennemgange under ASME B31.3. Positioner-valset svejsning med rensegas-backup (aktiveret af hul-spindel positionere) er den nødvendige teknik til radiografisk kvalitet rustfri rødder.
- Strømproduktion — Kedelrør, dampsamlerør og turbineindløbsrør i krom-moly- og nikkellegeringer. ASME Boiler and Pressure Vessel Code (BPVC) Krav i afsnit I betyder nultolerance for svejsedefekter; brug af positioner er en kvalitetssikringsforudsætning i de fleste kraftværkskonstruktionsspecifikationer.
- Skibsbygning og Offshore-fabrikation — Rørsystemer til fremdrift, brandbekæmpelse, ballast og hydraulik. Offshore platforme kræver store mængder af legeret rørspolefremstilling under DNVGL-ST-F101 og AWS D1.1 koder. Rullepositionerer håndterer rørsektioner med stor diameter, der er almindelige i topside-moduler.
- Fødevarer, drikkevarer og lægemidler — Hygiejnisk procesrør i rustfrit stål (316L, 316Ti) til CIP/SIP-systemer. Orbitale rørsvejsepositionere er obligatoriske for samlinger, der skal opfylde 3-A Sanitary Standards eller ASME BPE (Bioprocessing Equipment) overfladefinishkrav, hvor indvendige svejsevulstprofiler er lige så stramt kontrollerede som udvendige dimensioner.
Ofte stillede spørgsmål om rørsvejsningspositionere
Q1: Hvilken størrelse rørsvejsepositioner har jeg brug for?
Vælg en positioner med en belastningskapacitet på mindst 150 % af din tungeste forventede arbejdsemnevægt og en borepatron eller rullediameter, der komfortabelt kan rumme din maksimale rør-OD. Inkluder altid vægten af armaturer, justeringsværktøjer eller svejsningsringe, der er fastgjort til røret, når belastningen beregnes. For excentriske belastninger (såsom en rørsamling med en stor dyse eller forgreningsforbindelse på den ene side), skal du beregne det excentriske moment og sammenligne det med positionerens nominelle momentkapacitet, som typisk offentliggøres separat fra den grundlæggende belastningsværdi. Hvis du er i tvivl, skal du øge størrelsen - en overdimensioneret positioner fungerer under mindre stress og har en længere levetid.
Spørgsmål 2: Kan en rørsvejsepositioner bruges med automatiseret eller robotsvejsning?
Ja — rørsvejsepositionere er en kernekomponent i robotsvejseceller og er specifikt designet til at acceptere synkroniseringssignaler fra robotcontrollere og CNC-svejsesystemer. I en synkroniseret robotsvejsecelle sender robotcontrolleren en hastighedskommando til positionerens servodrev, som justerer rotationshastigheden i realtid for at opretholde konstant buebevægelseshastighed, efterhånden som svejsningen skrider frem. Kommunikationsgrænseflader inkluderer analog 0–10V, RS-485 Modbus, PROFIBUS, EtherCAT og DeviceNet, afhængigt af positioner og robotgenerering. Denne integration eliminerer behovet for, at robotten skal følge komplekse buebaner rundt om rørets omkreds, hvilket dramatisk forenkler robotprogrammet og forbedrer vejnøjagtigheden.
Spørgsmål 3: Hvordan påvirker en rørsvejsepositioner svejserens kvalifikationskrav?
Brug af en rørsvejsepositioner reducerer den påkrævede svejserkvalifikation fra kun i alle positioner (6G eller 6GR) til flad position (1G), hvilket betydeligt udvider puljen af kvalificerede svejsere til rådighed for arbejdet. Under AWS D1.1 og ASME Sektion IX er en 6G-rørsvejserkvalifikation den højeste certificering, der dækker alle positioner og kvalificerer svejseren til praktisk talt enhver rillesvejsergeometri. Det kræver betydelig øvelse og kræver en præmieløn. En 1G-kvalifikation, som kan opnås af en mindre erfaren svejser, er tilstrækkelig til positioner-valset arbejde. På arbejdsmarkeder, hvor 6G-certificerede svejsere er få, løser anvendelse af positioneringsanordninger direkte en flaskehals i arbejdsstyrken.
Q4: Hvad er forskellen mellem en rørsvejsepositioner og en rørrotator?
En rørsvejsepositioner griber røret i den ene eller begge ender og roterer det fra et topstykke, mens en rørrotator understøtter røret udvendigt på drevne ruller langs dets ydre overflade. Den vigtigste funktionelle forskel er gribemetoden: en positioner kræver adgang til rørenden for at montere patronen, mens en rullerotator kan understøtte og rotere rørsektioner af enhver længde uden endeadgang. Rullerotatorer foretrækkes til meget store eller tunge rør (over 500 mm OD), lange sektioner (over 6 meter) og trykbeholdere, hvor endeadgang er begrænset af beholderens geometri. Headstock-tailstock positionere giver mere præcis rotationskontrol og kan rumme vipning, hvilket gør dem bedre egnede til præcisionsarbejde med mindre diameter.
Q5: Hvordan vedligeholder jeg en rørsvejsepositioner?
De kritiske vedligeholdelsesopgaver for en rørsvejsepositioner er gearkassesmøring, inspektion og rengøring af spændekæber, kontrol af motor- og drivelektronik samt inspektion af jordkabel. Gearkasseolie skal skiftes for hver 2.000 driftstimer eller årligt, alt efter hvad der kommer først, ved at bruge olieviskositeten specificeret af producenten (typisk ISO VG 220 gearolie). Chuck-kæberne ophober sig sprøjt og kalk, hvilket reducerer gribekraften - de bør rengøres og kæbe-sarrationer inspiceres for slid hver 500. time. Jordreturkablet (som fører svejsestrøm gennem positioneren tilbage til svejsestrømkilden) skal efterses ugentligt for isolationsskader; en brudt jordretur tvinger svejsestrøm gennem gearkassens lejer, hvilket forårsager hurtigt lejesvigt.
Spørgsmål 6: Hvad er en hulspindelrørssvejsepositioner, og hvornår er det nødvendigt?
En hulspindelpositioner har en boring gennem midten af den roterende topspindel, hvilket tillader rensegasslanger, elektriske kabler eller dataledninger at passere gennem rotationsaksen uden sammenfiltring. Denne funktion er essentiel ved svejsning af rustfrit stål, titanium, duplex rustfrit stål eller ethvert reaktivt metalrør, hvor bagsiden af rodsvejsningen skal beskyttes mod atmosfærisk iltforurening ved hjælp af argon eller nitrogen tilbagerensningsgas. Uden en hul spindel vikler rensegasslangen sig rundt om ydersiden af den roterende borepatron og filtres sammen inden for et par omdrejninger, hvilket begrænser positioneren til svejsninger med delvis omkreds eller kræver manuel slangestyring - begge dele modvirker formålet med at bruge en positioner. Til svejsning af kulstofstålrør uden krav om tilbagerensning er en solid spindel tilstrækkelig og billigere.
Konklusion: Den rigtige rørsvejsepositioner transformerer fremstillingsøkonomi
En rørsvejsepositioner er ikke et bekvemt tilbehør - det er en produktivitets- og kvalitetsmultiplikator, der ændrer de økonomiske grundprincipper i rørfremstilling. Ved at konvertere hver svejsning på en rørsamling til en flad svejsning uanset samlingsorientering muliggør en positioner højere aflejringshastigheder, lavere defektrater, mindre specialiserede svejserkvalifikationskrav og direkte integration med automatiserede svejsesystemer. Valget mellem en topstock-tailstock positioner, drejeskive, rullerotator, orbitalsystem eller manipulator-integreret celle afhænger helt af dit specifikke rørdiameterområde, samlingstyper, produktionsvolumen og automatiseringsambitioner.
Dataene er utvetydige: Fabrikationsværksteder, der systematisk bruger rørsvejsepositionere, opnår 40-65 % højere svejserproduktivitet, 55-83 % færre svejsefejl og radiografiske acceptrater over 97 % - resultater, som manuel svejsning i alle positioner ikke kan matche pålideligt. For enhver operation, der svejser mere end et par rørsamlinger om dagen, er ROI-tilfældet for en rørsvejsepositioner blandt de klareste kapitalinvesteringsbeslutninger i fremstillingsindustrien.