Stålfabrikanter og konstruktionsingeniører støder på en fælles udfordring: en tegning kræver en W10x30, men den faktiske stråledybde er ikke 10 tommer. Eller et projekt specificerer en H 300x300, men det tilgængelige materialedatablad viser fire forskellige tykkelsesparametre. At vide, hvordan man fortolker en H-bjælkedimension betyder at bevæge sig ud over en simpel højdemåling. Det kræver forståelse af navnekonventionen, forskellen mellem nominelle og faktiske størrelser, og hvordan flange- og vævsdimensioner direkte påvirker svejseforberedelse og udstyrsvalg. Denne vejledning dissekerer hvert af disse lag fra et fremstillings- og svejseberedskabsperspektiv, uden fyldstof og ingen data, der ikke kan verificeres i forhold til standardprofiler.
Hvad er en H-stråle? Forstå tværsnittet
En H-bjælke er et konstruktionsstålelement, hvis tværsnit ligner et stort H. Den bærende logik er ligetil. De to vandrette plader, kaldet flanger, er placeret til at modstå bøjningsmomenter. Ved at placere hovedparten af stålet langt fra den neutrale akse øges sektionens inertimoment, hvilket gør det yderst effektivt i bjælkeanvendelser. Den lodrette plade, der forbinder flangerne, banen, bærer forskydningskræfter og holder flangerne på linje. Denne adskillelse af roller er grunden til, at den samme vægt af stål formet til en H-profil kan bære betydeligt mere belastning end en massiv rektangulær stang.
De fleste H-bjælker i strukturelle applikationer er varmvalsede af kulstofstål. I Nordamerika er den dominerende materialespecifikation ASTM A992 til bredflangeformer med en minimum flydespænding på 50 ksi. ASTM A36 bruges også, især hvor svejsbarhed og standardiserede forbindelser prioriteres. Europæiske og asiatiske markeder har deres egne kvaliteter, men det kernemetallurgiske princip er konsekvent: det H-formede tværsnit giver det bedste styrke-til-vægt-forhold for søjler og bjælker i bygninger med flere etager, broer og industrielle rammer.
Sådan læses H-bjælkedimensionsbetegnelser
En betegnelse som W10x30 er en kompakt kode, der fortæller en fabrikant tre ting på et øjeblik. Bogstavet definerer profilfamilien, det første tal angiver den nominelle dybde i tommer, og det andet tal er vægten i pund pr. lineær fod. Men den nominelle dybde er en tilnærmelse, der tjener som en etiket, ikke en måling. En W10x30 har typisk en faktisk dybde på cirka 10,47 tommer. At stole på det nominelle tal for montering uden at kontrollere den faktiske dimension kan forårsage fugeforskydning på en svejselinje.
Metriske betegnelser følger en anden logik. En bjælke mærket B 250 x 100 betyder en nominel dybde på 250 mm og en flangebredde på 100 mm. Andre globale standarder bruger deres egen stenografi. europæiske profiler brug serierne HEA, HEB og HEM, hvor tallet efter bogstaverne angiver den nominelle højde i millimeter; Japanske H-bjælker er ofte specificeret ved banehøjde og flangebredde direkte, såsom H 100x100. Den kritiske takeaway for alle, der arbejder med importerede ståltegninger, er altid at bekræfte, hvilken navnestandard, der gælder, før skæring eller opsætning af en automatiseret svejsesekvens. En "W250" i en metrisk sammenhæng er ikke den samme stråle som en W10 i en kejserlig kontekst, selvom millimeter-til-tommer-regningen forekommer tæt på.
H-stråledimensioner: Nøgleparametre og typiske størrelsesintervaller
Når et møllecertifikat angiver fire dimensionsværdier for en enkelt bjælkeprofil, har hver enkelt en særskilt betydning for en fabrikant. De fire parametre er:
- Snitdybde (d): Bjælkens samlede højde fra ydersiden af den ene flange til ydersiden af den anden.
- Flangebredde (bf): Bredden af hver flangeplade.
- Banens tykkelse (tw): Tykkelsen af den lodrette baneplade.
- Flangetykkelse (tf): Tykkelsen af hver vandret flangeplade.
Metriske H-bjælker spænder normalt fra en højde på 100 mm op til 1000 mm, med flangebredder, der varierer fra ca. 100 mm til over 300 mm. For at illustrere, hvordan disse tal klynges i praktisk brug:
Typiske metriske H-bjælke eksempler. Enhedsvægt og sektionsegenskaber såsom inertimoment er tilgængelige i ASTM A6-standarden eller tilsvarende nationale standarder; kun vejledende størrelsesdata vises her til læseøvelse. | Profilbetegnelse | Ca. Højde (mm) | Ca. Bredde (mm) | Ca. Web tyk (mm) | Ca. Flange tyk (mm) |
| H 200 x 200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
Det er nyttigt at kontrastere disse tal med W-former med bred flange, som har en tendens til at have en mere slank profil. Mange W-former udviser en flangebredde mærkbart mindre end sektionsdybden, mens H-bjælker ofte nærmer sig et kvadratisk tværsnit, hvor dybde og bredde er ens eller næsten lige store. Denne geometriske forskel er ikke kosmetisk. Den bredere, tykkere flange på en H-bjælke giver større aksial kapacitet, hvilket gør den til et almindeligt valg til søjler og bærende pæle. En W-form er ofte mere effektiv i rene bukkeapplikationer, hvor banedybden giver løftestang mod bøjningsbelastning. Fabrikanter bør bemærke, at tungere, tykkere sektioner vil kræve mere omhyggelig varmetilførselsstyring under svejsning.
H Beam vs. I Beam vs. W Beam: Hvilken forskel gør dimensioner?
At bruge H-stråle, I-stråle og W-stråle som udskiftelige termer er en almindelig, men dyr vane i fabrikationsbutikker. De dimensionelle forskelle udmønter sig i forskellige belastningsveje, forskellige svejsedetaljer og forskellige håndteringskrav. En I-bjælke, korrekt kaldet en S-form i amerikansk standard, har tilspidsede flanger. Den indvendige flangeflade hælder i et forhold på ca. 2:12, hvilket betyder, at tykkelsen ikke er konstant på tværs af flangebredden. En W-bjælke eller bredflangebjælke har parallelle indre og ydre flangeoverflader. En H-bjælke har også parallelle flangeflader, men flangebredden er typisk lig med eller tæt på snitdybden, og vævstykkelsen er ofte tungere i forhold til flangetykkelsen, end den er i en W-form.
Disse dimensionelle signaturer fører til distinkte anvendelsesmønstre.
- H-bjælker (lejepæle): Tykke, firkantede profiler designet til at bære tunge lodrette belastninger og sideværts jordtryk i dybe fundamenter. Den ens flangebredde og dybde giver stabilitet mod knæk.
- W bjælker (bred flange): Arbejdshesten af stålramme. Balance mellem flangebredde og vævsdybde giver effektiv bøjningsmodstand for bjælker og dragere i bygninger og broer.
- S-bjælker (standard I-bjælker): Tilspidsede flanger og en smallere profil; findes stadig i ældre konstruktioner og i applikationer, hvor bjælkedybden er den primære strukturelle løftestang.
På en skæreliste eller et svejsekort kan det at kalde en HP-lejepæl for en I-bjælke føre til forkert kantforberedelse. Den tilspidsede flange på en S-form kræver en anden skråvinkel end den parallelle flange på en W-form. Angivelse af den korrekte ASTM-betegnelse er en lille handling med store nedstrømskonsekvenser for ledpasningskvaliteten.
Hvordan H-bjælkestørrelsen påvirker svejsning og fremstilling
Efterhånden som bjælkedelen bliver større og tungere, skifter svejseprocessen fra simpelt manuelt arbejde til manipuleret termisk styring. En let H 150x150 sektion kan ofte svejses med en filet eller en delvis gennemtrængningsrille og minimal forvarmning, forudsat at butikstemperaturen og basismetaltilstanden opfylder koden. Når den samme butik håndterer en H 400x400 søjle med en flangetykkelse, der nærmer sig 40 mm, ændres svejseteknik.
Den første variabel er fælles forberedelse. Tykke flanger kræver en skrå- eller J-rille for at opnå fuld gennemtrængning ved flange-til-flange eller flange-til-ende-plade-forbindelse. En almindelig tommelfingerregel i konstruktionsværksteder: Når flangen overstiger ca. 20 mm, bliver en enkelt skrå rille standard, medmindre en del-fugegennemtrængningsdetalje er udtrykkeligt godkendt af ingeniøren. Bane-til-flange T-samlingen i en opbygget drager har ligeledes fordel af en forberedt rille og ofte en nedsænket buesvejsning (SAW) proces for den lange langsgående søm.
Forvarmning og interpass temperaturkontrol bliver obligatorisk. Jo tykkere den kombinerede sektion ved en multi-pas forbindelse, jo større er kølepladeeffekten og jo højere er risikoen for brint-induceret revnedannelse. En fabrikant kan se et forvarmningskrav på 150°F for en 25 mm flange, stigende til 300°F eller mere for en 50 mm flange, afhængigt af kulstofækvivalenten og den gældende svejsekode.
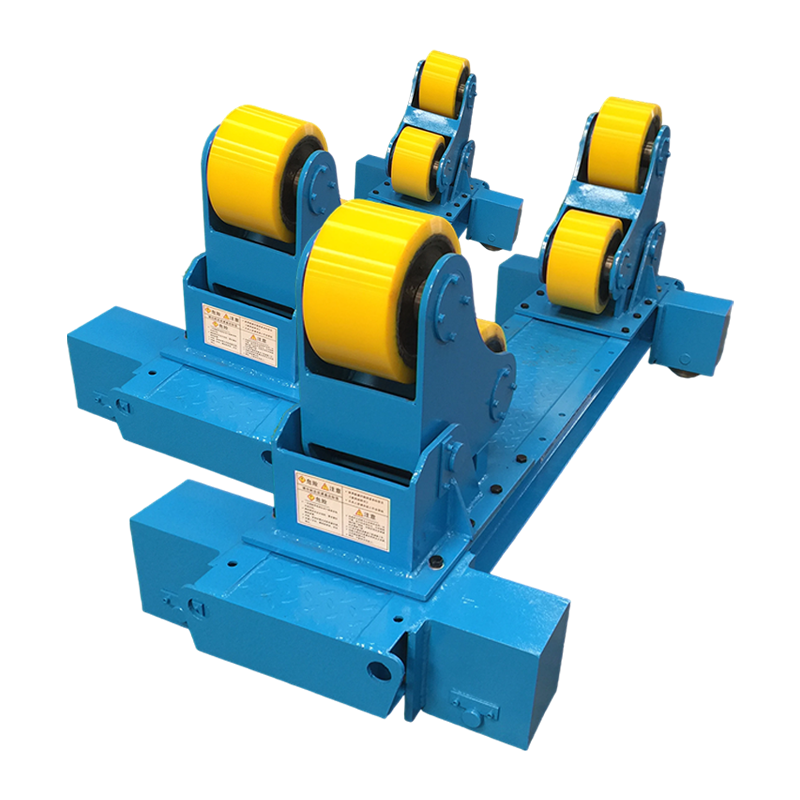
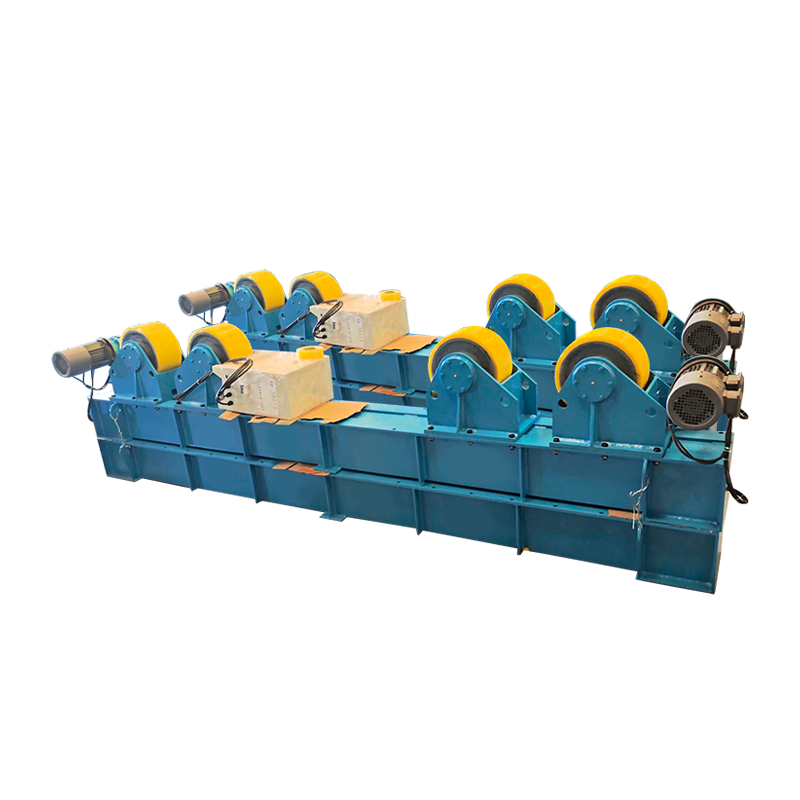
Vægten af bjælken introducerer en håndteringsudfordring, der direkte påvirker svejsekvaliteten. En enkelt H 350x350 kolonnesektion kan overstige 100 kg pr. meter. Svejsning af afstivninger eller bundplader på en sådan sektion uden mekanisk rotation betyder ude af position svejsning, som er langsommere og mere tilbøjelig til defekter. Det er her a svejsepositioner til præcis positionering af emnet løser to problemer på én gang: den roterer bjælken, så svejseren kan opretholde en flad, nedadgående position, og den sikrer det tunge emne mod utilsigtet bevægelse. For cylindriske eller tanksektioner fastgjort til H-bjælkeramme, svejse rotatorer til tunge cylindriske emner giver kontinuerlig rotation og lineær justering, og holder buen i den optimale 1G-position.
 Konventionelle svejsepositionerproducenter, firma Wuxi WeldNice Heavy Industry Technology Co., Ltd er Kinas traditionelle svejsepositioneringsproducenter og -virksomhed, tilpasningsstøtte... Se produkt →
H-bjælkesamlingssekvensen har også betydning. I en typisk H-bjælkeproduktionslinje klæbes banen først til en flange, derefter tilføjes den anden flange. Hvis banen ikke er perfekt vinkelret, eller hvis flangerne ikke er parallelle efter hæftning, vil den efterfølgende SAW-proces kæmpe med inkonsekvent buelængde og variabel gennemtrængning. Jo større bjælken er, desto mere kritisk er den indledende fit-up jigging og jo tungere belastningen på de selvjusterende armaturer.
Valg af den rigtige H-strålestørrelse: Praktiske overvejelser
Et konstruktionsstålstart kan ikke fuldføres ved at vælge en form, der blot opfylder et minimumskrav til sektionsmodul på papir. Fabrikantens kapacitet former det økonomisk levedygtige størrelsesområde lige så meget som den strukturelle efterspørgsel gør. Tre praktiske filtre gælder i denne rækkefølge.
1. Strukturel efterspørgsel. Bjælken skal modstå det påførte bøjningsmoment, forskydning og aksial belastning under hensyntagen til spændvidden og afstivningstilstanden. Dette er ingeniørens ansvar. Outputtet er et påkrævet elastisk snitmodul, inertimoment eller tværsnitsareal, som indsnævrer udvalget til en håndfuld kandidatprofiler.
2. Dimensionelle begrænsninger. Den arkitektoniske loftshøjde på bjælken, forbindelsesafstande ved søjlefladen og adgang til bolttilspænding eller feltsvejsning eliminerer mange ellers egnede profiler. En dyb, smal W-form kan give den rette styrke, men trænge ind i det mekaniske gulvrum. Her kan H-bjælker med et mere kompakt dybde-til-bredde-forhold foretrækkes som søjleafsnit trods en højere vægt pr. meter.
3. Fremstillings- og svejsevirkelighed. Dette er det filter, der ofte overses på budgetstadiet. Hvis den valgte bjælke vejer 200 kg/m, har forretningen brug for kraner, rotatorer og manipulatorer, der er dimensioneret i overensstemmelse hermed. Hvis flangen er 50 mm tyk, har butikken brug for certificerede svejseprocedurer for den tykkelse og tilstrækkelig SAW-kapacitet. At vælge en bjælke, der overstiger butikkens håndterings- eller svejseevne, tvinger til dyre underentrepriser eller farlig manuel rigning af tunge sektioner. I bygningsstålkonstruktion, grundig forbygningsplanlægning af svejseteknikker i stålkonstruktioner kan forhindre dyre forsinkelser før en enkelt stråle er bestilt.
H Strålesvejseudstyr: Tilpasning af maskinen til dimensionen
Manuel svejsning af en kort lysstråle er en færdighedsbaseret opgave. Svejsning af en 12 meter lang, 600 mm dyb H-bjælke med fuldgennemtrængende samlinger er en ingeniøropgave, der afhænger af maskineri. Bjælkedimensionen dikterer, hvilke automatiseringsværktøjer, der ikke kan forhandles.
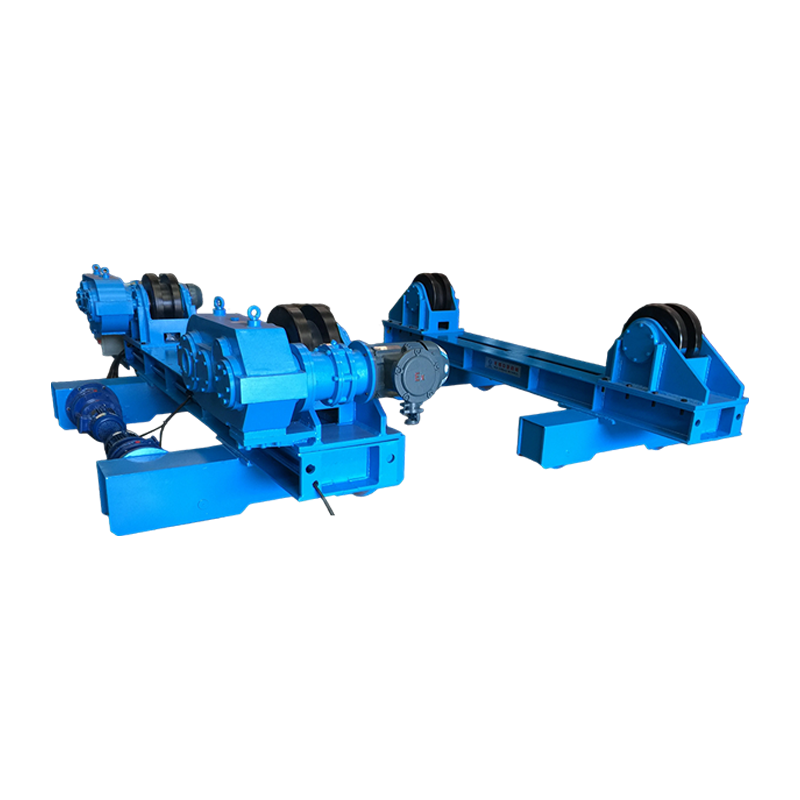
Langsgående flange-til-web-sømme drager fordel af en svejsesøjle og bom opsætning parret med en SAW traktor. Søjlen giver lodret justering for forskellige stråledybder, mens bommen bevæger sig vandret og holder brænderen centreret over leddet. At forsøge at svejse den samme søm med en håndholdt semi-automatisk pistol resulterer i buevandring, inkonsekvent rejsehastighed og træthedsrelaterede defekter over en 12-meters løb. Når denne proces er planlagt, automatiske svejsesystemer og svejsemanipulatorer udgør rygraden i et repeterbart, dokumenteret svejsekvalitetsprogram.
 Leverandører af automatisk svejsemanipulator, svejsesøjle og bom Wuxi WeldNice Heavy Industry Technology Co., Ltd er Kinas leverandør af svejse svejsemanipulator og engros svejsesøjle & boom faktor... Se produkt →
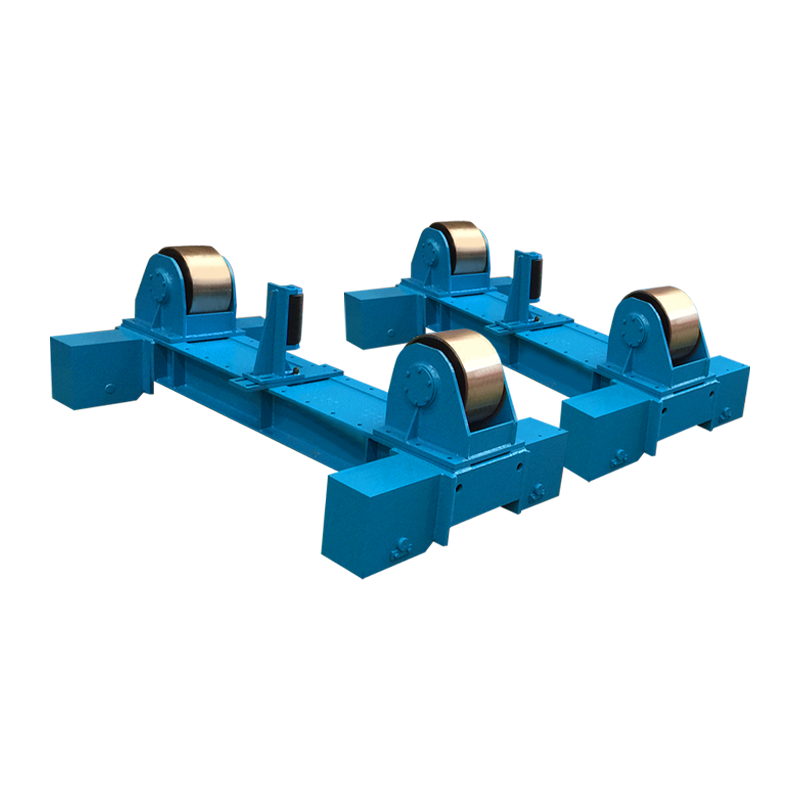
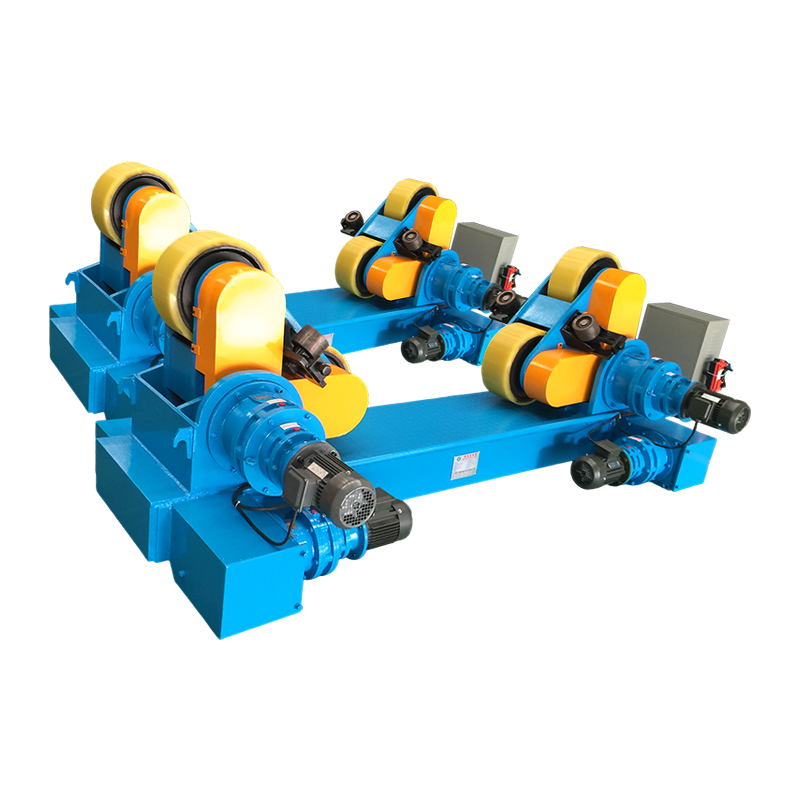
Rotation af bjælken mellem passager er et andet dimensionsdrevet krav. Et selvjusterende svejserotatorsæt gør det muligt at dreje hele bjælkesamlingen, så svejseren kan holde samlingen i flad eller vandret position. Jo tungere bjælken er, jo mere kritisk er rullejusteringen og drivmomentet. Selvjusterende svejserotatorer til bjælke- og rørrotation justere til varierende bjælkebredder og opretholde ensartet kontakttryk, hvilket forhindrer glidning under svejsning.
 Brugerdefinerede selvjusterende svejserotatorproducenter, firma Wuxi WeldNice Heavy Industry Technology Co., Ltd er Kinas selvjusterende svejserotatorproducenter og selvjusterende rotatorfirma, ... Se produkt →
Produktionsstrategien ændres med batchstørrelsen. En jobbutik, der behandler fem forskellige bjælkestørrelser på en uge, har brug for fleksibelt udstyr: justerbare rotatorrammer, positioneringsanordninger med variabel hastighedskontrol og modulære søjlebomme, der hurtigt kan omværktøjes. En dedikeret H-bjælkeproduktionslinje, der kører tusindvis af meter af samme størrelsesprofil, kan retfærdiggøre faste værktøjsdybder, dedikerede transportbåndssystemer og inline nedsænkede buestationer. Den almindelige fejl er at købe en dedikeret linje til blandet batch-arbejde eller at forvente manuel manipulation til at håndtere bjælker over en vis tonnage. Tærsklen, hvor manuel vending bliver usikker og ineffektiv, er typisk omkring 500 til 800 kg emnevægt, som mange mellemstore H-sektioner kan nå i længder over 3 meter.
Planlægning af svejseudstyrsspecifikationen samtidig med det endelige strålestørrelsesvalg lukker en sløjfe, som mange projektplaner lader stå åben, indtil stålet ankommer til gården. Når stråledimensionen er kendt, kan den nødvendige rækkevidde for svejsemanipulatoren, rotatorkapaciteten og strømkildens output specificeres med præcision frem for gætværk. Det er det øjeblik, en strukturel form bliver en fabrikationsplan.